
L'ispezione in ingresso tramite pulsante dovrebbe confermare che l'assemblaggio consegnato corrisponde all'ordine approvato, si adatta al pannello previsto, cambia i contatti corretti e include le parti di lampada e montaggio specificate. Iniziare con l'identità e la tracciabilità, poi ispezionare le caratteristiche meccaniche e eseguire controlli elettrici controllati su campioni isolati. Non considerare un attuatore verde, un diametro di montaggio familiare o un segnale di continuità positivo come prova di conformità completa. Un record di ricevimento utile collega ogni osservazione a un disegno approvato, codice d'ordine o metodo di prova concordato, così che acquisti, assemblaggio e ingegneria possano prendere la stessa decisione di rilascio.
Definire cosa accetta effettivamente l'ordine di acquisto
Un controllo in ingresso diventa inaffidabile quando l'ispettore ha solo una foto dal catalogo. Prima che la spedizione arrivi, assemblare un pacco di ricevimento contenente il codice completo dell'ordine del fornitore, la revisione del disegno approvato, la disposizione dei contatti, l'azione di funzionamento, i dettagli dell'illuminazione e gli accessori forniti. Identificare quali requisiti si applicano all'assemblaggio completo e quali ai moduli di contatto o lampada separati. Una scatola mista può contenere operatori che sembrano identici mentre i loro circuiti posteriori differiscono.
Per un riferimento di prodotto reale, consultare la pagina prodotto ONPOW LAS1GQ-11E/L/S e ottenere la conferma del disegno e della configurazione per la versione ordinata. L'attuatore in metallo illustrato mostra le caratteristiche visibili a un ispettore; non stabilisce la specifica di ogni pulsante simile. Evitare di trasferire le valutazioni da un modello vicino o da una fotografia di un terminale diverso.
Dividere i requisiti in tre gruppi: caratteristiche che il personale di ricevimento può controllare direttamente, caratteristiche che richiedono un dispositivo approvato e caratteristiche dimostrate da prove di qualificazione del fornitore. L'ispezione in ingresso non dovrebbe ripetere casualmente test distruttivi di resistenza, ingressi o dielettrici su parti vendibili. Questi test richiedono metodi, attrezzature e regole di disposizione propri.
Mantenere l'identità del lotto prima di aprire le scatole
Registrare la data di consegna, l'ordine di acquisto, gli identificativi del lotto del fornitore, la quantità ordinata e il numero di pacchi ricevuti. Fotografare le etichette esterne prima di separare le parti dal loro imballaggio. Se le scatole contengono diverse varianti, creare una linea di ricevimento separata per ogni configurazione. Conservare la connessione tra ogni campione e la sua scatola originale piuttosto che raccogliere parti sciolte in un vassoio condiviso.
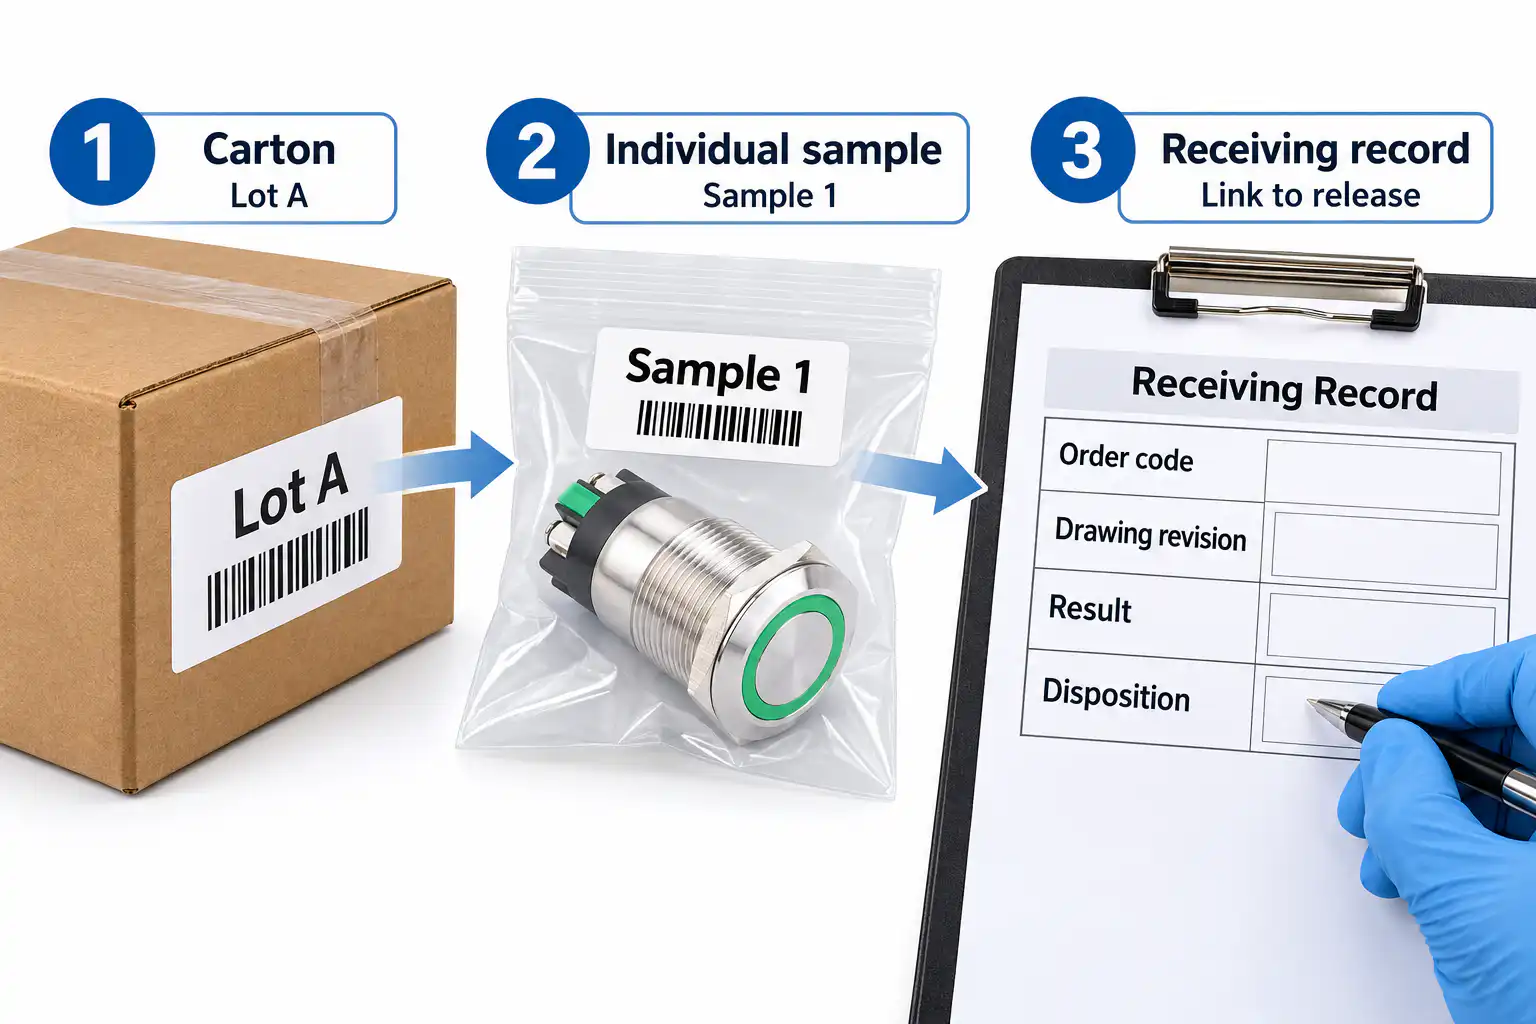
Verificare se l'imballaggio ha impedito agli attuatori, ai fili e ai terminal di sfregarsi tra loro. Una scatola danneggiata non prova automaticamente un interruttore danneggiato, ma identifica campioni che meritano un esame più approfondito. Registrare macchie d'acqua, partizioni schiacciate, cappucci protettivi spostati e etichette mancanti come osservazioni. Descrivere ciò che è visibile invece di indovinare la causa durante la prima ispezione.
Concordare il piano di campionamento prima di esaminare la spedizione. Il campionamento è un processo decisionale con rischio residuo; non è una promessa che ogni parte non testata sia buona. Le caratteristiche critiche potrebbero richiedere un approccio di ispezione diverso rispetto alle osservazioni cosmetiche. Utilizzare il piano di qualità approvato dall'organizzazione e le regole di escalation, in particolare dove una funzione di contatto errata potrebbe influenzare il comportamento della macchina.
Utilizzare una checklist di ricevimento con una disposizione chiara
La tabella seguente è un quadro qualitativo di ricevimento, non una specifica di accettazione universale. Sostituire ogni elemento dipendente dal disegno con il requisito approvato per l'assemblaggio acquistato. La pianificazione generale dell'ispezione è discussa in Schema del corso di ispezione e controllo qualità di NPTEL; i criteri di rilascio effettivi rimangono quelli concordati per il tuo acquisto.
| Verifica | Prove da raccogliere | Bloccare il lotto quando |
|---|---|---|
| Identità | Codice ordine, revisione e registro imballaggio | La variante consegnata non può essere identificata |
| Montaggio | Confronto disegni e campione approvato del pannello | Filettature, chiavi o ritenzione non corrispondono |
| Azione operativa | Stati di rilascio e funzionamento registrati | L'azione momentanea o mantenuta differisce |
| Contatti | Mappa dei terminali e risultato funzionale isolato | Eventuali cambi pole diversamente dal disegno |
| Illuminazione | Alimentazione lampada confermata e risultato di test separato | Identità della lampada o alimentazione richiesta incerta |
| Accessori | Dado, guarnizione, moduli e quantità approvate | Componenti di montaggio o tenuta necessari assenti |
| Condizione | Fotografie e identificativi dei campioni | Danni potrebbero compromettere l'installazione o il funzionamento |
Ispezionare l'assemblaggio meccanico senza modificarlo
Osserva la superficie dell'attuatore, il vetro, i filetti, il dado di montaggio e il contenitore posteriore. Ispeziona eventuali crepe, terminali piegati, hardware allentato, contaminazioni e danni che potrebbero ostacolare il movimento. Aziona i campioni con l'azione manuale prevista. Non applicare pinze a un attuatore o forzare il meccanismo oltre il suo percorso previsto per verificare se si sente robusto.
Utilizza un campione di pannello realizzato secondo il taglio approvato quando l'inserimento è un requisito di ricezione. Il campione dovrebbe rappresentare lo spessore del pannello specificato, il keying e la finitura. Un interruttore che passa attraverso un foro nudo potrebbe comunque fallire una volta che una guarnizione, un supporto per legenda o una vernice entrano nello stack di montaggio. Registra la configurazione del test in modo che un operatore futuro possa ripetere il risultato.
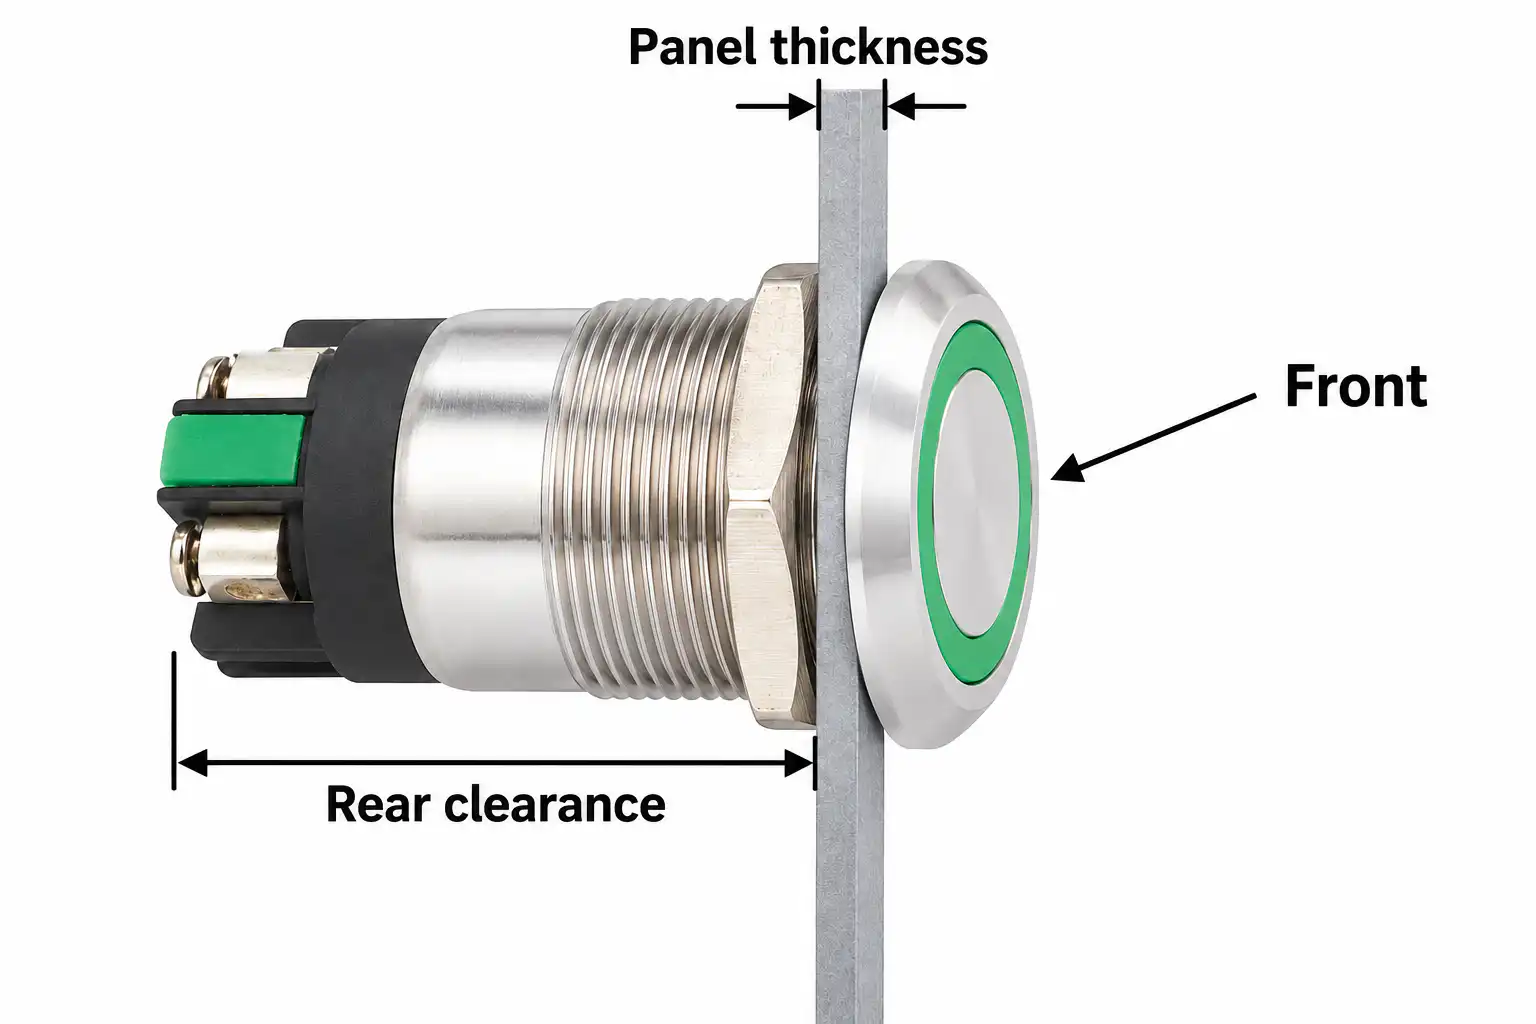
Controlla l'accesso all'hardware di fissaggio e ai terminali. La serratura dovrebbe seguire le istruzioni di installazione approvate; una coppia improvvisata può danneggiare i moduli in plastica o deformare una guarnizione. Quando l'ordine richiede una coppia specificata, utilizza utensili controllati appropriati. Quando non è disponibile una coppia, richiedi chiarimenti invece di creare un valore da un prodotto di dimensioni simili.
Verificare i contatti su un campione isolato
Crea una mappa dei terminali dal disegno fornito prima di collegare il dispositivo di prova. Identifica ogni coppia di contatti e distingue i terminali dello switch da quelli della lampada. Per un contatto di commutazione, registra il terminale comune e lo stato del contatto con l'operatore rilasciato e attivato. La guida a blocchi di contatto del pulsante fornisce il contesto di configurazione più ampio.
Un controllo di continuità verifica il percorso previsto alle condizioni di prova dello strumento. Non dimostra la classificazione di carico, la durata elettrica o l'affidabilità del segnale a basso livello. Gli ispettori dovrebbero registrare il metodo e il risultato piuttosto che scrivere “elettrico superato” dopo aver sentito un bip. Se la resistenza è una caratteristica di accettazione, utilizza il metodo di resistenza specificato e le condizioni dello strumento.
Mai collegare un ohmmetro a un pannello energizzato. L'ispezione su banco dovrebbe utilizzare parti isolate, con un'alimentazione controllata solo per i test che la richiedono. Per lavori che coinvolgono apparecchiature installate, applicare la procedura di energia pericolosa del sito. Lo standard OSHA sull'energia pericolosa è un utile riferimento negli Stati Uniti per la distinzione tra comandi di controllo e isolamento dell'energia; un pulsante di arresto non è un dispositivo di isolamento.
Testare l'illuminazione come requisito autonomo
Un attuatore illuminato combina una funzione di commutazione con un'indicazione visibile. Questi circuiti possono avere terminali separati e requisiti diversi. Confermare la tensione della lampada ordinata, il tipo di alimentazione, la polarità dove applicabile e la disposizione del circuito prima di energizzarlo. Utilizzare un setup di prova protetto progettato per quella configurazione. Una lampada che appare fioca su un'alimentazione inadeguata non dovrebbe essere immediatamente classificata come difettosa.
Registrare il colore e la visibilità sotto condizioni di visualizzazione definite. L'esposizione della fotocamera può far sembrare due lampade diverse anche quando l'osservatore non percepisce variazioni significative, quindi le fotografie da sole non devono stabilire la conformità alla luminosità. Se la luminosità o la coerenza del colore sono importanti, concordare le condizioni di prova e il metodo di accettazione con il fornitore prima dell'approvazione della produzione.
Definire cosa significherà l'illuminazione nella macchina finita. Un test di ricezione della lampada stabilisce solo che la lampada risponde sotto il test specificato; non dimostra che la macchina illuminerà lo stato corretto. Tenere separati i controlli successivi del sistema di controllo dai registri di ricezione dei componenti. Vedere la guida complementare a illuminazione a cerchio e a punto quando si pianifica la visibilità dell'operatore.
Gestire i guasti senza perdere le prove
Quando un campione fallisce, identificarlo e conservare la sua configurazione. Registrare la coppia di terminali, l'azione, lo strumento e il risultato osservato. Non operare ripetutamente, pulire o smontare il campione prima che le prove iniziali siano salvate. Queste azioni possono modificare un sintomo intermittente e rendere più difficile l'indagine del fornitore.
Mettere in quarantena le scorte interessate secondo la procedura di qualità approvata. Separare i guasti confermati dalle parti non testate ed evitare di mescolare il lotto con l'inventario accettato. Un fornitore potrebbe aver bisogno di un'assemblaggio completo, del suo imballaggio e di un campione di confronto per riprodurre il problema. Concordare se è permesso un ulteriore ordinamento e chi autorizza il rilascio dopo il sorting.
Dopo l'azione correttiva, aggiornare il pacco di ricezione se la causa era un codice poco chiaro, una discrepanza nel disegno o una condizione di test mancante. Se il design consegnato cambia, l'ingegneria dovrebbe valutare la modifica prima che il personale di ricezione la accetti come equivalente. Un operatore di sostituzione attraente può comunque avere tempi di contatto diversi, profondità posteriore o cablaggio della lampada.
Costruire un record di ispezione ripetibile
Un record pratico include l'identità dell'ispettore, la data di ispezione, la dimensione del lotto, la base di campionamento, la revisione del disegno, l'identità del supporto, l'identità dello strumento e il risultato per ogni caratteristica controllata. Conservare le letture numeriche con le loro unità e il metodo. Allegare fotografie al campione rilevante piuttosto che posizionare una cartella fotografica senza etichetta accanto a un foglio di calcolo pass/fail.
Indicare con precisione la disposizione: accettato, in attesa di chiarimenti, respinto o accettato sotto una concessione autorizzata. Una concessione dovrebbe identificare la deviazione specifica, l'ambito e l'approvazione; non dovrebbe diventare silenziosamente un nuovo requisito di prodotto. Conservare il record in modo che gli ordini ripetuti possano essere confrontati senza fare affidamento sulla memoria di qualcuno sull'ultima consegna.
Per la prossima richiesta, inviare a ONPOW l'azione richiesta, il diagramma di contatto, il disegno del pannello, l'alimentazione della lampada e i criteri di ricezione. Rivedere il guida per i pulsanti a pannello prima di bloccare l'interfaccia di montaggio. Una richiesta chiara riduce l'ambiguità di ricezione e rende la conferma del fornitore più utile rispetto a chiedere un pulsante di.
Video introduttivo sulla ripetibilità delle misurazioni
La breve lezione di NATA illustra la distribuzione normale e le misurazioni ripetute. Supporta la distinzione tra una lettura osservata e un risultato ripetibile nel record di ricezione. Non definisce i piani di campionamento di ONPOW, i limiti di ispezione o una regola di accettazione. Una valutazione completa dell'incertezza deve considerare anche il bias, la calibrazione e il metodo di test effettivo; la dispersione illustrata da sola non è una decisione di passaggio/fallimento.
Incertezza di misura 1 — Formazione e consulenza NATA
Domande frequenti
Un'ispezione in accettazione dimostra la durata di vita nominale?
No. Controlla le caratteristiche specificate sul lotto ricevuto utilizzando i metodi concordati. Le affermazioni di durata richiedono prove di qualificazione separate e condizioni operative dichiarate. Non sostituire la pressione manuale ripetuta al ricevimento con un test di vita approvato.
È necessario sottoporre ogni componente a test elettrici?
Dipende dal piano di qualità, dalle conseguenze del guasto, dalla storia del fornitore e dai criteri di accettazione concordati. Decidere l'approccio prima della consegna. Né un campione ridotto né un controllo funzionale completo stabiliscono automaticamente tutti gli altri requisiti.
È possibile accettare un operatore di colore diverso come equivalente?
Solo dopo che la persona responsabile conferma la specifica completa e il significato del comando previsto. Il colore è una caratteristica; la funzione di contatto, le dimensioni, l'illuminazione e le parti di montaggio richiedono ancora confronto.
Qual è l'informazione più utile per una richiesta del fornitore?
Fornire il codice completo dell'ordine, l'identità del lotto, il requisito approvato, le fotografie del campione e un'osservazione riproducibile con le sue condizioni di prova. Conservare il campione fallito senza riparazioni o smontaggi non approvati.