
La inspección previa al envío del botón debe confirmar que el conjunto entregado coincide con el pedido aprobado, se adapta al panel previsto, cambia los contactos correctos e incluye la lámpara y las piezas de montaje especificadas. Comience con la identificación y trazabilidad, luego inspeccione las características mecánicas y realice controles eléctricos controlados en muestras aisladas. No considere un actuador verde, un diámetro de montaje habitual o un sonido de continuidad exitoso como prueba de conformidad completa. Un registro de recepción útil vincula cada observación a un dibujo aprobado, un código de pedido o un método de prueba acordado, para que la compra, el montaje y la ingeniería puedan tomar la misma decisión de liberación.
Defina qué acepta realmente la orden de compra
Un control entrante se vuelve poco fiable cuando el inspector solo tiene una imagen del catálogo. Antes de que llegue el envío, compila un paquete de recepción que incluya el código completo de pedido del proveedor, la revisión de la ficha de diseño aprobada, la información de contacto, la acción operativa, los detalles de iluminación y los accesorios suministrados. Identifique qué requisitos se aplican a la instalación completa y qué se aplican a los módulos de contacto o lámpara individuales. Un cartón mixto puede contener componentes que parecen idénticos aunque sus circuitos posteriores difieran.
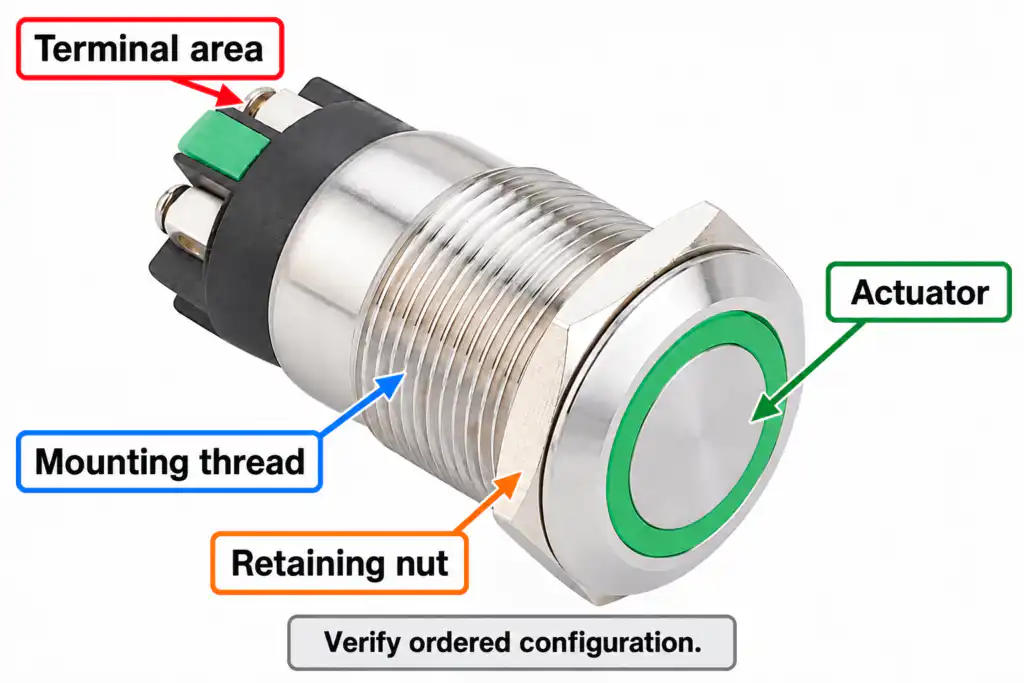
Para obtener una referencia real del producto, consulte la Página del producto ONPOW LAS1GQ-11E/L/S y obtener la confirmación del dibujo y la configuración de la versión solicitada. El operador de metal que se muestra en la imagen ilustra las características que puede ver un inspector; no establece la especificación de todos los botones que tienen un aspecto similar. Evite transferir las especificaciones de un modelo vecino o de una fotografía de otra disposición de terminales.
Describa los requisitos de forma separada en tres grupos: características que el personal de recepción puede comprobar directamente, características que requieren un dispositivo homologado y características demostradas por la certificación del proveedor. La inspección de recepción no debe repetir a la ligera los ensayos destructivos de resistencia, de entrada o dieléctricos de las piezas vendibles. Estos ensayos requieren métodos, equipos y normas de disposición propios.
Mantenga la identidad del lote antes de abrir los cartones
Fecha de entrega del registro, orden de compra, identificadores de lotes del proveedor, cantidad ordenada y número de paquetes recibidos. Fotografía las etiquetas externas antes de separar las piezas de su embalaje. Si los cartones contienen varias variantes, cree una línea de recepción separada para cada configuración. Conservar la conexión entre cada muestra y su embalaje original en lugar de recoger piezas sueltas en un plato compartido.
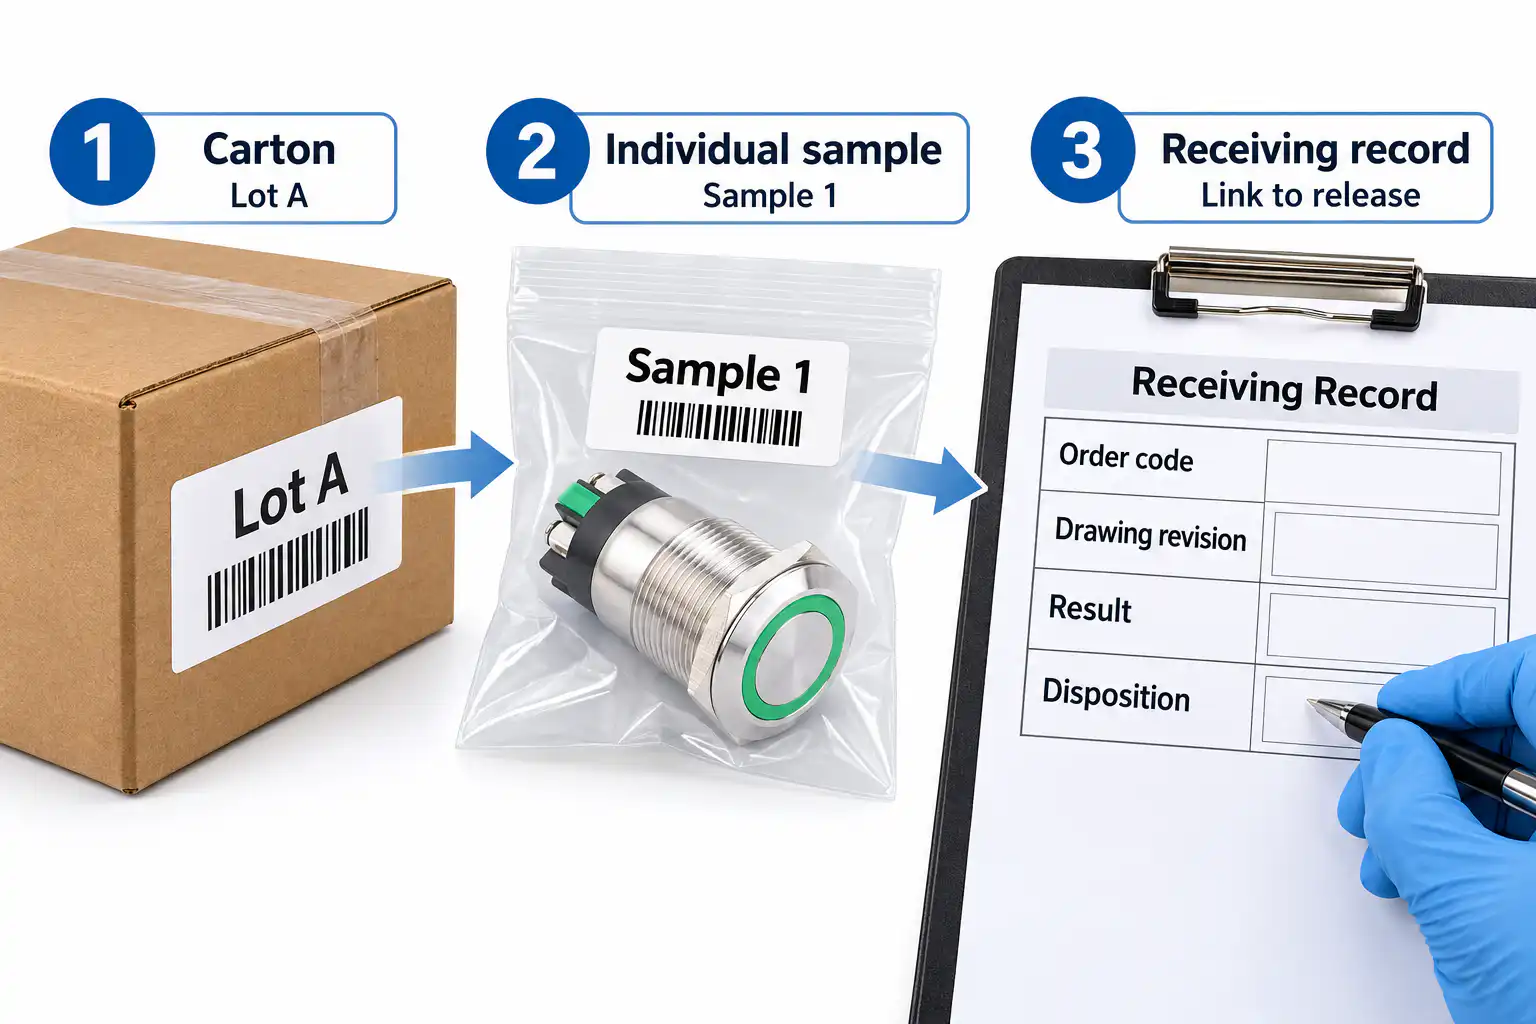
Compruebe si el embalaje evita que los actuadores, los hilos y los terminales se toquen entre sí. Un cartón dañado no implica automáticamente que el conmutador también esté dañado, pero sí identifica muestras que merecen un examen más detenido. Registre las marcas de agua, las divisiones aplastadas, las tapas protectoras desplazadas y las etiquetas ausentes como observaciones. Describa lo que se ve en lugar de adivinar la causa durante la primera inspección.
Considere el plan de muestreo antes de examinar el envío. La toma de muestras es un proceso de decisión con un riesgo residual; no se puede garantizar que todas las piezas no probadas sean buenas. Algunas características críticas pueden requerir un enfoque de inspección diferente a las observaciones estéticas. Use el plan de calidad aprobado por la organización y las reglas de escalamiento, especialmente cuando una función de contacto incorrecta pueda afectar el comportamiento de la máquina.
Utilice una lista de verificación de recepción con una disposición clara
La siguiente tabla es un marco de recepción cualitativo, no una especificación de aceptación universal. Reemplace cada elemento dependiente del dibujo con el requisito aprobado para el conjunto adquirido. La planificación de la inspección general se aborda en Resumen del curso de inspección y control de calidad de NPTEL; Los criterios de liberación reales siguen siendo los acordados para su compra.
| Verificar | Evidencia para recopilar | Mantenga el lote cuando |
|---|---|---|
| Identidad | Código de pedido, versión y registro de embalaje | La variante entregada no se puede identificar |
| Montaje | Comparación de dibujos y cupón aprobado por el panel | Los hilos, la conexión o la retención no coinciden |
| Acción operativa | Registros de estados liberados y operados | La acción momentánea o mantenida difiere |
| Contactos | Mapa de la terminal y resultado funcional aislado | Cada cambio de poste es diferente del dibujo |
| Iluminación | Proveído de lámpara confirmada y resultado de prueba separado | La identidad de la lámpara o la cantidad de suministro requerida no está clara. |
| Accesorios | Nut, junta, módulos y cantidades aprobadas | Las piezas de montaje o de sellado necesarias no están presentes |
| Condición | Fotografías y identificadores de muestra | El daño podría afectar la instalación o el funcionamiento |
Inspeccione el conjunto mecánico sin cambiarlo
Observe la superficie del actuador, la biseladura, los tornillos, la tuerca de montaje y la carcasa trasera. Inspeccione la presencia de fisuras, terminales doblados, piezas de metal sueltas, contaminación y daños que puedan obstaculizar el movimiento. Operar con las muestras según la acción manual prevista. No utilice pinzas en el actuador ni presione el mecanismo más allá de su recorrido previsto para comprobar si se siente robusto.
Utilice un panel de corte hecho a medida para el recorte aprobado si la instalación requiere este ajuste. El panel debe cumplir con el espesor, la conformación y el acabado especificados. Un interruptor que pase a través de un agujero desnudo puede fallar aún cuando una junta, un soporte de leyenda o un recubrimiento entren en el conjunto de montaje. Registre la configuración de prueba para que un operador futuro pueda repetir el resultado.
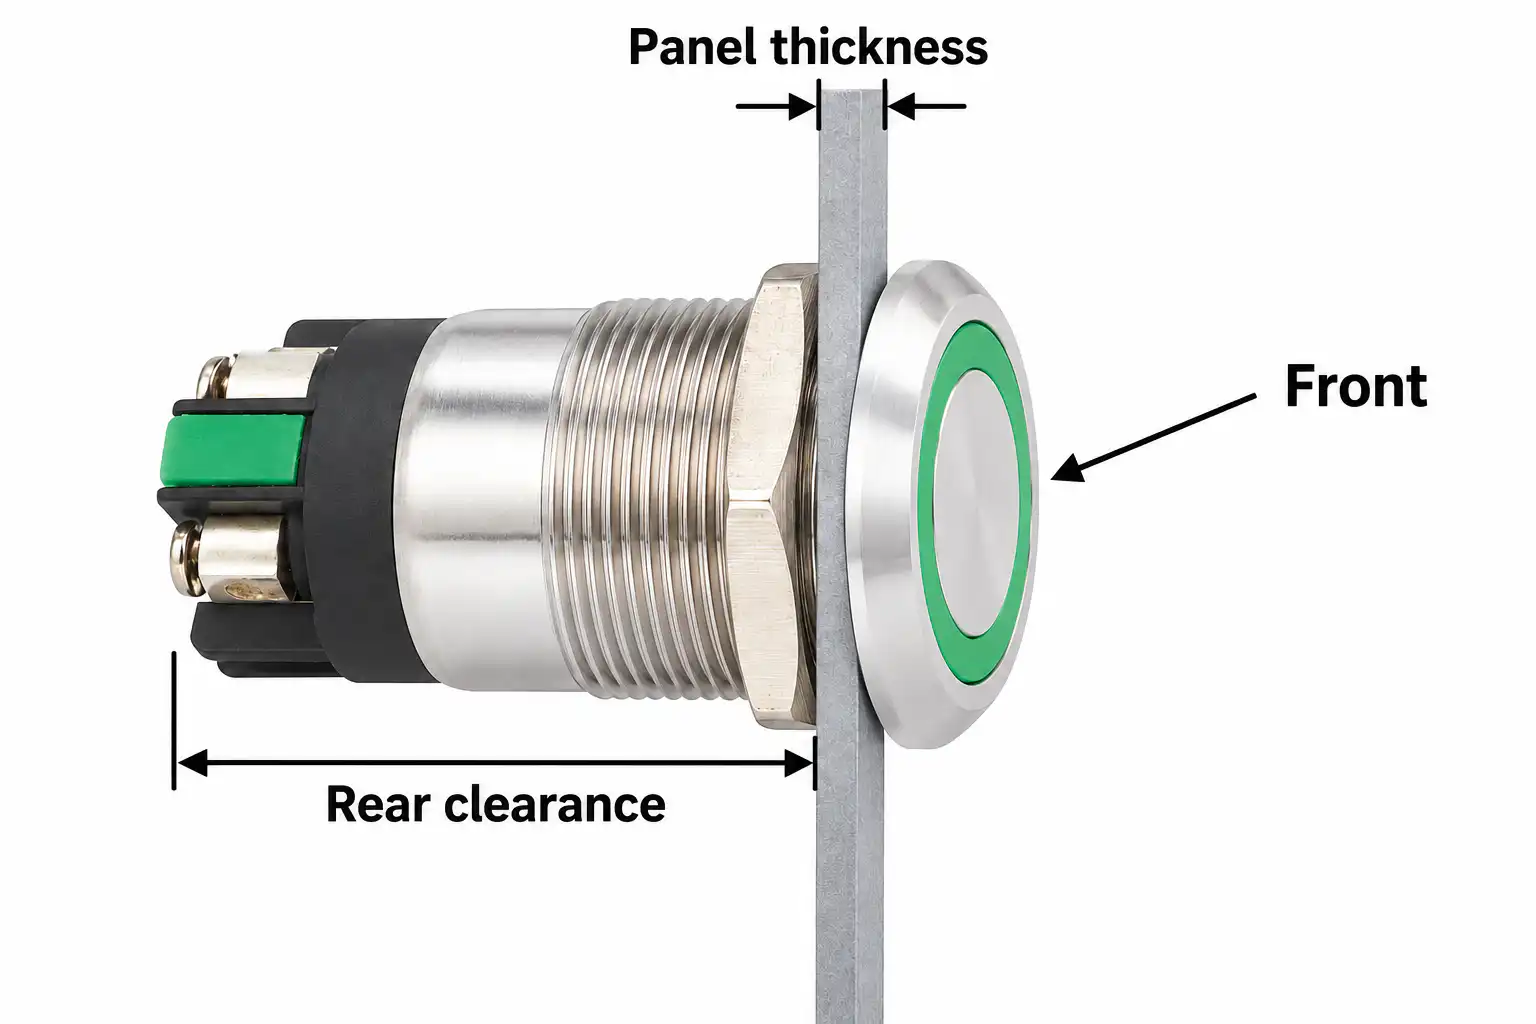
Verifique el acceso al hardware de retención y los terminales. El acoplamiento debe realizarse de acuerdo con las instrucciones de instalación aprobadas; un acoplamiento improvisado puede dañar los módulos de plástico o distorsionar la junta. Cuando la orden requiera un acoplamiento determinado, utilice herramientas adecuadas y controladas. En caso de que no haya disponible un acoplamiento determinado, solicite aclaraciones en lugar de crear un valor a partir de un producto de tamaño similar.
Verificar los contactos en una muestra aislada
Crear un mapa de terminales a partir del dibujo suministrado antes de conectar el dispositivo de prueba. Identificar cada par de contactos y distinguir los terminales de los interruptores de los terminales de la lámpara. Para un contacto de cambio de estado, registrar el terminal común y el estado del contacto cuando el operador lo ha desconectado y activado. La guía para Bloques de contacto de botón de presión proporciona el contexto de configuración más amplio.
Una verificación de continuidad verifica el trayecto previsto en las condiciones de prueba del instrumento. No demuestra la capacidad de carga, la vida útil eléctrica ni la fiabilidad de los señales de nivel bajo. Los inspectores deben registrar el método y el resultado en lugar de escribir “la prueba eléctrica fue aprobada” tras escuchar un sonido de alarma. Si la resistencia es una característica de aceptación, debe utilizarse el método de resistencia especificado y las condiciones del instrumento.
Nunca conecte un ohmmeter a un panel energizado. La inspección en el lugar de trabajo debe utilizar piezas aisladas, con una fuente de alimentación controlada solo para los ensayos que lo requieran. Para trabajos que impliquen equipos instalados, aplique el procedimiento de seguridad contra la energía peligrosa del lugar. El estándar de energía peligrosa de la OSHA Es una referencia útil en Estados Unidos para distinguir entre los comandos de control y la separación de la energía; un botón de parada no es un dispositivo de separación.
Testear la iluminación como requisito propio
Un actuador iluminado combina una función de conmutación con una indicación visible. Estos circuitos pueden tener terminales separados y requerimientos diferentes. Confirme la tensión de la lámpara, el tipo de alimentación, la polaridad si es aplicable y la disposición del circuito antes de encenderla. Use una configuración de prueba protegida diseñada para esa configuración. Una lámpara que parezca tenue en una fuente de alimentación inadecuada no debe ser clasificada inmediatamente como defectuosa.
Registra el color y la visibilidad en condiciones de visión definidas. La exposición de la cámara puede hacer que dos lámparas parezcan diferentes incluso cuando el observador no percibe ninguna variación significativa; por lo tanto, las fotografías por sí solas no deben servir para determinar la conformidad en cuanto a la luminosidad. Si la coherencia de la luminosidad o el color es importante, acuerde las condiciones de prueba y el método de aceptación con el proveedor antes de la aprobación de la producción.
Defina qué iluminación tendrá la máquina final. Una prueba de la lámpara de recepción solo establece que la lámpara responde según los requisitos de la prueba; no prueba que la máquina ilumine en el estado correcto. Mantenga las comprobaciones posteriores del sistema de control separadas de los registros de recepción de las piezas. Consulte la guía complementaria. Iluminación de anillo y puntos Al planificar la visibilidad del operador.
Tratar los fallos sin perder las pruebas
Cuando una muestra falle, identifique la causa y preserve su configuración. Registre la combinación de terminales, acción, instrumento y resultado observado. No vuelva a operar, limpiar ni desmontar la muestra antes de guardar la evidencia inicial. Estas acciones pueden cambiar un síntoma intermitente y dificultar la investigación del proveedor.
Quarantine el lote afectado de acuerdo con el procedimiento de calidad aprobado. Separe los fallos confirmados de las piezas no probadas y evite mezclar el lote con existencias aceptadas. Un proveedor puede necesitar un conjunto completo, su embalaje y una muestra de comparación para reproducir el problema. Considere si se permite realizar nuevas clasificaciones y quién autoriza su liberación tras la clasificación.
Tras la acción correctora, actualice el paquete recibido si la causa fue un código poco claro, un desajuste de la ficha o la ausencia de la condición de prueba. Si los cambios en el diseño entregado son importantes, el departamento de ingeniería debe evaluar la modificación antes de que el personal de recepción la acepte como equivalente. Un reemplazo atractivo puede tener un tiempo de contacto diferente, una profundidad trasera diferente o una conexión de las luces diferente.
Crear un registro de inspección repetible
Un registro práctico incluye la identidad del inspector, la fecha de la inspección, el tamaño del lote, la base de muestreo, la revisión de los dibujos, la identidad del instrumento y el resultado para cada característica verificada. Guarde las lecturas numéricas con sus unidades y método. Anexe fotografías a la muestra correspondiente en lugar de colocar una carpeta de fotos sin etiquetas junto a una hoja de cálculo de aprobación/reproche.
Indique con precisión la disposición: aceptada, mantenida para aclaraciones, rechazada o aceptada con una concesión autorizada. Una concesión debería identificar la desviación específica, el alcance y la aprobación; no debería convertirse silenciosamente en un nuevo requisito de producto. Guarde el registro para que las nuevas órdenes puedan compararse sin depender de la memoria de alguien sobre la última entrega.
Para la siguiente consulta, envíe a ONPOW la acción requerida, el diagrama de contacto, el dibujo del panel, los criterios de suministro de la lámpara y de recepción. Guía de botón de presión montada en panel antes de congelar la interfaz de montaje. Una consulta clara reduce la ambigüedad en la recepción y hace que la confirmación del proveedor sea más útil que solicitar un botón genérico de “calidad industrial”.
Repetición de la medición en vídeo de fondo
La breve explicación de NATA ilustra la distribución normal y las mediciones repetidas. Apoya la distinción del registro receptor entre una lectura observada y un resultado repetible. No define los planes de muestreo ONPOW, los límites de inspección ni una norma de aceptación. Una evaluación completa de la incertidumbre también debe considerar el sesgo, la calibración y el método de ensayo real; la dispersión ilustrada por sí sola no es una decisión de aprobación o rechazo.
Incerteza de medición 1 — NATA Education & Advisory
Preguntas frecuentes
¿Una inspección de recepción prueba la vida útil nominal?
No. Se verifican las características especificadas en el lote recibido utilizando los métodos acordados. Los reclamos de resistencia requieren pruebas de calificación separadas y condiciones de funcionamiento especificadas. No se sustituye la presión manual repetida durante la recepción por una prueba de vida aprobada.
¿Debe probarse eléctricamente cada parte?
Depende de la calidad del plan, las consecuencias de un fallo, el historial del proveedor y los criterios de aceptación acordados. Decida la estrategia antes de la entrega. Ni una muestra pequeña ni un control funcional completo establecen automáticamente todos los demás requisitos.
¿Se puede aceptar un operador de color diferente como equivalente?
Solo después de que la persona responsable confirme la especificación completa y el significado del comando previsto, la coloración es una característica; la función de contacto, las dimensiones, la iluminación y las piezas de montaje aún requieren una comparación.
¿Cuál es la información más útil para una reclamación del proveedor?
Proporcione el código completo de la orden, la identidad del lote, los requisitos aprobados, fotografías de la muestra y una observación reproducible con sus condiciones de prueba. Conservar la muestra defectuosa sin realizar ningún arreglo o desmontaje no aprobado.
Personalización
ONPOW undertakes a variety of custom needs for push-button development. Confirm whether packaging, marking or documentation OEM/ODM applies to Push Button Incoming Inspection: A Receiving Checklist in the quotation.
La cantidad mínima de pedido, el plazo de entrega y los términos comerciales no se publican aquí; confirme estos datos con la atención comercial. sales@onpow.com.