
A verificação in situ do botão de acionamento deve confirmar que a montagem entregue corresponde à ordem aprovada, encaixa no painel pretendido, contém os contatos corretos e inclui a lâmpada e as peças de montagem especificadas. Comece com a identificação e rastreabilidade, então inspecione as características mecânicas e efetue verificações elétricas controladas em amostras isoladas. Não considere um atuador verde, um diâmetro de montagem familiar ou um sinal sonoro de continuidade bem sucedido como prova de conformidade completa. Um registro útil de recebimento vincula cada observação a um desenho aprovado, um código de ordem ou um método de ensaio acordado, de modo que compras, montagem e engenharia possam tomar a mesma decisão de liberação.
Defina o que a ordem de compra realmente aceita
Uma verificação inicial torna-se pouco confiável quando o inspetor possui apenas uma imagem do catálogo. Antes da chegada da remessa, prepare um pacote de recebimento que contenha o código completo da ordem do fornecedor, a revisão da ficha técnica aprovada, a disposição de contato, a ação de operação, os detalhes de iluminação e os acessórios fornecidos. Identifique quais requisitos se aplicam à montagem completa e quais se aplicam a módulos de contato ou lâmpadas separados. Uma caixa mista pode conter componentes que parecem idênticos, mas os circuitos traseiros diferem.
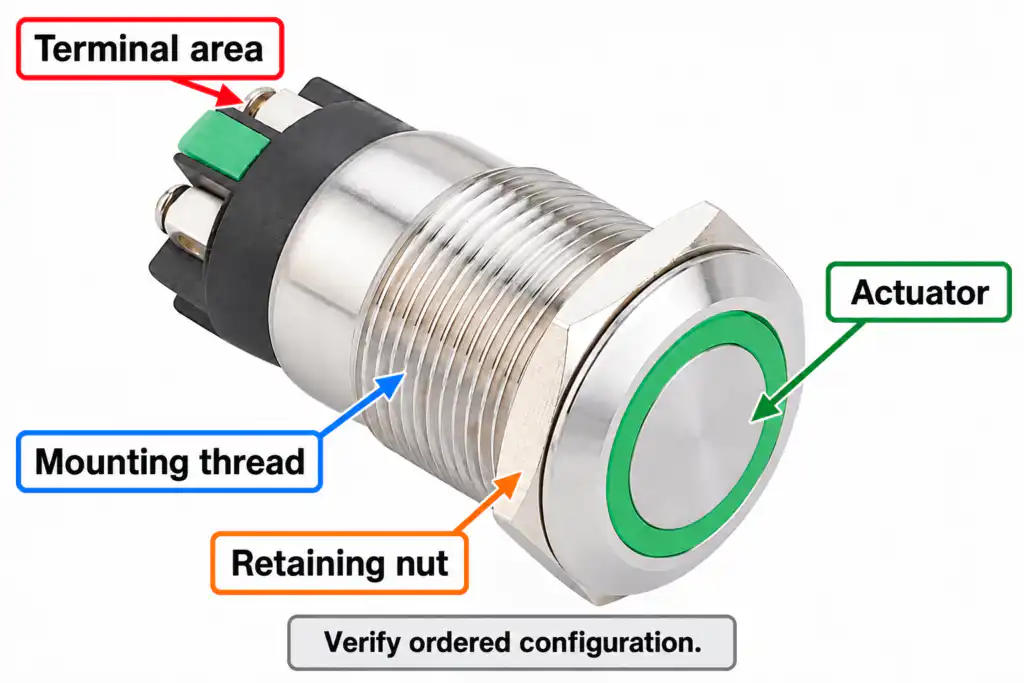
Para obter informações sobre um produto real, consulte a Página do produto ONPOW LAS1GQ-11E/L/S e obtenha a confirmação do desenho e da configuração da versão encomendada. O operador metálico representado ilustra as características que o inspetor pode ver; isso não estabelece a especificação de todos os botões com aparência semelhante. Evite transferir classificações de um modelo vizinho ou de uma fotografia de uma disposição terminal diferente.
Os requisitos devem ser divididos em três grupos: características que o pessoal de recebimento pode verificar diretamente, características que exigem um dispositivo homologado e características demonstradas por evidências de qualificação do fornecedor. A inspeção de recebimento não deve repetir casualmente testes de resistência, de entrada ou de dielétrica em peças comercializáveis. Esses testes precisam de métodos, equipamentos e regras de disposição próprios.
Manter a identidade do lote antes de abrir os pacotes
Data de entrega do registro, ordem de compra, identificadores de lotes do fornecedor, quantidade solicitada e número de pacotes recebidos. Fotografe as etiquetas externas antes de separar as peças do seu embalaje. Se os pacotes contiverem várias variantes, crie uma linha de recebimento separada para cada configuração. Conservar a conexão entre cada amostra e seu original, em vez de coletar peças soltas em uma bandeja compartilhada.
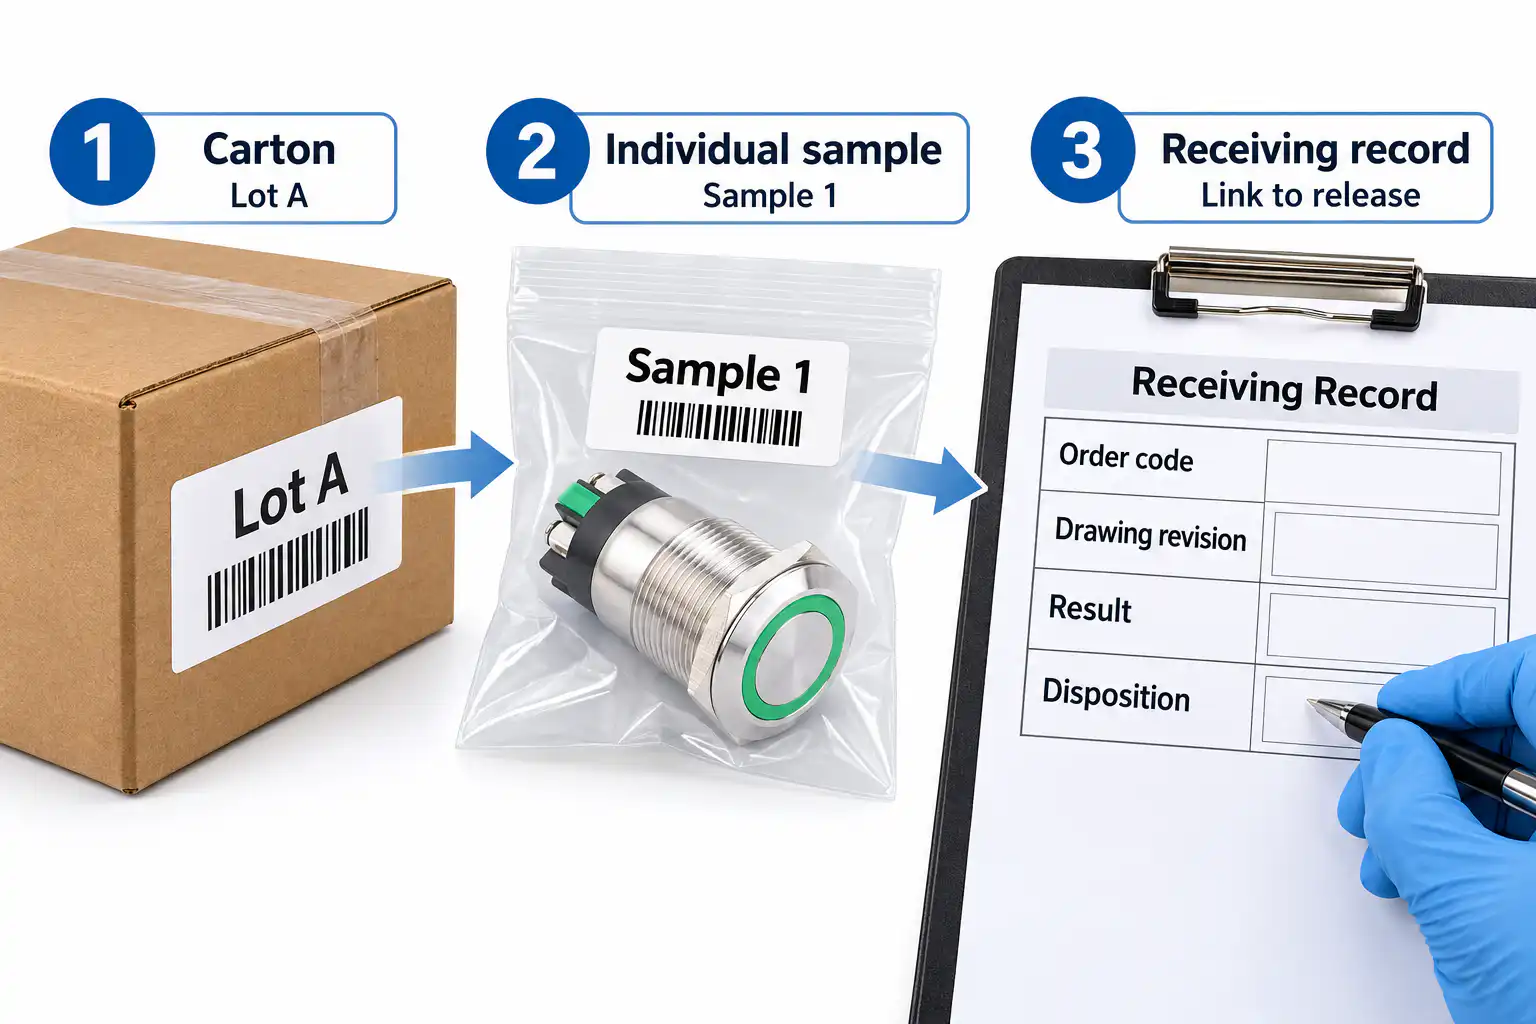
Verifique se a embalagem evita que os atuadores, fios e terminais se toquem uns com os outros. Uma embalagem danificada não prova automaticamente que o produto contém um interruptor danificado, mas identifica amostras que merecem uma análise mais detalhada. Registre marcas de água, separações quebradas, tampas protetoras deslocadas e etiquetas ausentes como observações. Descreva o que se vê, em vez de adivinhar a causa durante a primeira inspeção.
Converse sobre o plano de amostragem antes de analisar a carga. A amostragem é um processo de decisão com risco residual; não se pode garantir que todas as peças não testadas sejam boas. Características críticas podem exigir uma abordagem de inspeção diferente das observações estéticas. Utilize o plano de qualidade aprovado pela organização e as regras de escalonamento, especialmente quando uma função de contato incorreta possa afetar o comportamento da máquina.
Use uma lista de verificação de recebimento com uma disposição clara
A tabela a seguir é um quadro qualitativo de recebimento, não uma especificação de aceitação universal. Substitua todos os itens dependentes de desenhos pelo requisito aprovado para a montagem adquirida. A planificação geral da inspeção é discutida no Resumo do curso de inspeção e controle de qualidade do NPTEL; Os critérios de lançamento reais permanecem os mesmos acordados para a sua compra.
| Verifique | Evidências para coletar | Segure o lote quando |
|---|---|---|
| Identidade | Código de encomenda, revisão e registo de embalagem | A variante entregue não pode ser identificada |
| Montagem | Comparações e cupom de aprovação do painel | Os fios, os prendedores ou a retenção não correspondem |
| Ação operacional | Estados liberados e operados registrados | A ação momentânea ou mantida difere |
| Contatos | Mapa do terminal e resultado funcional isolado | Qualquer mudança no polo é diferente daquele apresentado no desenho. |
| Iluminação | Fornecimento de lâmpadas confirmado e resultado de teste separado | A identidade da lâmpada ou a fonte de alimentação necessária ainda não está clara |
| Acessórios | Porca, junta, módulos e quantidades aprovadas | As peças necessárias para montagem ou vedação não estão presentes. |
| Condição | Fotografias e identificadores de amostras | Os danos podem comprometer a instalação ou o funcionamento |
Inspeccione a montagem mecânica sem a alterar
Observe a superfície do atuador, a borda da caixa, os furos, a porca de montagem e a parte traseira da caixa. Verifique se há rachaduras, terminais dobrados, hardware solto, contaminação e danos que possam impedir o movimento. Operar as amostras de acordo com a ação manual prevista. Não use pinças no atuador ou force o mecanismo além do seu movimento pretendido para verificar se ele se sente robusto.
Utilize um painel de corte feito de acordo com o recorte aprovado quando a montagem for exigida. O painel deve representar a espessura, a conformação e o acabamento especificados. Um interruptor que passa por um orifício desnivelado ainda pode falhar quando uma gaxeta, uma placa de identificação ou um revestimento entra no conjunto de montagem. Registre a configuração do teste para que um operador futuro possa repetir o resultado.
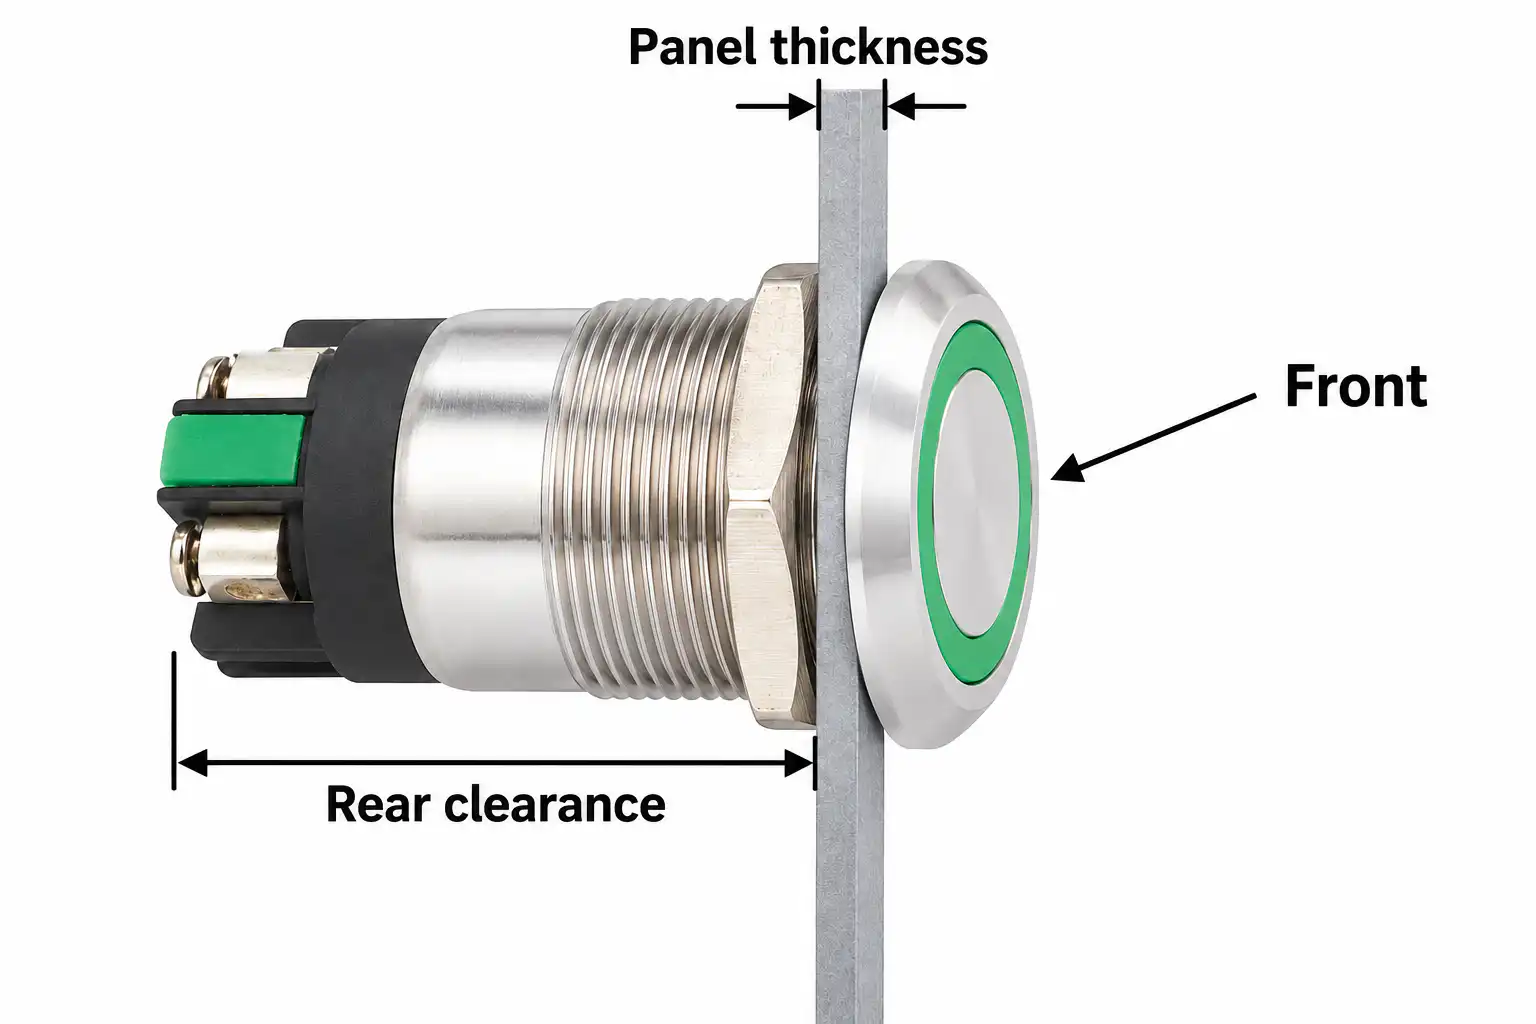
Verifique o acesso aos componentes de fixação e aos terminais. A instalação deve ser realizada de acordo com as instruções de instalação aprovadas; um torque improvido pode danificar os módulos de plástico ou distorcer a vedação. Quando a ordem exigir um torque determinado, use ferramentas adequadas e controladas. Quando não houver torque disponível, solicite esclarecimentos em vez de criar um valor a partir de um produto de tamanho semelhante.
Verificar os contatos em uma amostra isolada
Crie um mapa de terminais a partir do desenho fornecido antes de conectar o dispositivo de teste. Identifique cada par de contatos e distinga os terminais dos interruptores dos terminais da lâmpada. Para um contato de comutação, registre o terminal comum e o estado do contato quando o operador o libera e o ativa. O guia para blocos de contato de botão de pressão fornece o contexto de configuração mais amplo.
Uma verificação de continuidade verifica o caminho pretendido nas condições de teste do instrumento. Ela não demonstra a capacidade de carga, a vida útil elétrica ou a confiabilidade do sinal de nível baixo. Os inspectores devem registrar o método e o resultado, em vez de escrever “carga elétrica passada” após ouvir um bip. Se a resistência for uma característica de aceitação, use o método de resistência especificado e as condições do instrumento.
Nunca conecte um ohmmeter a um painel energizado. As inspeções em bancada devem utilizar peças isoladas, com uma fonte de alimentação controlada apenas para testes que a exigirem. Para trabalhos envolvendo equipamentos instalados, aplique a norma de segurança energética do local. Norma de energia perigosa da OSHA É uma referência útil nos EUA para a distinção entre comandos de controle e isolamento de energia; um botão de parada não é um dispositivo de isolamento.
Testar a iluminação como um requisito em si
Um atuador iluminado combina uma função de comutação com uma indicação visível. Estes circuitos podem ter terminais separados e requisitos diferentes. Confirme a tensão da lâmpada encomendada, o tipo de alimentação, a polaridade, se aplicável, e a disposição do circuito antes de o ligar. Utilize uma configuração de teste protegida concebida para essa configuração. Uma lâmpada que parece fraca numa fonte de alimentação inadequada não deve ser imediatamente classificada como defeituosa.
Gravar cores e visibilidade em condições de visão definidas. A exposição da câmera pode fazer com que duas lâmpadas pareçam diferentes mesmo quando o observador não percebe nenhuma variação significativa; portanto, as fotografias isoladas não devem servir como critério para determinar a conformidade da luminosidade. Se a consistência de brilho ou cor for importante, concorde com o fornecedor sobre as condições do teste e o método de aceitação antes da aprovação da produção.
Defina o que significa a iluminação na máquina finalizada. Uma verificação com lâmpada de recepção apenas confirma que a lâmpada responde de acordo com o teste especificado; não prova que a máquina irá iluminar a situação correta. Mantenha as verificações posteriores do sistema de controle separadas dos registros de recebimento dos componentes. Consulte o guia complementar iluminação por anel e pontos quando se planeia a visibilidade do operador.
Resolver os problemas sem perder as provas
Quando uma amostra apresentar falhas, identifique-a e preserve a sua configuração. Registre a combinação de terminal, ação, instrumento e resultado observado. Não opere, limpe ou desmonte a amostra repetidamente antes de salvar as evidências iniciais. Essas ações podem alterar um sintoma intermitente e dificultar a investigação do fornecedor.
Quarantine o lote afetado de acordo com o procedimento de qualidade aprovado. Separe os defeitos confirmados das peças não testadas e evite misturar o lote com o inventário aceito. Um fornecedor pode precisar de uma montagem completa, da sua embalagem e de uma amostra de comparação para reproduzir o problema. Conclua se é permitido realizar novas seleções e quem autoriza a liberação após a seleção.
Após a ação corretiva, atualize o pacote recebido se a causa tiver sido um código não claro, um desvio na simulação ou a falta de uma condição de teste. Se os projetos entregues forem alterados, a engenharia deve avaliar a mudança antes de a equipe de recebimento aceitá-la como equivalente. Um novo operador atraente ainda pode ter diferentes tempos de contato, profundidade traseira ou instalação de lâmpadas.
Criar um registro de inspeção repetível
Um registro prático inclui a identidade do inspetor, a data da inspeção, o tamanho da lotação, a base de amostragem, a revisão do desenho, a identidade do instrumento e o resultado para cada característica verificada. Mantenha as leituras numéricas com suas unidades e método. Anexe fotografias à amostra relevante, em vez de colocar uma pasta de fotos sem etiquetas ao lado de um formulário de classificação com notas.
Defina com precisão a disposição: aceita, mantida para esclarecimento, rejeitada ou aceita em conformidade com uma concessão autorizada. Uma concessão deve identificar a devida deviação, âmbito e aprovação; não deve passar silenciamente para um novo requisito de produto. Guarde o registro para que ordens repetidas possam ser comparadas sem depender da memória de alguém sobre a última entrega.
Para a próxima consulta, envie à ONPOW a ação solicitada, o diagrama de contato, o desenho do painel, os critérios de fornecimento de lâmpadas e de recebimento. Revise guia de botão de pressão montado em painel Antes de congelar a interface de montagem. Uma consulta clara reduz a ambiguidade na recepção e torna a confirmação do fornecedor mais útil do que solicitar um botão genérico de “grau industrial”.
Repetibilidade de medição no vídeo de fundo
A breve lição apresentada pela NATA ilustra a distribuição normal e as medições repetidas. Ela aponta para a distinção entre a leitura observada e um resultado repetível no registro recebido. Ela não define planos de amostragem ONPOW, limites de inspeção ou uma regra de aceitação. Uma avaliação completa da incerteza também deve considerar vieses, calibração e o método de ensaio real; a dispersão apresentada isoladamente não é suficiente para determinar se o resultado é aprovado ou rejeitado.
Desvio de medição 1 — NATA Educação e Consultoria
Perguntas frequentes
Uma inspeção de recebimento comprova a vida útil nominal?
Não. O produto verifica as características especificadas no lote recebido utilizando os métodos acordados. As reivindicações de resistência requerem evidências de qualificação separadas e condições operacionais especificadas. Não substitua a pressão manual repetida no recebimento por um teste de vida homologado.
Devem todas as peças serem testadas eletricamente?
Isso depende do plano de qualidade, da consequência de um falhanço, do histórico do fornecedor e dos critérios de aceitação acordados. Decida a abordagem antes da entrega. Nem uma amostra pequena nem uma verificação funcional completa estabelecem automaticamente todos os outros requisitos.
Pode ser aceito um operador de cor diferente como equivalente?
Somente após a pessoa responsável confirmar a especificação completa e o significado do comando pretendido. A cor é uma característica; a função de contato, as dimensões, a iluminação e as peças de montagem ainda precisam ser comparadas.
Qual é a informação mais útil para um pedido de indenização do fornecedor?
Forneça o código completo da ordem, a identidade do lote, os requisitos aprovados, fotografias da amostra e uma observação reprodutível com as condições de teste. Guarde a amostra que não passou com a reparação ou desmontagem não aprovadas.
Personalização
ONPOW undertakes a variety of custom needs for push-button development. Confirm whether packaging, marking or documentation OEM/ODM applies to Push Button Incoming Inspection: A Receiving Checklist in the quotation.
A quantidade mínima de encomenda, o prazo de entrega e os termos comerciais não estão publicados aqui; confirme-os com a equipa de vendas. sales@onpow.com.