
Les fusibles pour fils ne peuvent être utilisés avec une borne-poussoir que lorsque les instructions de la borne permettent le fusible, le conducteur et la méthode de préparation proposés. Un fusible n'est pas une mise à niveau universelle pour chaque connexion à vis. Il modifie les dimensions et la forme du fil préparé, donc un conducteur qui convient à nu peut ne pas être acceptable après la terminaison. Commencez par la spécification exacte de la borne et la construction du fil, puis qualifiez le processus de sertissage et de connexion. Ce guide fournit un flux de travail de compatibilité et d'inspection sans attribuer une taille de fusible universelle, une longueur de dénudage, un couple ou une limite de test de traction.
Comprendre quel problème le fusible est destiné à résoudre
Un fusible fournit une extrémité préparée pour un conducteur multibrins dans un système de borne approprié. Son utilité dépend du fil, de la borne et du processus d'assemblage. L'objectif est une connexion autorisée et reproductible, pas simplement une extrémité de fil propre. Un fusible soigné peut toujours être de la mauvaise taille, mal serti ou inadapté à la borne qui le reçoit.
Décrire le problème de production avant de choisir la solution. Des brins s’échappent-ils lors de l’insertion ? La borne est-elle inaccessible pour l’inspection ? Les techniciens de service reconnectent-ils à plusieurs reprises un fil fin ? Ces observations peuvent justifier une révision du processus de connexion, mais elles n’établissent pas qu’un fusible est approuvé.
Garder la fonction de la borne séparée de la préparation du conducteur. La explication de la borne-poussoir couvre les configurations de contact. Ajouter un fusible ne modifie pas le comportement NO, NC ou COM, la capacité de charge de l’interrupteur ou la fonction prévue du circuit de contrôle.
Obtenir les informations acceptées sur le conducteur de la borne
Identifier le code de commande exact de l’interrupteur ou du bloc arrière et la version de la borne. Une famille de produits peut contenir différents styles de connexion. Demander le matériau, la construction et la taille du conducteur autorisés, les traitements de terminaison acceptés, le nombre de conducteurs, les exigences de préparation et la méthode de serrage. Maintenir l’information liée à la version réelle achetée.
Ne pas utiliser uniquement la taille nominale du fil comme preuve d’adaptation. Le fusible terminé possède ses propres dimensions de baril, collier d’isolation et géométrie de sertissage. Ceux-ci peuvent affecter l’insertion, le serrage et l’espacement. Confirmer que la combinaison proposée respecte la configuration acceptée de la borne, y compris toute restriction sur les extrémités isolées ou non isolées.
Si la documentation spécifie uniquement des conducteurs nus ou ne traite pas des manchons, demandez des précisions plutôt que d’en ajouter un silencieusement. Une déclaration générique d’un fournisseur concernant les bornes à vis n’est pas nécessairement une approbation pour le bouton-poussoir exact. Obtenez les informations manquantes avant que le processus ne soit mis en production.
Associer le fusible, le conducteur et l'outil de sertissage en un système
Sélectionnez un manchon destiné au conducteur réel et à l’application de borne approuvée. Ensuite, utilisez les outils et les instructions de processus appropriés du fabricant du manchon. Un outil qui ferme un manchon de manière visible n’est pas, à lui seul, une correspondance qualifiée pour le manchon et le fil.
Incluez la préparation du conducteur dans le processus. La longueur dénudée doit convenir au manchon choisi et aux instructions, et le dénudage ne doit pas endommager de manière inacceptable le conducteur ou l’isolation. Ne pliez pas un petit conducteur en arrière ou n’ajoutez pas de brins lâches simplement pour remplir un manchon surdimensionné, sauf si un processus approuvé applicable permet explicitement cette configuration.
Le profil de sertissage doit être considéré en relation avec l’ouverture de la borne et le système de serrage. Ne choisissez pas un profil uniquement parce qu’il est familier ou qu’il donne une forme agréable. Une qualification de processus doit établir que le conducteur préparé peut être inséré et retenu comme prévu sans interférer avec l’isolation ou les bornes adjacentes.
Utiliser un registre de compatibilité plutôt qu'un tableau de couleurs
La couleur du manchon peut aider à identifier les éléments dans un système fournisseur défini, mais elle ne doit pas remplacer le numéro de pièce et la spécification dimensionnelle. Différents produits et conventions peuvent rendre une instruction basée uniquement sur la couleur ambiguë. Enregistrez l’identité réelle du manchon et la plage de conducteurs approuvée.
| Enregistrer l’élément | Preuve requise | Raccourci courant à éviter |
|---|---|---|
| Version de la borne | Produit exact et méthode de connexion acceptée | Supposer que chaque membre de la famille est identique |
| Conducteur | Matériau, construction et taille nominale | Enregistrement uniquement de la couleur de l’isolation |
| Manchon | Fabricant, code et dimensions pertinentes | Sélection par la couleur du collier uniquement |
| Préparation | Méthode d stripping et de manipulation approuvée | Deviner la longueur à partir d’un autre connecteur |
| Outil de sertissage | Statut d'outil approuvé, gamme et maintenance | Utiliser tout outil qui ferme visiblement la manchon |
| Connexion | Méthode d'insertion et de serrage autorisée | Forcer une extrémité préparée dans l'ouverture |
| Acceptation | Inspection approuvée et tests applicables | Considérer une apparence soignée comme une preuve complète |
Ce tableau est une liste de contrôle du processus. Il ne déclare pas qu'une borne ONPOW illustrée accepte une bague. Obtenez cette permission et les limites pertinentes à partir de la documentation précise du produit.
Décider si un ou deux conducteurs sont autorisés
Ne pas mettre deux conducteurs dans une borne simplement parce qu'il semble y avoir suffisamment d'espace. Le nombre de conducteurs est une spécification de la borne. Une bague double nécessite également sa propre vérification de compatibilité : la borne doit permettre cet arrangement, et la bague ainsi que le processus doivent convenir aux fils réels.
Si le circuit nécessite une connexion supplémentaire, examinez le dessin de l'équipement et la méthode de distribution approuvée. Un point de connexion séparé approprié peut être nécessaire. Ne pas transformer la borne à bouton-poussoir en une jonction non planifiée tout en laissant le dessin inchangé.
Enregistrer les modifications du nombre de conducteurs ou du routage via le processus d'ingénierie normal de l'équipement. Une modification apparemment mineure de maintenance peut affecter l'accès, l'identification et la capacité de déconnecter le circuit correct en toute sécurité. Les futurs techniciens doivent disposer d'un enregistrement de l'agencement réellement installé.
Inspecter à la fois le sertissage et la connexion installée
Inspecter le fil préparé avant insertion selon les critères de qualité approuvés. Vérifier l'identité de la bague, la position du conducteur, l'état du barrel, la relation avec l'isolation et tout fil lâche ou dommage visible. Utiliser un éclairage et un accès appropriés ; inspecter uniquement l'extérieur d'un collier ne permet pas de voir l'interface réelle du conducteur.
After installation, verify that the intended part of the prepared conductor is captured and that the insulation is not unintentionally clamped. Check for unintended exposed conductor and interference with neighboring terminals. The terminal must be assembled using its specified method, even when the crimp itself has passed inspection.
Electrical and mechanical acceptance methods should come from the approved process. Do not invent a universal hand-pull force or resistance limit. A test can damage a connection if it is not appropriate to the design, and a single successful measurement cannot establish the entire process’s repeatability.
Fournir un support pour le fil et suffisamment d'espace de service
A ferrule does not provide strain relief for the cable run. Support the wiring so that bundle weight, door movement and nearby service work do not load the terminal. Review the actual installed path and the closed enclosure, not only the arrangement on an assembly bench.
Leave the service length and bend arrangement required by the equipment design. Avoid a route that pulls tight when the door opens or presses against the switch when it closes. The finished connection must remain inspectable and accessible with the approved tool.
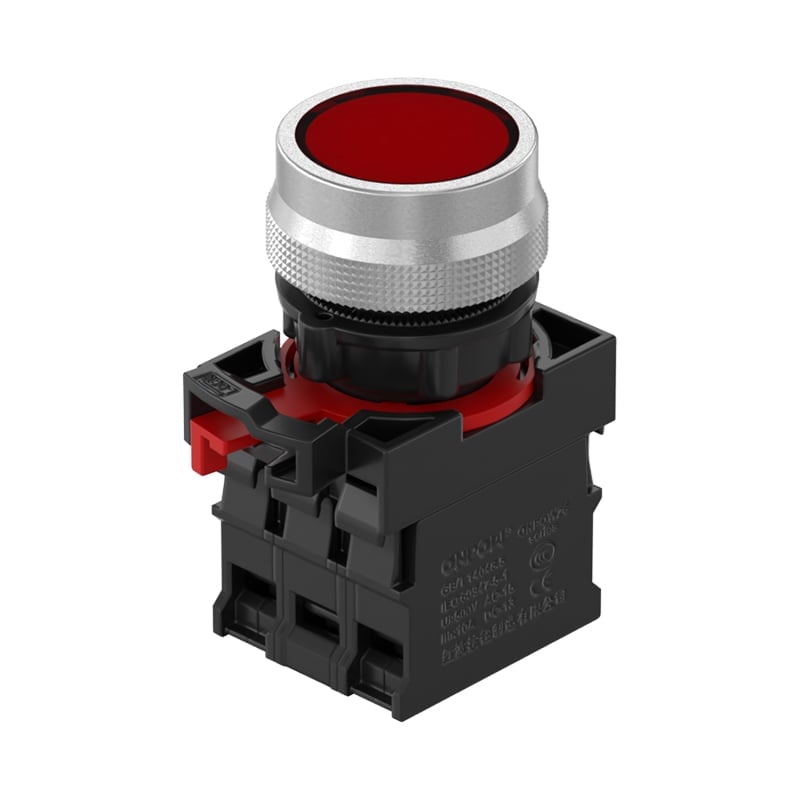
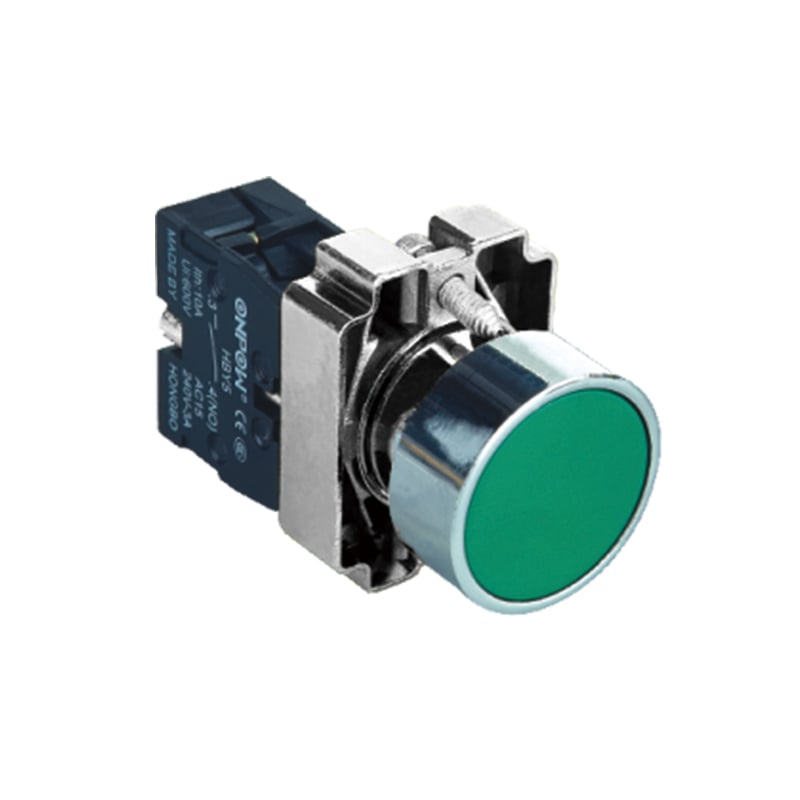
Le assemblage ONPOW26-11 illustrates the relationship between a front operator and rear components. Its image is not a ferrule-compatibility claim. For the larger component decision, use the contact block guide and obtain the terminal drawing for the ordered variant.
Qualifier les substitutions de production et de contrôle
Build representative connections with the actual conductor, ferrule, tool and terminal. Evaluate them using the equipment’s approved inspection and test plan. Record the identities and process conditions so that a passing result can be traced to what was actually used.
Define what happens when a supplier changes. Another ferrule with the same nominal wire marking may have different dimensions or tooling requirements. Another cable can differ in construction. Review these changes before treating them as equivalent production materials.
Keep tools within the specified maintenance and verification process. A written procedure is incomplete if the tool’s condition is unknown or operators have no accepted examples. Record training, inspection decisions and any recurring defects so that the process can be improved without hiding variation.
Fournir au service des achats une spécification complète de la connexion
A useful inquiry includes the required switch configuration, exact terminal version, wire details, proposed ferrule and intended conductor count. Ask whether the complete connection is permitted and request the applicable preparation and assembly instructions. Include access constraints where they influence terminal choice.
Utiliser guide d'inspection à la réception to plan receiving checks, and contact resistance measurement guidance to distinguish measurement quality from an assumed universal acceptance limit. Contact ONPOW before purchasing when the terminal’s permitted preparation is not documented.
Keep the final evidence with the equipment record. It should identify the approved combination and explain which changes require re-evaluation. That record is more valuable than a statement that the panel “uses ferrules,” because it describes how the actual connection is made and accepted.
Foire aux questions
Tous les fils multibrins doivent-ils être équipés d'un embout de câblage ?
Aucune règle universelle ne s'applique à toutes les bornes. Respectez les instructions relatives aux conducteurs et aux traitements d'extrémité acceptés par la borne concernée. L'objectif est d'obtenir une connexion autorisée et reproductible, que la préparation approuvée nécessite un embout de câblage ou une autre méthode.
Puis-je choisir l'embout de câblage en fonction de la couleur de son isolant ?
Utilisez l’identification des pièces et les dimensions fournies par le fabricant. La couleur peut être utile au sein d’un système de produits défini, mais elle ne constitue pas une preuve suffisante de la taille, de la compatibilité ou de la combinaison d’outils approuvée.
Un embout double à deux bagues peut-il raccorder deux fils à n’importe quelle borne à vis ?
No. The terminal must permit the conductor count and prepared configuration. Confirm the wires, ferrule and connection method together rather than assuming physical fit establishes acceptance.
Un embout de câblage remplace-t-il le dispositif anti-traction du fil ?
Non. Le support du câble et du faisceau reste des exigences de conception séparées. Le mouvement de la porte et les forces de service ne doivent pas être transférés au terminal par le conducteur.
Références et champ d'application
Consignes de sécurité du HSE pour la maintenance électrique et Guide de maintenance des équipements HSE provide the safe-work context. page de la norme de fabrication de câbles et de faisceaux de la NASA is an example of a controlled workmanship framework, not an approval of a particular industrial switch or ferrule. Apply the exact product instructions and the equipment’s accepted workmanship requirements.
Pour approfondir vos connaissances
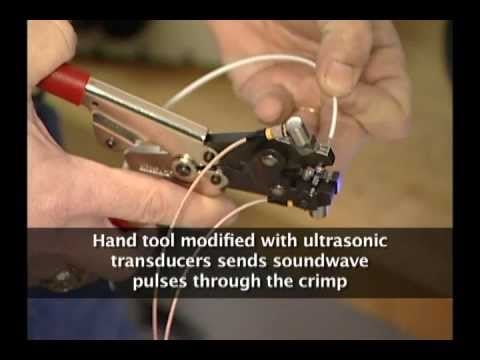
NASA introduces a tool concept for critical wiring. This illustrates that crimping is a controlled tooling process, not proof that a particular ferrule or terminal is approved for an ONPOW switch.