
Choisir des bornes à vis ou des bornes à souder pour un bouton-poussoir est une décision de processus d’assemblage ainsi qu’une décision de composant. Commencez par la spécification exacte de la borne, le conducteur, la méthode de production et le service attendu. Les bornes à vis nécessitent un processus de connexion contrôlé adapté au design de la borne ; les bornes à souder nécessitent un processus de soudure contrôlé adapté au dispositif et au fil. Aucune méthode n’est automatiquement adaptée à toutes les applications. Confirmez les conditions de préparation et d’installation du conducteur autorisées pour le produit plutôt que de supposer que deux interrupteurs avec la même face offrent des connexions arrière interchangeables.
Séparer le style de borne du fonctionnement du contact
NON, NC, COM et le nombre de pôles décrivent l’arrangement de commutation. Ils ne précisent pas comment un conducteur doit être attaché. La construction physique d’une borne détermine la préparation, les outils et les exigences d’inspection applicables. Un dispositif éclairé peut également avoir des connexions lumineuses séparées, qui doivent rester distinctes des contacts de commutation dans le dossier d’assemblage.
Choisissez d’abord la fonction électrique requise, puis définissez le processus de terminaison. Le guide de configuration des bornes de bouton-poussoir aborde les arrangements de broches et de contacts. Cet article se concentre sur les compromis de production et de service après la mise en place du circuit prévu.
Ne pas déduire l’autorisation de soudure d’après l’apparence d’un onglet métallique. Certains terminaux sont destinés à un connecteur particulier ou à une autre méthode de fixation. De même, une vis visible ne vous indique pas quels types de conducteurs, traitements de fin ou nombres de conducteurs sont autorisés. Obtenez les instructions exactes du dispositif avant de vous engager dans un processus.
Décrire comment le contrôle sera assemblé et entretenu
Enregistrez qui effectuera la connexion, où elle sera faite et comment elle sera inspectée. Un processus de faisceau en usine reproductible a des conditions d’accès et d’outillage différentes d’un remplacement de pièce de rechange approuvé sur le terrain. Considérez si l’interrupteur peut être retiré sans perturber les connexions voisines et si l’équipement permet une longueur de service de fil suffisante.
Indiquez le matériau du conducteur, sa construction et sa taille nominale dans la demande. Incluez les caractéristiques d’isolation si elles affectent le processus d’assemblage. La plage acceptée du terminal doit être vérifiée par rapport au conducteur préparé réel, et non seulement à la description d’achat du câble. Tout ferrule ou autre traitement de fin proposé doit également être autorisé.
Pensez au cycle de vie complet. Un coût d’assemblage initial faible peut être compensé par une inspection ou un remplacement difficiles. Inversement, une connexion conçue pour un service fréquent peut être inutile si un faisceau qualifié est remplacé en tant qu’unité. Choisissez l’approche qui correspond à la stratégie de maintenance documentée plutôt que de déclarer qu’un style de borne est universellement supérieur.
Comparer explicitement les exigences du processus
Le tableau présente des décisions qualitatives. Il ne fournit pas de valeurs de serrage, de chauffage, de longueur de bande ou de test de traction. Celles-ci doivent provenir des informations exactes du composant et de la norme de fabrication approuvée utilisée par le fabricant de l'équipement.
| Décision | Processus de bornier à vis | Processus de bornier à soudure |
|---|---|---|
| Autorisation du produit | Confirmer le conducteur accepté et le traitement de fin | Confirmer que la soudure est autorisée pour ce bornier |
| Contrôle des outils | Utiliser la méthode de serrage spécifiée et l'outil approprié | Contrôler les conditions de soudure et les matériaux spécifiés |
| Préparation | Suivre la longueur de bande autorisée et la manipulation du conducteur | Suivre la préparation approuvée du fil et du bornier |
| Inspection | Vérifier la capture du conducteur, le fil exposé et l'état du bornier | Vérifier la jonction et l'isolation selon les critères approuvés |
| Support mécanique | Maintenir le câblage indépendamment du bornier | Maintenir le câblage indépendamment de la jonction soudée |
| Maintenance | Planifier l'accès pour libérer et reconnecter le conducteur | Planifier la révision ou le remplacement du faisceau selon la procédure approuvée |
| Enregistrements | Identifier l'outil/processus et la configuration du composant | Identifier la soudure/processus et la configuration du composant |
Une exigence inconnue dans l'une ou l'autre colonne est une question pour le fournisseur du produit ou l'ingénieur de fabrication responsable. Elle ne doit pas être remplie avec une valeur mémorisée d'une famille d'interrupteurs différente.
Ce qu’un processus de borne à vis doit contrôler
La connexion doit capturer le conducteur autorisé dans la partie prévue du terminal sans que l'isolation ou les brins lâches interfèrent. Suivez les instructions de préparation et d'assemblage du fabricant. Vérifiez si le terminal accepte un conducteur dénudé, une gaine spécifique, un autre traitement de l'extrémité ou une combinaison spécifiée.
Utilisez la méthode de serrage spécifiée plutôt qu'une approche subjective “ aussi serré que possible ”. Une force excessive peut endommager un terminal, et un assemblage inadéquat peut laisser une connexion inappropriée. Aucun couple unique ne s'applique à tous les modèles de terminaux à bouton-poussoir. Si la valeur ou la méthode requise est manquante, obtenez-la avant d'approuver la production.
Planifiez une vue d'inspection qui montre réellement la connexion. Une tête de vis qui semble bien en place ne prouve pas que le conducteur est correctement capturé. Vérifiez l'identification, le dégagement d'isolation, la mise en place du conducteur et l'espace environnant en utilisant les critères approuvés. Toute méthode de vérification doit être adaptée au terminal et ne doit pas endommager une connexion autrement acceptable.
Ce qu’un processus de borne à souder doit contrôler
Confirmez que le terminal exact est destiné à la soudure et obtenez les conditions de processus autorisées. La chaleur appliquée lors de la connexion peut affecter l'isolation ou les matériaux du composant à proximité, donc une procédure pour un autre dispositif ne doit pas être transférée sans revue. Utilisez des outils appropriés et un processus contrôlé développé pour le produit et le conducteur réels.
Définissez la préparation, les matériaux de soudure, la méthode de chauffage, l'inspection et les limites de retouche dans les instructions d'assemblage. Les opérateurs ont besoin d'un exemple accepté et de critères de rejet, pas simplement d'une instruction pour faire une jointure qui paraît brillante. La connexion finale doit être évaluée selon les exigences de qualité sélectionnées pour l'équipement.
Fournissez un support mécanique afin que la jointure ne soit pas utilisée comme restraint pour le câble. Planifiez comment l'interrupteur ou le faisceau sera entretenu. Un chauffage répété lors de retouches non planifiées peut créer des conditions hors du processus approuvé, même si chaque opération individuelle semble brève. Maintenez le nombre et la nature des opérations de retouche dans la procédure documentée.
Ne pas ajouter de traitements de fin non approuvés
Il est tentant de rendre un fil dénudé lâche plus facile à manipuler en ajoutant de la soudure ou une gaine. La acceptabilité de ce traitement dépend du design du terminal et des instructions. Ne supposez pas qu'une préparation approuvée pour une jointure à la soudure l'est aussi pour une pince à vis.
De même, une gaine modifie la taille et la géométrie du conducteur préparé. Confirmez la combinaison autorisée de fil/gaine et la méthode de connexion avant utilisation. La séparé guide de sélection du bloc de contact aborde la décision concernant le composant plus grand ; le processus de terminaison doit encore fournir ses propres preuves.
Évitez de mélanger les pratiques de production dans un même lot sans enregistrer le changement. Deux assemblages portant le même code d’équipement fini peuvent autrement contenir des traitements de finition ou des processus de connexion différents, rendant l’enquête sur le terrain difficile. Les modifications de processus doivent être examinées et documentées tout comme les substitutions de composants.
Inclure l’accès arrière et le support de fil dans la décision
L’interrupteur installé doit disposer d’un espace pour la borne, la sortie de fil et l’outil d’assemblage approuvé. Un composant peut passer par une ouverture de panneau tout en laissant peu d’espace pour réaliser ou inspecter ses connexions. Vérifiez le boîtier fermé, le joint de porte et l’équipement voisin avant d’approuver le style de borne.
Séparez le support de fil de la connexion de l’interrupteur. Les attaches de câble, conduits ou autres supports ne doivent pas transférer le mouvement de la porte ou le poids du faisceau vers les bornes. Permettez le mouvement de service défini par la conception de l’équipement sans laisser de câblage lâche pouvant interférer avec d’autres composants.
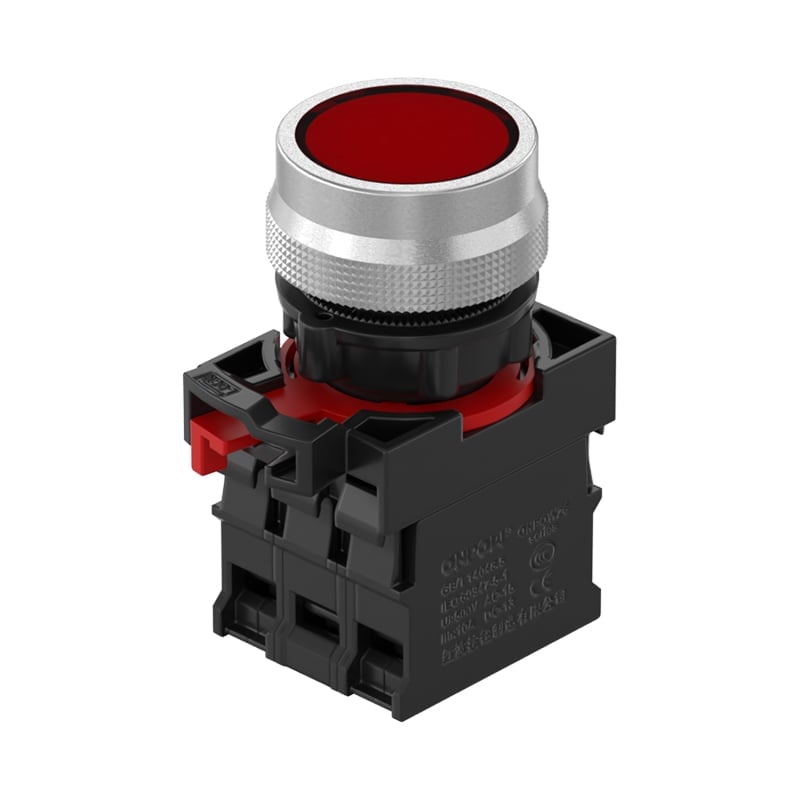
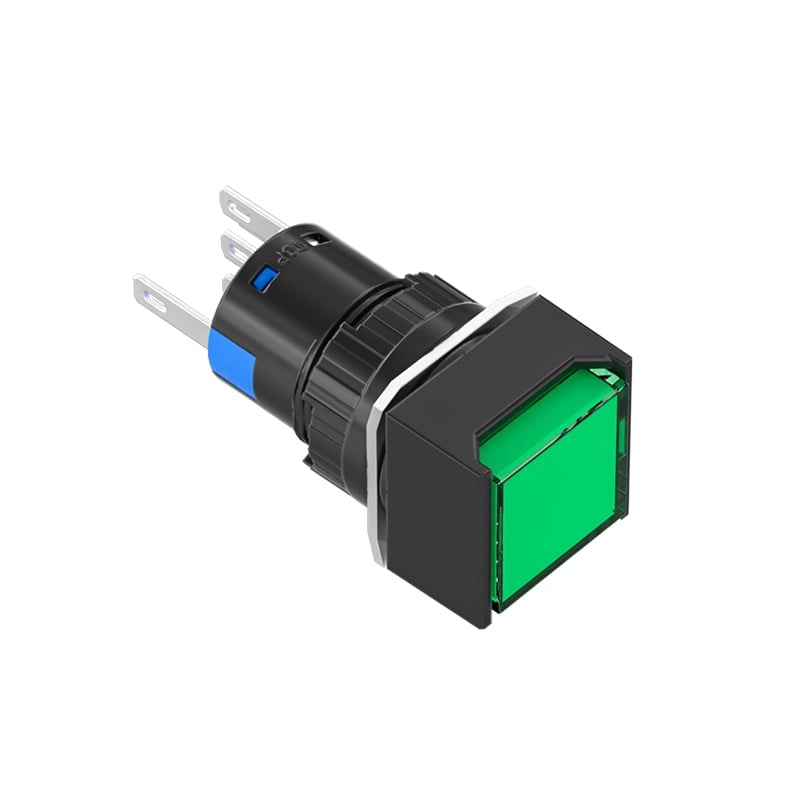
Le assemblage ONPOW26-11 fournit une référence réelle du produit pour discuter de l’enveloppe du composant arrière. Sa photographie ne prouve pas qu’un processus de soudure, un manchon ou un conducteur particulier soient approuvés pour cet appareil. Demandez le dessin exact de la borne et les informations d’assemblage pour la version commandée.
Qualifier le processus avant de comparer le coût unitaire
Réalisez des assemblages représentatifs en utilisant le produit proposé, le conducteur et l’outillage. Inspectez-les selon les critères approuvés et effectuez les tests d’équipement pertinents. Ne substituez pas une connexion de banc générique comme preuve de la configuration de production réelle. Enregistrez la révision du composant et les réglages du processus avec les résultats.
Incluez l’opération de service proposée dans l’évaluation. Un technicien peut-il identifier et déconnecter en toute sécurité le conducteur correct ? Y a-t-il un accès suffisant pour l’outil approuvé ? Le remplacement perturbera-t-il les circuits adjacents ? Les réponses peuvent modifier la valeur pratique d’un style de borne plus qu’une petite différence de prix du composant.
Pour les contrôles de réception et de mesure, utilisez l'inspection à l'arrivée par bouton-poussoir et mesure de la résistance de contact. Ni un test de résistance réussi ni une apparence soignée ne prouvent à eux seuls que l’ensemble du processus de connexion est qualifié.
Poser les bonnes questions dans la demande au fournisseur
Fournissez l’action de commutation requise, les contacts, l’éclairage et la charge électrique, puis décrivez la méthode de borne et le conducteur souhaités. Demandez les types de fil acceptés, les exigences de préparation, les dimensions de la borne, les instructions d’assemblage et toute restriction de processus. Indiquez le volume de production prévu et la méthode de maintenance si cela influence la recommandation.
Conservez la réponse du fournisseur liée au code de commande exact. Si une famille offre plusieurs configurations arrière, n’appliquez pas les instructions d’une version à tous les membres. Demandez un dessin mis à jour ou une confirmation écrite lorsqu’un substitut proposé modifie la conception de la borne.
Contactez ONPOW avec ces informations avant de finaliser le processus d’assemblage. Une décision documentée doit expliquer pourquoi la méthode de borne choisie convient aux exigences de production, d’inspection et de service. Elle doit également identifier quelles parties du processus restent sous la responsabilité du fabricant de l’équipement.
Foire aux questions
Les bornes à vis sont-elles toujours préférables pour la maintenance sur site ?
Ils peuvent soutenir un processus de service adapté lorsque l’accès, les outils et la manipulation du conducteur sont planifiés. L’avantage réel dépend de la conception de la borne et de l’équipement. Évaluez l’opération de remplacement approuvée plutôt que de vous fier au nom de la borne.
Puis-je souder n'importe quelle broche exposée d'un interrupteur ?
Non. Vérifiez que la borne exacte est conçue pour le soudage et respectez les conditions de processus autorisées. Certaines broches ou languettes sont destinées à être utilisées avec des connecteurs ou d’autres méthodes de fixation spécifiées.
Puis-je placer un fil étamé par soudure sous une borne à vis ?
Ne partez pas du principe que cela est autorisé. Suivez les instructions approuvées par le fabricant de la borne concernant la préparation des conducteurs et le traitement des extrémités pour le produit et l'application concernés.
Le type de borne détermine-t-il le fonctionnement NO ou NC ?
N°. La méthode de terminaison et la configuration du contact sont des spécifications différentes. Confirmez les deux dans le code de commande et le dessin, y compris tout circuit de lampe séparé.
Références et champ d'application
Maintenance électrique sûre selon HSE et Guide de maintenance des équipements HSE soutient une installation et un service compétents et planifiés. Des critères de soudure spécifiques, la préparation du conducteur, les instructions de serrage et les limites d’acceptation nécessitent la documentation précise du produit et les exigences de qualité approuvées de l’équipement.
Pour approfondir vos connaissances
Conférence universitaire sur l’inspection, les principes de test et de contrôle qualité, utilisant des exemples de moulage. Le point transférable est de définir les preuves d’acceptation avant la mise en service ; il ne spécifie pas un processus de soudure ou de serrage par bouton-poussoir.