
La scelta tra terminali a vite o terminali a saldare per un pulsante è una decisione di processo di assemblaggio oltre che di componente. Inizia con la specifica esatta del terminale, conduttore, metodo di produzione e servizio previsto. I terminali a vite richiedono un processo di connessione controllato appropriato al design del terminale; i terminali a saldare richiedono un processo di saldatura controllato adatto al dispositivo e al filo. Nessuno dei due metodi è automaticamente adatto a ogni applicazione. Confermare le condizioni di preparazione e installazione consentite per il conduttore del prodotto piuttosto che presumere che due interruttori con la stessa faccia offrano connessioni posteriori intercambiabili.
Stile di terminale separato dalla funzione di contatto
NO, NC, COM e conteggio dei poli descrivono la configurazione di commutazione. Non specificano come deve essere collegato un conduttore. La costruzione fisica di un terminale determina la preparazione, gli strumenti e i requisiti di ispezione applicabili. Un dispositivo illuminato può anche avere connessioni luminose separate, che devono rimanere distinte dai contatti di commutazione nel record di assemblaggio.
Prima scegliere la funzione elettrica richiesta, poi definire il processo di terminazione. L’ Guida alla configurazione del terminale con pulsante indirizza le disposizioni di pin e contatti. Questo articolo si concentra sui compromessi tra produzione e servizio dopo aver stabilito il circuito previsto.
Non dedurre il permesso di saldatura dall’aspetto di una linguetta di metallo. Alcuni terminali sono destinati a un connettore particolare o ad un altro metodo di attacco. Allo stesso modo, una vite visibile non indica quali tipi di conduttori, trattamenti finali o conteggi di conduttori siano consentiti. Ottenere le istruzioni esatte del dispositivo prima di impegnarsi in un processo.
Descrivere come sarà assemblato e mantenuto il controllo
Registrare chi effettuerà la connessione, dove sarà fatta e come sarà ispezionata. Un processo di cablaggio ripetibile in fabbrica ha condizioni di accesso e utensili differenti rispetto a una sostituzione approvata sul campo. Considerare se l’interruttore può essere rimosso senza disturbare le connessioni vicine e se l’attrezzatura consente una lunghezza di servizio del filo sufficiente.
Indicare il materiale del conduttore, la costruzione e la dimensione nominale nella richiesta. Includere le caratteristiche di isolamento se influenzano il processo di assemblaggio. La gamma accettata del terminale deve essere verificata rispetto al conduttore preparato effettivamente, non solo alla descrizione di acquisto del cavo. Qualsiasi trattamento finale proposto, come un manicotto, deve essere anch’esso consentito.
Pensare all’intero ciclo di vita. Un basso costo iniziale di assemblaggio può essere compensato da ispezioni o sostituzioni difficili. Al contrario, una connessione progettata per un servizio frequente potrebbe essere inutile se un cablaggio qualificato viene sostituito come un’unità. Selezionare l’approccio che si adatta alla strategia di manutenzione documentata piuttosto che dichiarare uno stile di terminale universalmente superiore.
Confrontare esplicitamente i requisiti del processo
La tabella presenta decisioni qualitative. Non fornisce valori di serraggio, riscaldamento, lunghezza di striscia o test di trazione. Questi devono derivare dalle informazioni esatte del componente e dallo standard di lavorazione approvato utilizzato dal produttore dell’attrezzatura.
| Decisione | Processo a morsetto | Processo a saldatura |
|---|---|---|
| Autorizzazione al prodotto | Confermare il conduttore accettato e il trattamento finale | Confermare che la saldatura sia consentita per quel terminale |
| Controllo degli strumenti | Utilizzare il metodo di serraggio specificato e lo strumento appropriato | Controllare le condizioni e i materiali di saldatura specificati |
| Preparazione | Seguire la lunghezza consentita della striscia e la gestione del conduttore | Seguire la preparazione approvata del filo e del terminale |
| Ispezione | Verificare la presa del conduttore, il filo esposto e lo stato del terminale | Verificare la giunzione e l'isolamento secondo i criteri approvati |
| Supporto meccanico | Limitare il cablaggio indipendentemente dal terminale | Limitare il cablaggio indipendentemente dalla giunzione saldata |
| Servizio | Pianificare l'accesso per rilasciare e riconnettere il conduttore | Pianificare il percorso approvato per la riparazione o la sostituzione del cablaggio |
| Registri | Identificare la configurazione dello strumento/processo e del componente | Identificare la saldatura/processo e la configurazione del componente |
Un requisito sconosciuto in una delle colonne è una domanda per il fornitore del prodotto o l'ingegnere responsabile della produzione. Non dovrebbe essere compilato con un valore ricordato da una famiglia di interruttori diversa.
Cosa deve controllare un processo con terminale a vite
La connessione deve catturare il conduttore consentito nella parte prevista del terminale senza che interferiscano isolamento non desiderato o fili sciolti. Seguire le istruzioni del produttore per la preparazione e l'assemblaggio. Verificare se il terminale accetta un conduttore nudo a fili intrecciati, una guaina particolare, un trattamento finale diverso o una combinazione specificata.
Usare il metodo di serraggio specificato piuttosto che un approccio soggettivo di “il più stretto possibile”. Forza eccessiva può danneggiare un terminale, e un assemblaggio inadeguato può lasciare una connessione non idonea. Nessun torque singolo si applica a tutti i design di terminali a pulsante. Se il valore o il metodo richiesto mancano, ottenerli prima di approvare la produzione.
Pianificare una vista di ispezione che mostri effettivamente la connessione. Una testa di vite che sembra seduta non dimostra che il conduttore sia correttamente catturato. Controllare identificazione, distanza di isolamento, seduta del conduttore e spazio circostante utilizzando i criteri approvati. Qualsiasi metodo di verifica dovrebbe essere appropriato al terminale e non danneggiare una connessione altrimenti accettabile.
Cosa deve controllare un processo con terminale a saldare
Confermare che il terminale esatto è destinato alla saldatura e ottenere le condizioni di processo consentite. Il calore applicato durante la connessione può influenzare l'isolamento o i materiali del componente nelle vicinanze, quindi una procedura per un altro dispositivo non dovrebbe essere trasferita senza revisione. Usare strumenti adeguati e un processo controllato sviluppato per il prodotto e il conduttore effettivi.
Definire preparazione, materiali per saldatura, metodo di riscaldamento, limiti di ispezione e rifacimento nelle istruzioni di assemblaggio. Gli operatori devono avere un esempio accettato e criteri di rifiuto, non semplicemente un'istruzione per realizzare una giunzione che sembri lucida. La connessione finale deve essere valutata rispetto ai requisiti di lavorazione scelti per l'attrezzatura.
Fornire supporto meccanico in modo che la giunzione non venga utilizzata come vincolo del cavo. Pianificare come il commutatore o il cablaggio saranno serviti. Il riscaldamento ripetuto durante un rifacimento non pianificato può creare condizioni al di fuori del processo approvato, anche quando ogni operazione individuale sembra breve. Mantenere il numero e la natura delle operazioni di rifacimento entro la procedura documentata.
Non aggiungere trattamenti finali non approvati
È tentante rendere più facile la gestione di un filo intrecciato allentato aggiungendo saldatura o una guaina. Se tale trattamento è accettabile dipende dal design del terminale e dalle istruzioni. Non presumere che una preparazione approvata per una giunzione saldata sia anche approvata sotto una morsettiera a vite.
Allo stesso modo, una guaina modifica le dimensioni e la geometria del conduttore preparato. Confermare la combinazione consentita di filo/guaina e il metodo di connessione prima dell'uso. La guida alla selezione dei blocchi di contatto affronta la decisione sul componente più grande; il processo di terminazione ha comunque bisogno delle proprie prove.
Avoid mixing production practices within a batch without recording the change. Two assemblies bearing the same finished-equipment code may otherwise contain different end treatments or connection processes, making field investigation difficult. Process changes should be reviewed and documented just as component substitutions are.
Includere accesso posteriore e supporto del filo nella decisione
The installed switch needs space for the terminal, wire exit and approved assembly tool. A component can fit through a panel opening while leaving insufficient room to make or inspect its connections. Review the closed enclosure, door sweep and neighboring equipment before approving the terminal style.
Separate wire support from the switch connection. Cable ties, ducts or other support should not transfer door movement or bundle weight to the terminals. Allow the service movement defined by the equipment design without leaving loose wiring that can interfere with other components.
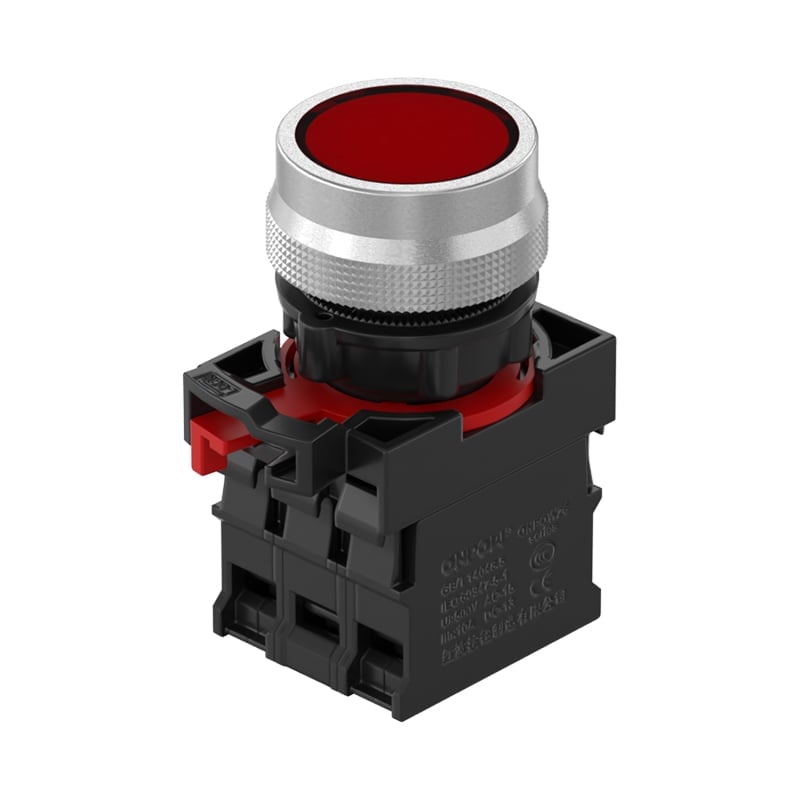
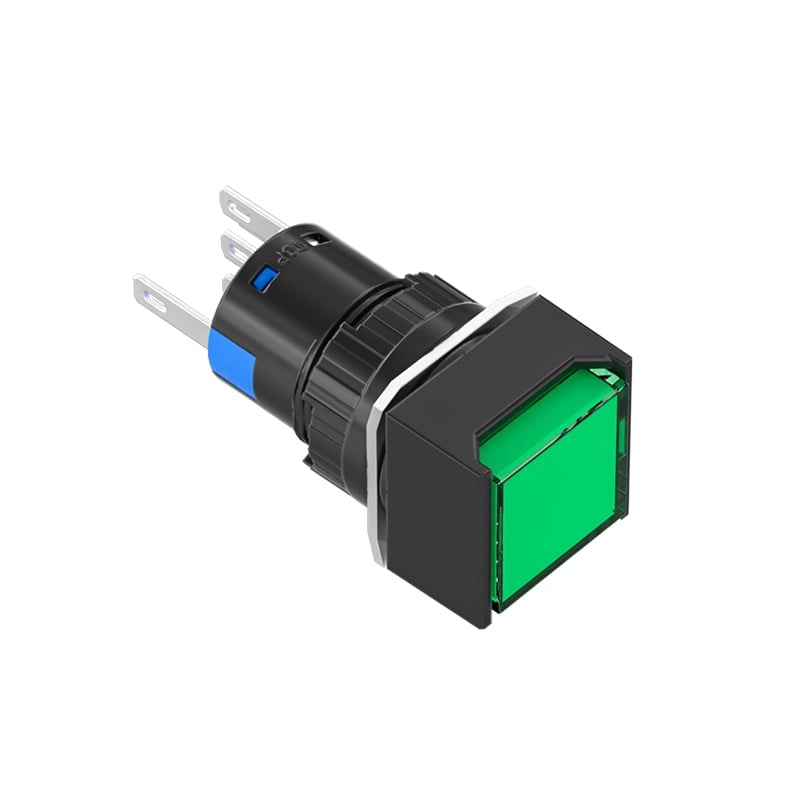
Il Assemblaggio ONPOW26-11 provides a real product reference for discussing the rear component envelope. Its photograph does not establish that a soldering process, ferrule or particular conductor is approved for that device. Request the exact terminal drawing and assembly information for the ordered version.
Qualificare il processo prima di confrontare il costo unitario
Make representative assemblies using the proposed product, conductor and tooling. Inspect them against the approved criteria and perform the relevant equipment tests. Do not substitute a generic bench connection for evidence about the actual production configuration. Record the component revision and process settings with the results.
Include the proposed service operation in the evaluation. Can a technician identify and disconnect the correct conductor safely? Is there enough access for the approved tool? Will the replacement disturb adjacent circuits? The answers can change the practical value of a terminal style more than a small difference in component price.
For receiving and measurement controls, use push button incoming inspection e misurazione della resistenza di contatto. Neither a passing resistance check nor a neat appearance alone proves that the whole connection process is qualified.
Porre le domande giuste nella richiesta al fornitore
Provide the required switch action, contacts, illumination and electrical duty, then describe the desired terminal method and conductor. Ask for accepted wire types, preparation requirements, terminal dimensions, assembly instructions and any process restrictions. State the planned production volume and maintenance method where they affect the recommendation.
Keep the supplier’s answer linked to the exact order code. If a family offers multiple rear configurations, do not apply the instructions for one version to every member. Request an updated drawing or written confirmation when a proposed substitute changes the terminal design.
Contact ONPOW with these inputs before finalizing the assembly process. A documented decision should explain why the chosen terminal method fits production, inspection and service requirements. It should also identify which parts of the process remain the equipment manufacturer’s responsibility.
Domande frequenti
I morsetti a vite sono sempre la scelta migliore per gli interventi di manutenzione sul campo?
Possono supportare un processo di servizio adeguato quando l'accesso, gli strumenti e la gestione del conduttore sono pianificati. Il vantaggio effettivo dipende dal design del terminale e dall'attrezzatura. Valutare l'operazione di sostituzione approvata piuttosto che fare affidamento sul nome del terminale.
Posso saldare qualsiasi pin esposto dell'interruttore?
No. Confirm that the exact terminal is intended for soldering and follow its permitted process conditions. Some pins or tabs are intended for connectors or other specified attachment methods.
Posso mettere un filo rivestito di stagno sotto un terminale a vite?
Do not assume that it is permitted. Follow the terminal manufacturer’s approved conductor preparation and end-treatment instructions for the exact product and application.
Lo stile del terminale determina il comportamento NO o NC?
No. Termination method and contact configuration are different specifications. Confirm both in the order code and drawing, including any separate lamp circuit.
Riferimenti e ambito
HSE safe electrical maintenance e Linee guida per la manutenzione delle apparecchiature HSE support competent, planned installation and service. Specific soldering criteria, conductor preparation, tightening instructions and acceptance limits require the exact product documentation and the equipment’s approved workmanship requirements.
Approfondimenti
University lecture on inspection, testing and quality-control principles, using casting examples. The transferable point is to define acceptance evidence before release; it does not specify a push-button soldering or tightening process.