
Ein Push-Button-Lötbarkeitsbericht sollte feststellen, ob die angegebene Terminalbeschichtung vom vorgesehenen Lötprozess benetzt werden kann. Ein Widerstand gegen Lötwärme-Bericht beantwortet eine separate Frage: ob das Bauteil die definierte Wärmebelastung bei der Montage toleriert. Einkäufer sollten beide anfordern, wenn ihre Anwendung beides erfordert, und dann das Muster, die Terminaloption, die Prozessbedingungen und die Akzeptanzkriterien mit dem bestellten Schalter abgleichen. Eine allgemeine Aussage, dass ein Schalter “lötbar” ist, reicht nicht aus, um einen Produktionsprozess zu genehmigen.
Dieses Handbuch erklärt, wie man Nachweise von Lieferanten für industrielle Steuerpulttasten überprüft. Es schreibt keine universelle Temperatur des Lötkolbens, Verweilzeit oder Nacharbeitspauschale vor. Diese Einstellungen erfordern die genauen Anweisungen des Herstellers und einen validierten Montageprozess.
Was die beiden Tests tatsächlich feststellen
Die IEC 60068-2-20:2021 Umfang unterscheidet Lötbarkeit und Widerstand gegen Lötwärme bei Geräten mit Anschlüssen. Es umfasst Methoden mit Lötbad und Lötkolben. Die öffentliche Zusammenfassung weist auch darauf hin, dass Löttests für Oberflächenmontagegeräte auf eine andere Norm verweisen. Ein Bericht sollte daher die relevante Gerätebauweise und Methode identifizieren, anstatt jeder Terminalart eine Solder-Standardnummer zuzuordnen.
Für die Beschaffungsprüfung halten Sie die beiden Schlussfolgerungen auf separaten Zeilen. Ein Anschluss, der unter einer bestimmten Bedingung zufriedenstellend benetzt wird, bestätigt nicht automatisch, dass die umgebende Montage eine andere Hitzeeinwirkung überlebt. Umgekehrt beweist ein unbeschädigtes Gehäuse nach Erhitzung nicht die Qualität der gelöteten Oberfläche. Bitten Sie das Labor oder den Lieferanten, die Beweise für jede Aussage zu identifizieren.
Beginnen Sie mit der genauen Terminalkonfiguration
Notieren Sie den vollständigen Bestellcode, die Zeichnungsrevision, die Terminaloption und die Fertigungslotnummer, bevor Sie Ergebnisse vergleichen. Fügen Sie Fotos der Terminals und alle gelieferten Beschichtungs- oder Plattierungskennzeichnungen bei. Ein Produktfamilienname kann mehrere Anschlussarten abdecken, und ein Test an einer Art deckt möglicherweise nicht die Version ab, die bestellt wird.
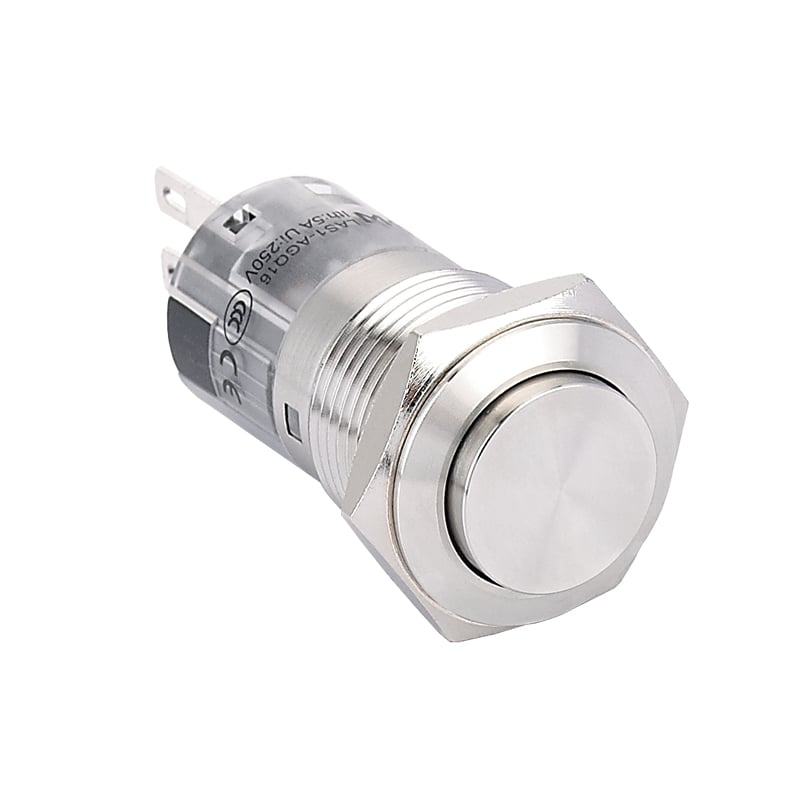
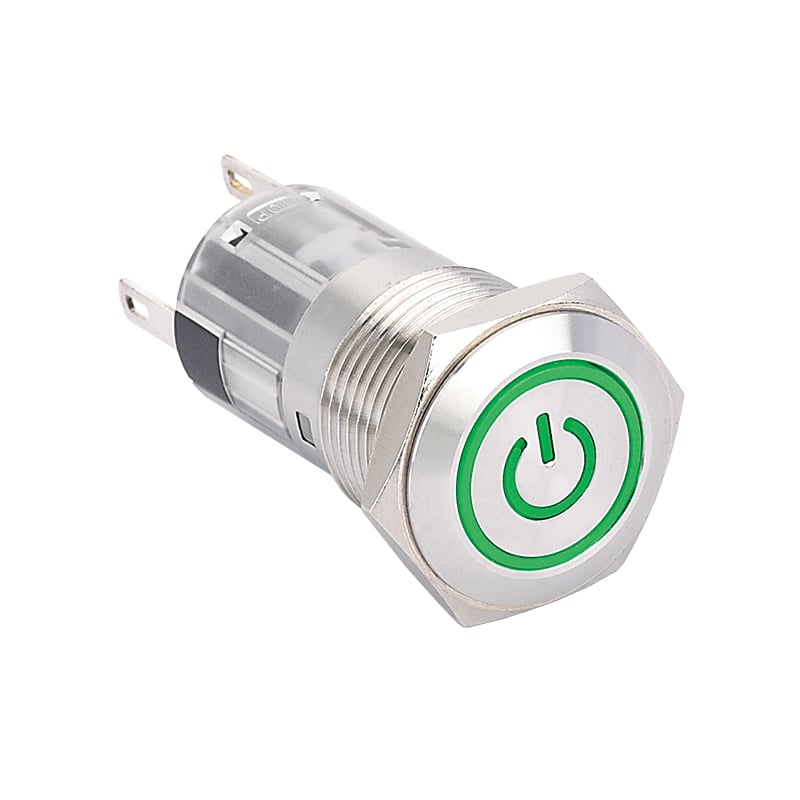
Die LAS1-AGQ16H-11E/S Produktseite bietet eine konkrete ONPOW-Produktidentität für eine technische Anfrage. Die hier gezeigten Fotos identifizieren echte Katalogprodukte. Sie bestätigen nicht, dass diese speziellen Muster einen Lötversuch durchlaufen haben oder eine bestimmte Beschichtung enthalten. Fordern Sie die aktuelle Zeichnung und Anweisungen für den tatsächlichen Bestellcode an.
Wenn der Verbindungsprozess noch unentschieden ist, vergleichen Sie zuerst screw and solder push button terminals. Die vorliegende Prüfung setzt ein, nachdem eine Lötanschlussausführung ausgewählt wurde; ihr Zweck ist die Bewertung der Nachweisführung und nicht die Auswahl der Anschlussart.
Erstellen Sie ein Berichtüberprüfungsarbeitsblatt
Verwenden Sie das folgende Arbeitsblatt für Einkäufer, um fehlende Informationen vor der Freigabe eines Musteraufbaus aufzudecken. Es handelt sich um einen Fragenrahmen und nicht um zusätzliche IEC-Abnahmekriterien. Die Methode und die numerischen Abnahmegrenzwerte müssen der geltenden Spezifikation und dem freigegebenen Prozess entnommen werden.
| Prüfungsfeld | Was anzufordern ist | Grund für die Zurückstellung der Freigabe |
|---|---|---|
| Probenidentifikation | Vollständiger Schaltcode, Anschlussvariante, Zeichnung und Los | Es wird lediglich eine Abbildung der Produktfamilie bereitgestellt |
| Prüfzweck | Lötbarkeit und Wärmebeständigkeit getrennt beurteilen | Eine Schlussfolgerung wird herangezogen, um die andere abzuleiten |
| Methode | Normausgabe und ausgewähltes Tauchbad- oder Lötkolbenverfahren | Prüfvorrichtung oder Prüfverfahren ist nicht spezifiziert |
| Lotsystem | Legierung, Flussmittel und relevante Vorbereitung | Die Nachweise basieren auf einer nicht identifizierten Baugruppenchemie |
| Thermische Belastung | Kontrollierte Temperatur, Dauer und Kontaktanordnung | Es wird lediglich die Anzeigeeinstellung der Lötstation dokumentiert |
| Vorkonditionierung | Lagerhistorie und gegebenenfalls vorgeschriebene Konditionierung | Frische Prüfmuster werden verwendet, um unbekannte Lagerbestände zu rechtfertigen |
| Prüfung | Erforderliche Oberflächen-, mechanische und elektrische Beobachtungen | Fotos ersetzen die erforderlichen Messungen |
| Disposition | Ergebnisse im Vergleich zu vereinbarten Kriterien, Abweichungen und Freigabe | Ein “Bestanden” erscheint ohne die Kriterien |
Übersicht der Veröffentlichungen der BSI erkennt unabhängig die gleichen zwei Testzwecke. Konsultieren Sie das vollständige anwendbare Dokument für den Test selbst; dieses Arbeitsblatt reproduziert nicht dessen Verfahren.
Lesen Sie die Prozessbedingungen als vollständiges Set
Ein Temperaturwert ohne Expositionszeit und Kontaktanordnung ist schwer zu interpretieren. Fragen Sie, was erhitzt wurde, wo Kontakt bestand, wie das Prüfstück unterstützt wurde und ob die Anordnung einen bestimmten Wärmesenker verwendete. Diese Fragen helfen zu bestimmen, ob der Bericht die vorgeschlagene Montageoperation darstellt. Sie berechtigen nicht dazu, eine ungeprüfte Anordnung zu substituieren.
Bewahren Sie Legierungs- und Flussaufzeichnungen mit den thermischen Bedingungen auf. Eine Produktionsänderung bei Materialien oder Ausrüstung sollte einen dokumentierten Vergleich mit dem qualifizierten Prozess auslösen. Der Lieferant kann möglicherweise die weiterhin geltende Anwendbarkeit rechtfertigen oder zusätzliche Validierungen empfehlen. Vermeiden Sie es, einen alten Bericht als dauerhafte Genehmigung für jede zukünftige Montageänderung zu behandeln.
Unterscheiden Sie Beweise für die Benetzung von einem ansprechenden Foto
Fordern Sie die angegebene Prüfmethodik und das tatsächlich berichtete Ergebnis an. Ein Foto kann helfen, den inspizierten Bereich und offensichtliche Oberflächenmerkmale zu zeigen, aber es kann keine ausgelassene Prüfbedingung liefern. Wenn das Abnahmekriterium einen definierten Bereich betrifft, fragen Sie, wie dieser Bereich identifiziert und bewertet wurde. Wenn der Bericht nur “gute Lötstellen” angibt, fordern Sie das Kriterium an, das dies als gut qualifiziert hat.
Schlussfolgerungen zur Terminalmetallurgie sollten nicht aus der Oberflächenfarbe abgeleitet werden. Dokumentieren Sie die vom Hersteller angegebene Oberfläche und bestätigen Sie, dass die getesteten Terminals diese Oberfläche verwenden. Wenn der Lieferant ein Materialdetail als vertraulich ansieht, fordern Sie eine angemessene kontrollierte Identifikation oder eine schriftliche Anwendungsbestätigung an, anstatt die fehlende Zusammensetzung anhand des Aussehens zu erfinden.
Inspektieren Sie den gesamten Schalter nach der Hitzeeinwirkung
Eine nützliche Überprüfung der Hitzebeständigkeit fragt, welche Eigenschaften der Komponenten vor und nach der Konditionierung geprüft wurden. Abhängig von der anwendbaren Spezifikation kann die relevante Nachweisführung Bewegungen des Aktuators, Haltekraft der Terminals, Kontaktfunktion oder andere erforderliche elektrische Prüfungen umfassen. Der Bericht sollte die tatsächlich durchgeführten Prüfungen identifizieren; der Einkäufer sollte keine nicht durchgeführten Prüfungen in seine Schlussfolgerung aufnehmen.
Vergleichen Sie diese Beweise mit dem separaten Terminal-Robustheitsbericht-Überprüfung. Mechanisches Terminal-Laden und Lötwärme untersuchen unterschiedliche Spannungen. Ein robustes Terminal kann dennoch Montagewärmelimits erfordern, und Wärmebeständigkeit allein berechtigt nicht dazu, eine Verbindung während der Kabelbauminstallation zu ziehen oder zu biegen.
Berücksichtigen Sie Lagerung und Bauteilhandhabung
Klärung, ob die getesteten Proben neu hergestellte Terminals oder die bei der Montage erwartete Lagerbedingung darstellen. Bewahren Sie Verpackungsdatum, Lageranweisungen und Rückverfolgbarkeit zusammen mit den Eingangsprüfaufzeichnungen auf. Wenn gelagerter Bestand sich während der Montage anders verhält, untersuchen Sie diesen Unterschied, anstatt automatisch die Temperatur zu erhöhen oder die Kontaktzeit zu verlängern.
Eine praktische Untersuchung vergleicht betroffene und unbetroffene Chargen, prüft Prozessaufzeichnungen, bewahrt repräsentative ungenutzte Proben auf und bittet den Lieferanten um Anleitung. Es sollte auch geprüft werden, ob das beobachtete Problem das Benetzen, Kontamination, Handhabungsschäden oder eine andere Terminaloption betrifft. Dies vermeidet, mehrere Variablen gleichzeitig zu ändern und die Fähigkeit zur Ursachenidentifikation zu verlieren.
Behandeln Sie Nacharbeit als eine separate Genehmigungsfrage
Eine erste Montagebelastung schafft keine unbegrenzte Nacharbeitsfähigkeit. Fragen Sie, ob die Anweisungen des Herstellers das Wiedererwärmen, wiederholtes Löten oder den Austausch abdecken, und ob die Qualifikation diese Bedingungen einschloss. Wenn keine Zulassung dokumentiert ist, holen Sie eine Anleitung ein, bevor Sie Nacharbeitszyklen in die Produktionsanweisung aufnehmen.
Dokumentieren Sie Nacharbeitsoperationen nach Los und Station bei der Schadensuntersuchung. Ein Bauteil kann nach der Montage akzeptabel aussehen, während eine ausgelassene Funktionsprüfung Unsicherheit über seinen Zustand lässt. Die angemessene Reaktion ist, die vorgeschriebene Inspektion abzuschließen und die Prozessabweichung zu beheben, anstatt sich nur auf das visuelle Erscheinungsbild zu verlassen.
Beispiel für eine Einkaufsentscheidung
Betrachten Sie einen hypothetischen Panelbauer, der zwei Dokumente erhält. Das erste listet eine Produktfamilie, eine Eisen-Temperatur und “Bestanden” auf. Das zweite benennt die genaue Terminalzeichnung, trennt die beiden Testzwecke, dokumentiert die Expositionsbedingungen und enthält die erforderlichen Prüfergebnisse. Keines der Dokumente sollte ausschließlich deshalb akzeptiert werden, weil es länger ist. Das zweite bietet die Informationen, die für einen technischen Vergleich benötigt werden; das erste erfordert eine Klärung.
Angenommen, der zweite Bericht deckt eine andere Terminaloberfläche als den angebotenen Schalter ab. Markieren Sie diesen Unterschied als ungelöst. Fordern Sie eine schriftliche Erklärung an, die das Ergebnis mit der bestellten Version verbindet, oder fordern Sie den richtigen Nachweis an. Kopieren Sie nicht stillschweigend die getestete Oberfläche in die Bestellung, wenn sie nie angeboten wurde. Dies schützt sowohl die Spezifikation des Käufers als auch den deklarierten Umfang des Lieferanten.
Eine nützliche Einstufung lautet “akzeptiert für den identifizierten Montageprozess”, “zusätzliche Nachweise erforderlich” oder “Konfigurationsabweichung”. Geben Sie den Grund und den verantwortlichen Prüfer an. Dies ist handlungsorientierter als ein unqualifizierter Konformitätsaufkleber, da das Produktionsteam genau sehen kann, welcher Prozess und welches Bauteil bewertet wurden.
Bereiten Sie eine Anfrage vor, die beantwortet werden kann
Senden Sie ONPOW den vollständigen Schaltercode, die Menge, die beabsichtigte Anschlussmethode, Lötlegierung und Flussmittelinformationen, den erwarteten Lagerzeitraum, vorgeschlagene Montagebelastung und die erforderlichen Inspektionskriterien. Fügen Sie jeden Kundenstandard und dessen Ausgabe bei. Fragen Sie nach aktuellen Handhabungsanweisungen, anwendbaren Berichten und Bestätigung des gelieferten Anschlusses.
Bewahren Sie die genehmigten Nachweise zusammen mit der Zeichnung und der Montageanweisung auf. Wenn sich eine Terminaloption oder ein Produktionsprozess ändert, öffnen Sie die Anwendbarkeitsüberprüfung erneut. Für die Laborseite ist der Akkreditierungsumfang-Checkliste erklärt, warum ein Laborname allein nicht bestätigt, dass die jeweilige Methode innerhalb seines Umfangs liegt.
Allgemeine Fragen
Bestätigt eine bestandene Lötbarkeitsprüfung die Widerstandsfähigkeit gegenüber Lötwärme?
Nein. Die beiden Zwecke erfordern ihre eigenen geeigneten Nachweise. Überprüfen Sie die angegebene Methode, die Bedingungen und das Ergebnis für jeden Zweck, anstatt eine einzelne Aussage auf beide Eigenschaften zu übertragen.
Kann eine Temperatur von einem anderen Schalter für dieses Modell verwendet werden?
Verwenden Sie die genauen Anweisungen des Herstellers und einen genehmigten Montageprozess. Ein anderes Terminal, Gehäuse oder Anordnung kann außerhalb der Nachweise liegen, auch wenn die Schalter ähnlich aussehen.
Ist ein gelötetes Musterfoto ausreichend für die Kaufgenehmigung?
Dies dient als ergänzender Identifikationsnachweis. Der Bericht muss weiterhin die Rückverfolgbarkeit der Proben, die Prüfbedingungen, die Akzeptanzkriterien und die erforderlichen Untersuchungsergebnisse enthalten, bevor ein technischer Prüfer die Anwendbarkeit beurteilen kann.
Was sollte angefordert werden, wenn der gelieferte Bericht eine andere Terminaloberfläche abdeckt?
Fordern Sie den korrekten Bericht oder eine kontrollierte Anwendbarkeitsbeschreibung vom Lieferanten an. Halten Sie die Differenz offen, bis der verantwortliche Prüfer die Nachweise für die bestellte Konfiguration akzeptiert.
Weiterführende Informationen
Wärmeübertragung erklärt, warum die Montagebelastung Zeit und den Wärmeweg des Bauteils umfasst. Diese Lektion legt keinen Lötprozess oder die Wärmebeständigkeit von ONPOW fest.
Thermische Energie und Wärmeübertragung | Chemie in der Mittelschule | Khan Academy — Khan Academy