
A nyomógomb forraszthatósági jelentésének igazolnia kell, hogy az előírt kivezetésfelületet a tervezett forrasztási eljárással megfelelően lehet nedvesíteni. A forrasztási hővel szembeni ellenállásról szóló jelentés egy külön kérdésre ad választ: azt vizsgálja, hogy az alkatrész elviseli-e a meghatározott összeszerelési hőterhelést. A beszerzőknek mindkét vizsgálatot kérniük kell, ha az alkalmazásuk mindkettőt megköveteli, majd össze kell vetniük a mintát, a kivezetésváltozatot, a folyamatfeltételeket és az elfogadási kritériumokat a megrendelt kapcsoló adataival. Az a megállapítás, hogy egy kapcsoló “forrasztható”, önmagában nem elegendő a gyártási folyamat jóváhagyásához.
Ez az útmutató bemutatja, hogyan kell értékelni az ipari vezérlőpanelek nyomógombjaihoz kapcsolódó beszállítói dokumentációt. Nem ír elő univerzális páka-hőmérsékletet, melegítési időt vagy utómunkálati keretet. Ezeket a beállításokat a pontos gyártói utasítások és egy validált összeszerelési folyamat alapján kell meghatározni.
Mit igazol valójában a két vizsgálat?
A Az IEC 60068-2-20:2021 szabvány alkalmazási területe külön kezeli a kivezetésekkel rendelkező eszközök forraszthatóságát és a forrasztási hővel szembeni ellenállását. Forrasztófürdős és forrasztópákás vizsgálati módszereket is tartalmaz. Nyilvános összefoglalója a felületszerelt eszközök forrasztási vizsgálatait egy másik szabványhoz irányítja. A jelentésnek ezért meg kell neveznie az érintett eszköz felépítését és a vizsgálati módszert, ahelyett, hogy bármilyen forrasztással kapcsolatos szabványszámot minden kivezetéstípushoz hozzárendelne.
A beszerzési értékelés során a két következtetést külön sorban rögzítse. Az, hogy egy kivezetés egy adott feltételrendszer mellett megfelelően nedvesíthető, még nem bizonyítja automatikusan, hogy a környező szerelvény egy eltérő hőterhelést is elvisel. Hasonlóképpen, a melegítés után sértetlen ház sem bizonyítja a forrasztással nedvesített felület megfelelő minőségét. Kérje meg a laboratóriumot vagy a beszállítót, hogy azonosítsa az egyes állításokat alátámasztó bizonyítékokat.
A pontos kivezetéskonfigurációval kezdje
Az eredmények összehasonlítása előtt rögzítse a teljes rendelési cikkszámot, a műszaki rajz verzióját, a kivezetésváltozatot és a gyártási tételt. Mellékelje a kivezetésekről készült fényképeket, valamint az esetlegesen rendelkezésre bocsátott felületkezelési vagy galvanizálási azonosítókat. Egy termékcsalád neve többféle csatlakozási kialakítást is lefedhet, és az egyik kialakításon végzett vizsgálat nem feltétlenül vonatkozik a megvásárolni kívánt változatra.
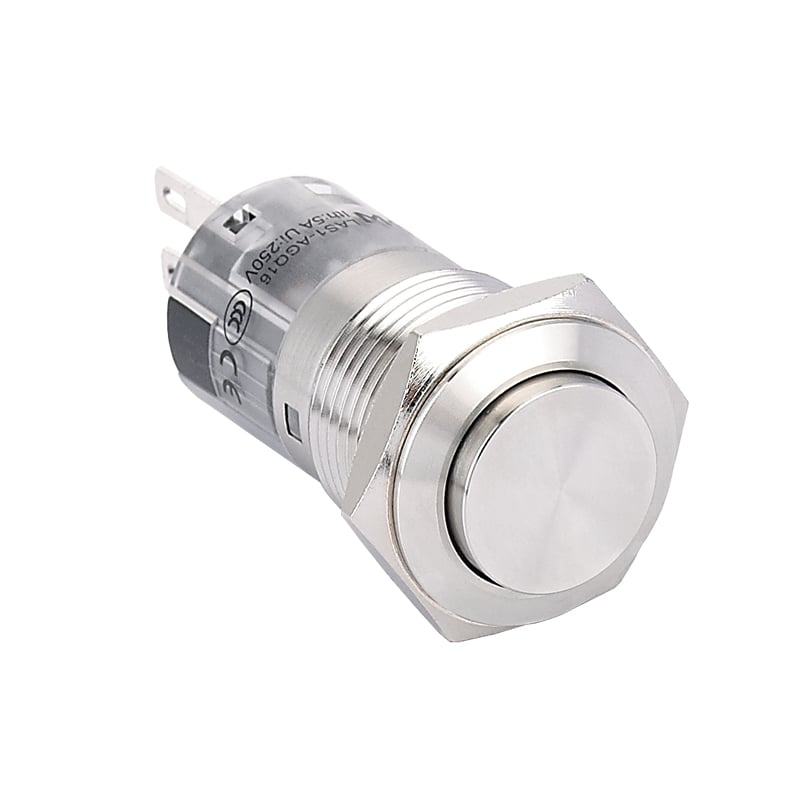
A A LAS1-AGQ16H-11E/S termékoldala konkrét ONPOW-termékazonosítót biztosít, amely műszaki megkereséshez használható. Az itt látható fényképek valós katalógustermékeket mutatnak be. Nem igazolják azonban, hogy ezeket a konkrét mintákat forrasztási vizsgálatnak vetették alá, vagy hogy meghatározott összetételű galvanizált bevonattal rendelkeznek. Kérje el az aktuális műszaki rajzot és a tényleges rendelési cikkszámhoz tartozó utasításokat.
Ha a csatlakoztatási eljárás még nincs eldöntve, először hasonlítsa össze screw and solder push button terminals. A jelen értékelés akkor kezdődik, amikor egy forrasztási végződést kiválasztottak; célja a bizonyíték elfogadása, nem pedig a csatlakozási stílus kiválasztása.
Készítsen jelentés-ellenőrző munkalapot
Használja a következő vásárlói munkalapot, hogy feltárja a hiányzó információkat, mielőtt jóváhagy egy mintagyártást. Ez egy kérdőív keretrendszer, nem pedig további IEC átmeneti kritériumok. A módszer és a numerikus elfogadási határok az alkalmazandó specifikációból és jóváhagyott folyamatból származnak.
| Ellenőrzési mező | Mit kérjen | Indok az elfogadás megtartására |
|---|---|---|
| Minta azonosítása | Teljes kapcsoló kód, terminál opció, rajz és tétel | Csak egy családi fénykép van megadva |
| Tesztelési cél | Elkülönített forraszthatósági és hőállósági következtetések | Egy következtetést használnak arra, hogy a másikat implikálják |
| Módszer | Szabványkiadás és kiválasztott fürdő vagy vas eljárás | A tesztberendezés vagy eljárás nincs meghatározva |
| Forrasztási rendszer | Ötvözet, fluxus és releváns előkészítés | A bizonyíték egy nem azonosított összeszerelési kémia használatát mutatja |
| Hőexpozíció | Irányított hőmérséklet, időtartam és érintkezési elrendezés | Csak a forrasztóállomás kijelző beállítása van rögzítve |
| Előkészítés | Tárolási előzmények és bármilyen előírt kondicionálás | Friss mintákat használnak az ismeretlen tárolt készlet igazolására |
| Vizsgálat | Szükséges felületi, mechanikai és elektromos megfigyelések | A fényképek helyettesítik a szükséges méréseket |
| Elrendezés | Eredmények az egyeztetett kritériumokkal, eltérésekkel és jóváhagyással | Egy “átmenés” jelenik meg a kritériumok nélkül |
A BSI kiadványáttekintése függetlenül azonos két teszteset célt azonosít. Konzultáljon a teljes alkalmazandó dokumentummal a teszthez; ez a munkalap nem reprodukálja annak eljárását.
A folyamatfeltételeket teljes egészként értékelje
Egy hőmérsékleti érték expozíciós idő és érintkezési elrendezés nélkül nehezen értelmezhető. Kérdezze meg, mi volt melegítve, hol történt az érintkezés, hogyan volt a mintát támogatva, és hogy a felállás használt-e meghatározott hőelvezetőt. Ezek a kérdések segítenek meghatározni, hogy a jelentés a javasolt összeszerelési műveletet képviseli-e. Nem jogosítanak fel tesztelés nélküli elrendezés helyettesítésére.
Őrizze meg az ötvözet és fluxz nyilvántartásait a hőmérsékleti körülményekkel együtt. Anyagok vagy berendezések gyártási változása esetén dokumentált összehasonlítást kell végezni a minősített folyamattal. A beszállító meg tudja indokolni a folyamatos alkalmazhatóságot, vagy javasolhat további validálást. Kerülje el, hogy egy régi jelentést állandó jóváhagyásként kezeljen minden jövőbeli összeszerelési változtatás esetén.
Különböztesse meg a nedvesíthetőségre vonatkozó bizonyítékokat a tetszetős fényképektől
Kérje a megadott vizsgálati módszert és a ténylegesen jelentett eredményt. Egy fénykép segíthet megmutatni az ellenőrzött területet és az egyértelmű felületi jellemzőket, de nem tudja pótolni a kihagyott teszti feltételt. Ha az elfogadási kritérium egy meghatározott területre vonatkozik, kérdezze meg, hogyan azonosították és értékelték azt a területet. Ha a jelentés csak “jó forrasztás”-t ír, kérje a kritériumot, ami ezt jóvá tette.
Ne vonjon le végfémötmet a felület színéből. Rögzítse a gyártó által megadott felületkezelést, és erősítse meg, hogy a tesztelt végfémek ezt a felületkezelést használják. Ha a beszállító üzleti titokként kezeli az anyag részletét, kérjen megfelelő kontrollált azonosítást vagy írásbeli alkalmazhatósági nyilatkozatot a hiányzó összetétel kitalálása helyett.
A hőhatás után vizsgálja meg a teljes kapcsolót
Egy hasznos hőállósági áttekintés megkérdezi, mely alkatrész tulajdonságokat ellenőriztek a kondicionálás előtt és után. Az alkalmazandó specifikációtól függően a releváns bizonyítékok közé tartozhat az aktuatőr mozgása, végfém megtartása, érintkezési funkció vagy más szükséges elektromos vizsgálatok. A jelentésnek meg kell határoznia a ténylegesen végrehajtott ellenőrzéseket; a vásárlónak nem szabad elvégezett ellenőrzéseket hozzáadni a következtetéséhez.
Hasonlítsa össze ezt a bizonyítékot a különálló terminál robusztussági jelentés áttekintése. A mechanikai kapocsterhelés és a forrasztási hő különböző igénybevételeket vizsgál. Egy robusztus csatlakozókapocs esetében is szükség lehet az összeszerelési hőmérséklet korlátozására, és a hőállóság önmagában nem jogosít fel a csatlakozás húzására vagy hajlítására a kábelköteg beszerelése során.
Vegye figyelembe a tárolást és az alkatrészek kezelését
Tisztázza, hogy a vizsgált minták újonnan gyártott csatlakozókapcsokat képviselnek-e, vagy az összeszereléskor várható tárolási állapotot tükrözik. A csomagolás dátumát, a tárolási utasításokat és a nyomon követhetőségi adatokat őrizze meg a beérkező áru ellenőrzési nyilvántartásaival együtt. Ha a tárolt készlet eltérően viselkedik az összeszerelés során, vizsgálja ki az eltérés okát ahelyett, hogy automatikusan növelné a hőmérsékletet vagy meghosszabbítaná az érintkezési időt.
A gyakorlati vizsgálat során hasonlítsa össze az érintett és az érintetlen tételeket, ellenőrizze a folyamatdokumentációt, őrizzen meg reprezentatív, még nem használt mintákat, és kérjen útmutatást a beszállítótól. Azt is meg kell vizsgálni, hogy a megfigyelt probléma a nedvesítéssel, a szennyeződéssel, a kezelésből eredő sérüléssel vagy egy másik csatlakozókapocs-változattal kapcsolatos-e. Ezzel elkerülhető több változó egyidejű módosítása, valamint az ok azonosításához szükséges lehetőség elvesztése.
Az utómunkálatokat külön jóváhagyási kérdésként kezelje
Az első összeszerelés során alkalmazott hőterhelés nem bizonyítja a korlátlan újramegmunkálási lehetőséget. Kérdezze meg, hogy a gyártó utasításai kitérnek-e az újramelegítésre, az ismételt forrasztásra vagy a cserére, illetve hogy a minősítő vizsgálat kiterjedt-e ezekre a körülményekre. Ha nincs dokumentált engedélyezés, kérjen útmutatást, mielőtt újabb utólagos javítási ciklusokat építene be a gyártási utasításba.
A sérülések kivizsgálásakor tételenként és munkaállomásonként rögzítse az utólagos javítási műveleteket. Egy alkatrész az összeszerelés után megfelelőnek tűnhet, miközben egy elmaradt működési ellenőrzés bizonytalanságot hagy az állapotával kapcsolatban. A megfelelő intézkedés az előírt ellenőrzés elvégzése és a folyamateltérés megszüntetése, nem pedig a kizárólagos vizuális megjelenésre való hagyatkozás.
Példa egy beszerzési döntésre
Vegyünk példaként egy elosztószekrény-gyártót, aki két dokumentumot kap. Az első egy termékcsaládot, egy forrasztópáka-hőmérsékletet és a “megfelelt” minősítést tünteti fel. A második megnevezi a pontos csatlakozókapocs-rajzot, elkülöníti a két vizsgálat célját, rögzíti a hőterhelési körülményeket, és tartalmazza az előírt vizsgálati eredményeket. Egyik dokumentumot sem szabad pusztán azért elfogadni, mert hosszabb. A második biztosítja a mérnöki összehasonlításhoz szükséges információkat; az első esetében további pontosítás szükséges.
Tegyük fel, hogy a második jelentés a megadott kapcsolóétól eltérő csatlakozókapocs-felületkezelést vizsgál. Jelölje ezt a különbséget tisztázatlan kérdésként. Kérjen írásos magyarázatot, amely összekapcsolja az eredményt a megrendelt változattal, vagy kérje be a megfelelő bizonyítékokat. Ne másolja át észrevétlenül a vizsgált felületkezelést a beszerzési rendelésbe, ha azt soha nem kínálták fel. Ez védi mind a vevő specifikációját, mind a beszállító által vállalt szállítási kört.
Egy hasznos minősítési döntés például a következő lehet: “az azonosított összeszerelési folyamathoz elfogadva”, “további bizonyíték szükséges” vagy “konfigurációs eltérés”. Adja meg az indoklást és a felelős felülvizsgáló személyt. Ez sokkal gyakorlatiasabb, mint egy feltétel nélküli megfelelőségi minősítés, mivel a gyártási csapat pontosan láthatja, melyik folyamatot és alkatrészt értékelték.
Készítsen olyan kérdést, amelyre választ lehet adni
Küldje el az ONPOW részére a kapcsoló teljes kódját, a mennyiséget, a tervezett csatlakoztatási módszert, a forraszötvözetre és a folyasztószerre vonatkozó információkat, a várható tárolási időt, a tervezett összeszerelési hőterhelést és az előírt ellenőrzési kritériumokat. Mellékelje az ügyfél által előírt szabványt és annak kiadását is. Kérje el az aktuális kezelési utasításokat, az alkalmazandó vizsgálati jelentéseket, valamint a szállított csatlakozóvégződés megerősítését.
A jóváhagyott bizonyítékokat őrizze meg a műszaki rajzzal és az összeszerelési utasítással együtt. Ha megváltozik a csatlakozókapocs kivitele vagy a gyártási folyamat, ismételten vizsgálja felül az alkalmazhatóságot. A laboratóriumi oldal tekintetében a akkreditációs terjedelem ellenőrzőlistája elmagyarázza, miért nem bizonyítja önmagában a laboratórium neve, hogy az adott módszer az akkreditációs terjedelmébe tartozik.
Gyakran ismételt kérdések
Egy forraszthatósági megfelelés megállapítása ellenállást jelent a forrasztási hővel szemben?
Nem. A két célkitűzés saját bizonyítékot igényel. Vizsgálja meg az adott módszert, feltételeket és eredményt mindegyik esetében, ahelyett, hogy egyetlen átmeneti nyilatkozatot alkalmazna mindkét tulajdonságra.
Használható-e más kapcsolóból származó hőmérséklet ehhez a modellhez?
Használja a gyártó pontos utasításait és egy jóváhagyott összeszerelési folyamatot. Egy eltérő csatlakozókapocs, ház vagy elrendezés kívül eshet a bizonyítékok érvényességi körén, még akkor is, ha a kapcsolók hasonlónak tűnnek.
Elég egy forrasztott minta fénykép a vásárlási jóváhagyáshoz?
Ez támogatja a azonosítási bizonyítékokat. A jelentésnek még mintavételi nyomon követhetőséget, tesztfeltételeket, elfogadási kritériumokat és a szükséges vizsgálati eredményeket kell tartalmaznia, mielőtt egy mérnöki felülvizsgáló értékelhetné az alkalmazhatóságot.
Mit kell kérni, ha a szállított jelentés egy másik terminálbefejezést fed le?
Kérjen a beszállítótól helyes jelentést vagy ellenőrzött alkalmazhatósági magyarázatot. Tartsa nyitva a különbséget, amíg a felelős felülvizsgáló elfogadja a bizonyítékot a megrendelt konfigurációhoz.
További ismeretek
A hőátadás megmagyarázza, hogy az összeszerelés során alkalmazott hőterhelés miért függ az időtől és az alkatrész hővezetési útvonalától. Ez az ismertetés nem határoz meg forrasztási folyamatot, és nem igazolja az ONPOW hőállóságát.
Hőenergia és hőátadás | Középiskolai kémia | Khan Academy — Khan Academy