
Un rapport de brasabilité d'un bouton-poussoir doit établir si le revêtement spécifié des bornes peut être correctement mouillé par le procédé de brasage prévu. Un rapport de résistance à la chaleur de brasage répond à une question distincte : le composant peut-il supporter l'exposition thermique définie lors de l'assemblage ? Les acheteurs doivent demander les deux rapports lorsque leur application l'exige, puis vérifier la concordance entre l'échantillon, l'option de bornes, les conditions du procédé et les critères d'acceptation avec l'interrupteur commandé. Une déclaration générique indiquant qu'un interrupteur est “ brasable ” ne suffit pas pour approuver un procédé de production.
Ce guide explique comment examiner les preuves fournies par les fournisseurs pour les boutons destinés aux panneaux de commande industriels. Il ne prescrit aucune température universelle de fer à souder, durée de maintien ou tolérance de retouche. Ces paramètres nécessitent les instructions exactes du fabricant et un procédé d'assemblage validé.
Ce que les deux essais permettent réellement de vérifier
Le Champ d'application de la norme IEC 60068-2-20:2021 Cette norme distingue la brasabilité et la résistance à la chaleur de brasage pour les composants munis de broches. Elle comprend des méthodes utilisant un bain de soudure et un fer à souder. Son résumé public indique également que les essais de brasage des composants montés en surface relèvent d'une autre norme. Un rapport doit donc identifier la construction du composant et la méthode pertinente, plutôt que d'associer un numéro de norme relatif au brasage à tous les types de bornes.
Lors de l'examen des documents d'approvisionnement, consignez les deux conclusions sur des lignes distinctes. Le fait qu'une borne présente un mouillage satisfaisant dans certaines conditions ne prouve pas automatiquement que l'ensemble du composant résiste à une exposition thermique différente. À l'inverse, un boîtier intact après chauffage ne démontre pas la qualité de la surface mouillée par la soudure. Demandez au laboratoire ou au fournisseur d'identifier les preuves justifiant chacune de ces conclusions.
Commencer par identifier précisément la configuration des bornes
Consignez le code de commande complet, la révision du plan, l'option de bornes et le lot de fabrication avant de comparer les résultats. Ajoutez des photographies des bornes ainsi que toute identification fournie concernant le revêtement ou le placage. Un même nom de gamme peut désigner plusieurs styles de connexion, et un essai réalisé sur un style donné peut ne pas être pertinent pour la version achetée.
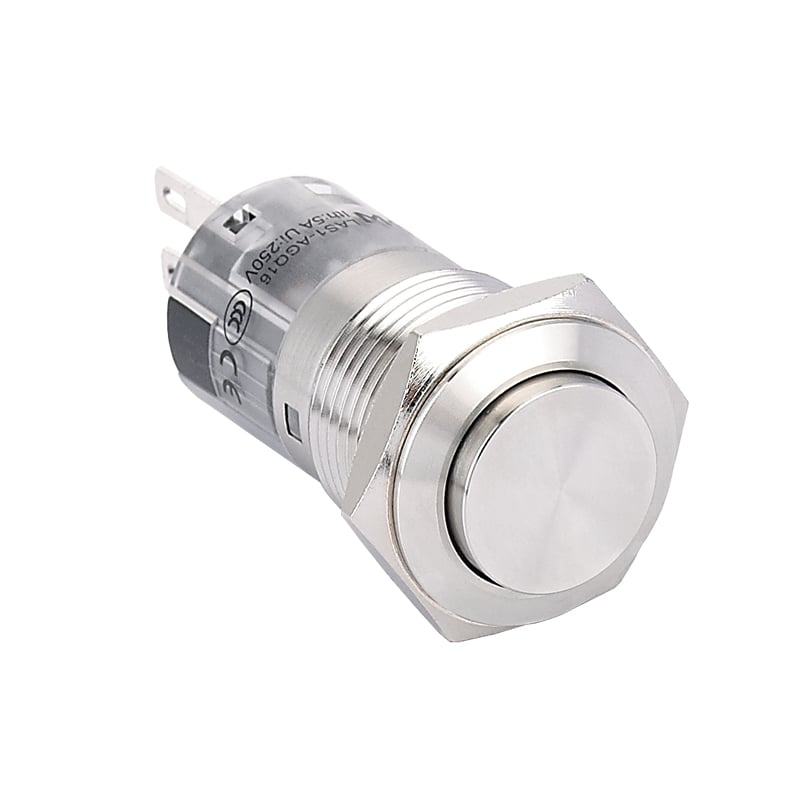
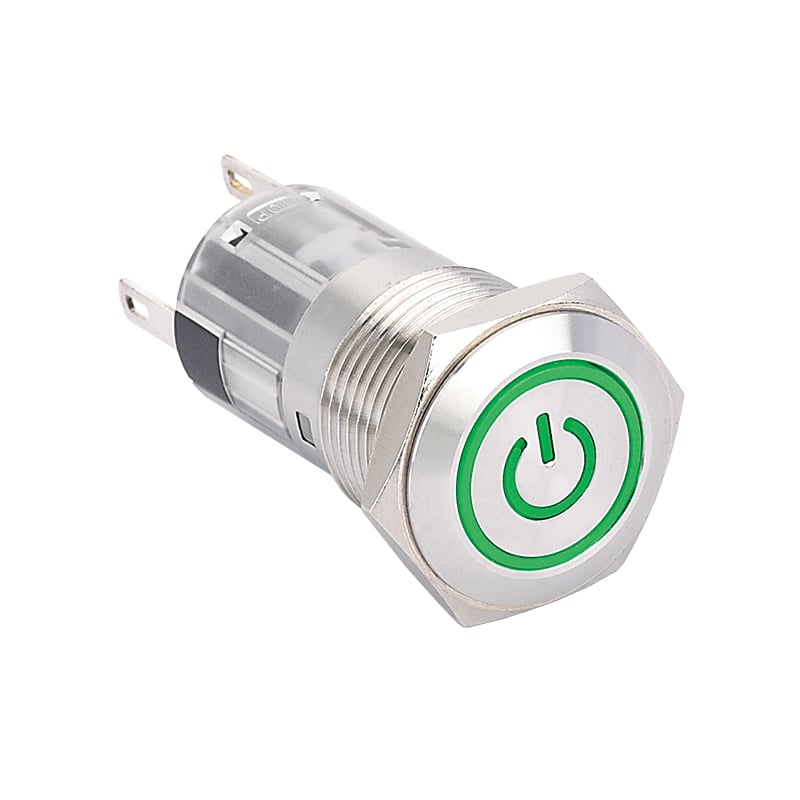
Le Page produit LAS1-AGQ16H-11E/S Cette page fournit une référence produit ONPOW précise à utiliser dans une demande de renseignements techniques. Les photographies présentées ici identifient des produits réels du catalogue. Elles ne prouvent pas que ces échantillons particuliers ont subi un essai de brasage ni qu'ils possèdent une composition de placage spécifiée. Demandez le plan technique et les instructions à jour correspondant au code de commande réel.
Si le procédé de connexion n'a pas encore été déterminé, commencez par comparer bornes à bouton-poussoir à visser et à souder. La revue actuelle commence après qu'une terminaison de soudure a été sélectionnée ; son objectif est l'acceptation des preuves plutôt que la sélection du style de connexion.
Élaborer une fiche de vérification des rapports
Utilisez la fiche d'achat suivante pour révéler les informations manquantes avant d'approuver une fabrication d'échantillon. Il s'agit d'un cadre d'enquête, non d'un ensemble supplémentaire de critères de passage IEC. La méthode et les limites d'acceptation numériques doivent provenir de la spécification applicable et du processus approuvé.
| Champ de revue | Ce qu'il faut demander | Raison de la suspension de l'approbation |
|---|---|---|
| Identité de l'échantillon | Code complet de l'interrupteur, option de terminal, dessin et lot | Seule une photographie de famille est fournie |
| But du test | Conclusions séparées sur la soudabilité et la résistance à la chaleur | Une conclusion est utilisée pour impliquer l'autre |
| Méthode | Édition standard et procédure de bain ou de fer sélectionnée | Le dispositif ou la procédure de test n'est pas spécifié |
| Système de soudure | Alliage, flux et préparation pertinente | Les preuves utilisent une chimie d'assemblage non identifiée |
| Exposition thermique | Température contrôlée, durée et arrangement de contact | Seule la configuration d'affichage de la station de soudure est enregistrée |
| Préconditionnement | Historique de stockage et tout conditionnement spécifié | Des échantillons récents sont utilisés pour justifier un stock ancien de provenance inconnue |
| Examen | Observations requises sur les surfaces, les caractéristiques mécaniques et électriques | Les photographies remplacent les mesures requises |
| Disposition | Résultats au regard des critères convenus, écarts et validation finale | Une mention “ conforme ” apparaît sans indication des critères |
Présentation des publications du BSI identifie indépendamment les deux mêmes objectifs d'essai. Consultez le document complet applicable pour connaître l'essai lui-même ; cette fiche de travail n'en reproduit pas la procédure.
Examiner les conditions du procédé dans leur ensemble
Une valeur de température sans indication de la durée d'exposition et de la configuration de contact est difficile à interpréter. Demandez quels éléments ont été chauffés, où le contact a eu lieu, comment l'échantillon était maintenu et si le montage utilisait un dissipateur thermique spécifié. Ces questions permettent de déterminer si le rapport représente bien l'opération d'assemblage envisagée. Elles n'autorisent pas le remplacement par une configuration qui n'a pas été testée.
Conservez les enregistrements relatifs à l'alliage et au flux avec les conditions thermiques. Toute modification des matériaux ou de l'équipement en production doit entraîner une comparaison documentée avec le procédé qualifié. Le fournisseur peut être en mesure de justifier le maintien de l'applicabilité du procédé ou de recommander une validation supplémentaire. Évitez de considérer un ancien rapport comme une approbation permanente couvrant toutes les modifications futures de l'assemblage.
Distinguer les preuves de mouillage d'une photographie séduisante
Demandez la méthode d'examen indiquée ainsi que le résultat réellement obtenu. Une photographie peut aider à montrer la zone inspectée et les caractéristiques superficielles évidentes, mais elle ne peut pas remplacer une condition d'essai omise. Si le critère d'acceptation concerne une zone définie, demandez comment cette zone a été identifiée et évaluée. Si le rapport indique uniquement “ bonne qualité de brasage ”, demandez quel critère a permis de conclure à cette qualité.
Ne déduisez pas la métallurgie des bornes à partir de leur couleur de surface. Consignez la finition déclarée par le fabricant et confirmez que les bornes testées présentent bien cette finition. Lorsque le fournisseur considère qu'un détail relatif au matériau est confidentiel, demandez une identification contrôlée adéquate ou une déclaration écrite d'applicabilité au lieu d'inventer la composition manquante à partir de l'apparence.
Inspecter l'ensemble de l'interrupteur après l'exposition à la chaleur
Une évaluation pertinente de la résistance à la chaleur consiste à déterminer quelles propriétés des composants ont été vérifiées avant et après le conditionnement. Selon la spécification applicable, les éléments de preuve pertinents peuvent inclure le mouvement de l'actionneur, la rétention des bornes, le fonctionnement des contacts ou d'autres contrôles électriques requis. Le rapport doit identifier les vérifications réellement effectuées ; l'acheteur ne doit pas ajouter à ses conclusions des contrôles qui n'ont pas été réalisés.
Comparez ces éléments de preuve avec le document distinct examen du rapport de robustesse du terminal. Le chargement mécanique des bornes et la chaleur du brasage permettent d'étudier des contraintes différentes. Une borne robuste peut néanmoins nécessiter des limites de température lors de l'assemblage, et la seule tolérance à la chaleur n'autorise pas à tirer sur une terminaison ou à la plier pendant l'installation du faisceau de câbles.
Tenir compte du stockage et de la manipulation des composants
Précisez si les échantillons testés représentent des bornes nouvellement fabriquées ou l'état de stockage prévu au moment de l'assemblage. Conservez la date d'emballage, les instructions de stockage et les informations de traçabilité dans les dossiers de contrôle à réception. Si le stock entreposé présente un comportement différent pendant l'assemblage, examinez cette différence au lieu d'augmenter automatiquement la température ou de prolonger le temps de contact.
Une investigation pratique consiste à comparer les lots concernés et non concernés, à vérifier les dossiers de fabrication, à conserver des échantillons représentatifs non utilisés et à demander des recommandations au fournisseur. Elle doit également déterminer si le problème observé concerne le mouillage, la contamination, des dommages liés à la manipulation ou une autre variante de borne. Cela permet d'éviter de modifier plusieurs variables simultanément et de perdre la possibilité d'identifier la cause.
Traiter les retouches comme une question d'approbation distincte
Une première exposition thermique lors de l'assemblage ne garantit pas une capacité illimitée de reprise. Demandez si les instructions du fabricant traitent du réchauffage, des opérations répétées de brasage ou du remplacement, et si la qualification incluait ces conditions. Lorsqu'aucune tolérance n'est documentée, obtenez des recommandations avant d'ajouter des cycles de reprise aux instructions de production.
Consignez les opérations de reprise par lot et par poste lors de l'investigation des dommages. Un composant peut sembler acceptable après l'assemblage alors que l'absence d'un contrôle fonctionnel laisse planer un doute sur son état. La réponse appropriée consiste à effectuer l'inspection spécifiée et à résoudre l'écart de processus, plutôt qu'à se fier uniquement à l'apparence visuelle.
Exemple de décision d'achat
Prenons l'exemple hypothétique d'un fabricant de panneaux électriques qui reçoit deux documents. Le premier indique une famille de produits, une température de fer à souder et la mention “ conforme ”. Le second précise le plan exact de la borne, distingue les deux objectifs des essais, consigne les conditions d'exposition et inclut les résultats des contrôles requis. Aucun de ces documents ne doit être accepté uniquement parce qu'il est plus long. Le second fournit les informations nécessaires à une comparaison technique ; le premier nécessite des éclaircissements.
Supposons que le deuxième rapport concerne une finition de borne différente de celle de l'interrupteur faisant l'objet du devis. Consignez cette différence comme un point non résolu. Demandez une explication écrite établissant le lien entre le résultat et la version commandée, ou demandez les preuves appropriées. Ne reprenez pas silencieusement dans le bon de commande la finition testée si celle-ci n'a jamais été proposée. Cela protège à la fois les spécifications de l'acheteur et le périmètre déclaré par le fournisseur.
Une décision pertinente doit indiquer “ accepté pour le processus d'assemblage identifié ”, “ éléments de preuve supplémentaires requis ” ou “ incompatibilité de configuration ”. Précisez le motif et le responsable de la validation. Cette approche est plus exploitable qu'une simple mention de conformité sans réserve, car l'équipe de production peut voir précisément quel processus et quel composant ont été évalués.
Préparez une demande qui peut recevoir une réponse
Envoyez à ONPOW le code complet de l'interrupteur, la quantité, la méthode de connexion prévue, les informations relatives à l'alliage de brasage et au flux, la durée de stockage prévue, les conditions d'exposition thermique envisagées lors de l'assemblage et les critères d'inspection requis. Joignez toute norme client applicable ainsi que son édition. Demandez les instructions de manipulation à jour, les rapports applicables et la confirmation de la terminaison fournie.
Conservez les éléments de preuve approuvés avec le plan et les instructions d'assemblage. Lorsqu'une variante de borne ou un processus de production change, réouvrez l'examen de l'applicabilité. Pour ce qui concerne le laboratoire, la liste de contrôle du périmètre d'accréditation explique pourquoi le seul nom d'un laboratoire ne suffit pas à établir que la méthode concernée entre dans son périmètre d'accréditation.
Foire aux questions
Une réussite au test de soudabilité établit-elle une résistance à la chaleur de soudage ?
Non. Les deux objectifs nécessitent leurs propres preuves applicables. Examinez la méthode, les conditions et le résultat indiqués pour chacun, au lieu de prolonger une déclaration de passage unique aux deux propriétés.
Une température provenant d'un autre interrupteur peut-elle être utilisée pour ce modèle?
Utilisez les instructions exactes du fabricant et un processus d'assemblage approuvé. Un terminal, un boîtier ou une configuration différente peut ne pas être conforme, même si les interrupteurs semblent similaires.
Une photographie d’un échantillon soudé suffit-elle pour obtenir l’approbation des achats ?
Il s'agit d'un élément de preuve complémentaire permettant l'identification. Le rapport doit néanmoins inclure la traçabilité des échantillons, les conditions d'essai, les critères d'acceptation et les résultats des examens requis avant qu'un évaluateur technique puisse déterminer son applicabilité.
Que faut-il demander si le rapport fourni concerne une autre finition de borne ?
Demandez le rapport correct ou une explication sur l'applicabilité contrôlée auprès du fournisseur. Maintenez la différence ouverte jusqu'à ce que le réviseur responsable accepte la preuve pour la configuration commandée.
Pour approfondir vos connaissances
Le transfert thermique explique pourquoi l'exposition lors de l'assemblage dépend de la durée et du chemin de propagation de la chaleur dans le composant. Cette leçon ne définit ni un processus de brasage ni la résistance thermique des produits ONPOW.
Énergie thermique et transfert de chaleur | Chimie au collège | Khan Academy — Khan Academy