
Un informe de soldabilidad de un botón pulsador debe establecer si el acabado del terminal especificado puede ser humedecido por el proceso de soldadura previsto. Un informe de resistencia al calor de soldadura responde a una pregunta separada: si el componente tolera la exposición al calor durante el ensamblaje definido. Los compradores deben solicitar ambos cuando su aplicación requiera ambos, y luego comparar la muestra, la opción de terminal, las condiciones del proceso y los criterios de aceptación con el interruptor pedido. Una declaración genérica de que un interruptor es “soldable” no es suficiente para aprobar un proceso de producción.
Esta guía explica cómo revisar la evidencia del proveedor para botones de panel de control industrial. No prescribe una temperatura universal para el soldador, tiempo de permanencia o tolerancia a la retrabajo. Esos ajustes requieren las instrucciones exactas del fabricante y un proceso de ensamblaje validado.
Lo que realmente establecen las dos pruebas
El Alcance de IEC 60068-2-20:2021 separa la soldabilidad y la resistencia al calor de soldadura para dispositivos con terminales. Incluye métodos en baño de soldadura y con soldador. Su resumen público también dirige las pruebas de soldadura de dispositivos de montaje superficial a otra norma. Por lo tanto, un informe debe identificar la construcción y método relevantes del dispositivo, en lugar de adjuntar cualquier número de estándar relacionado con la soldadura a cada tipo de terminal.
Para la revisión de compras, mantenga las dos conclusiones en líneas separadas. Un terminal que humedece satisfactoriamente bajo un conjunto de condiciones no establece automáticamente que el ensamblaje circundante sobreviva a una exposición diferente al calor. Por otro lado, una carcasa sin daños después de calentar no establece la calidad de la superficie humedecida por soldadura. Solicite al laboratorio o proveedor que identifique la evidencia que respalda cada declaración.
Comience con la configuración exacta del terminal
Registre el código completo del pedido, revisión del dibujo, opción de terminal y lote de fabricación antes de comparar los resultados. Incluya fotografías del terminal y cualquier identificación de acabado o recubrimiento suministrada. El nombre de una familia de productos puede cubrir varios estilos de conexión, y una prueba en un estilo puede no abordar la versión que se está comprando.
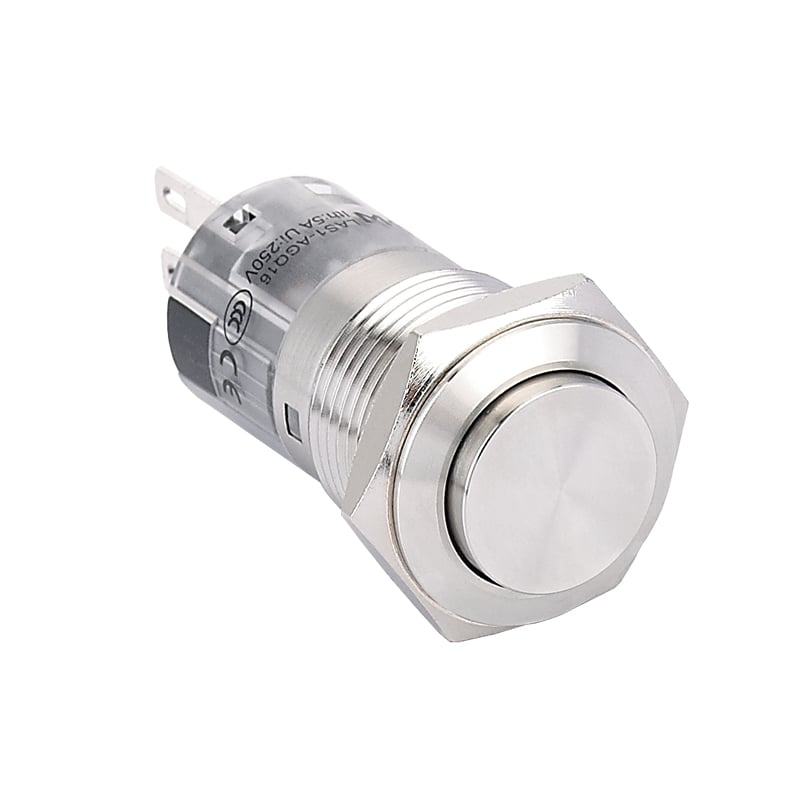
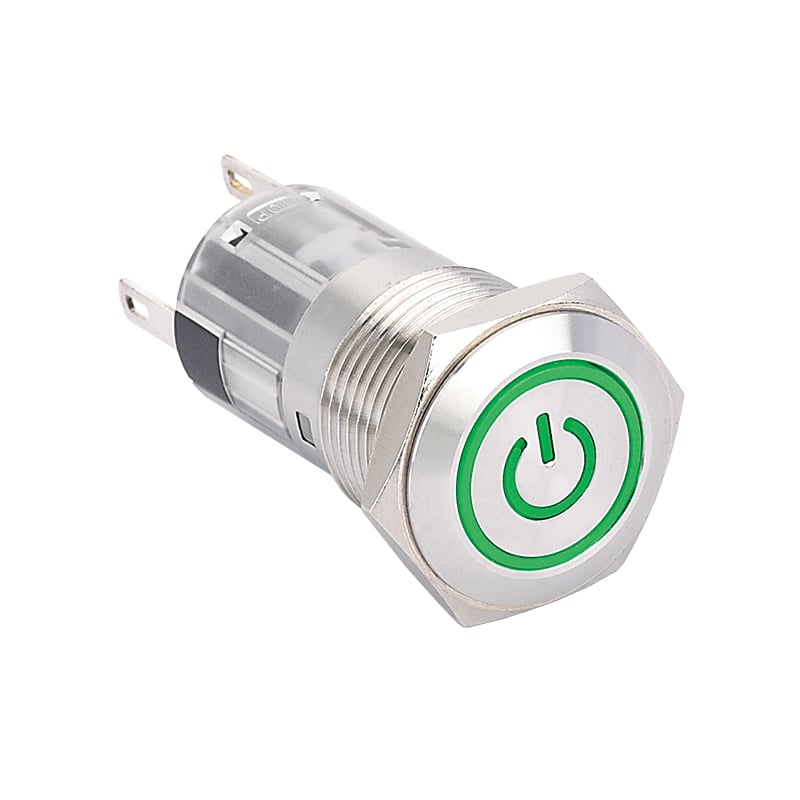
El Página del producto LAS1-AGQ16H-11E/S proporciona una identidad concreta del producto ONPOW para usar en una consulta técnica. Las fotografías aquí identifican productos reales del catálogo. No establecen que estas muestras en particular hayan pasado una prueba de soldadura o posean una composición de recubrimiento especificada. Solicite el dibujo actual y las instrucciones para el código de pedido real.
Si el proceso de conexión aún no está decidido, primero compare screw and solder push button terminals. La revisión actual comienza después de que se ha seleccionado una terminación de soldadura; su propósito es la aceptación de evidencia en lugar de la selección de estilo de conexión.
Construya una hoja de revisión del informe
Utilice la hoja de trabajo del comprador siguiente para exponer información faltante antes de aprobar una construcción de muestra. Es un marco de consulta, no un conjunto adicional de criterios de aprobación IEC. El método y los límites de aceptación numéricos deben provenir de la especificación aplicable y del proceso aprobado.
| Campo de revisión | Qué solicitar | Razón para retener la aprobación |
|---|---|---|
| Identidad de la muestra | Código completo del interruptor, opción de terminal, dibujo y lote | Solo se proporciona una fotografía familiar |
| Propósito de la prueba | Conclusiones separadas de soldabilidad y resistencia al calor | Una conclusión se usa para implicar la otra |
| Método | Edición estándar y procedimiento de baño o hierro seleccionado | El dispositivo o procedimiento de prueba no está especificado |
| Sistema de soldadura | Aleación, flux y preparación relevante | La evidencia utiliza una química de ensamblaje no identificada |
| Exposición térmica | Temperatura controlada, duración y disposición de contacto | Solo se registra la configuración de la pantalla de la estación de soldadura |
| Precondicionamiento | Historial de almacenamiento y cualquier condicionamiento especificado | Las muestras frescas se utilizan para justificar el stock almacenado desconocido |
| Examen | Observaciones requeridas de superficie, mecánicas y eléctricas | Las fotografías reemplazan las mediciones requeridas |
| Disposición | Resultados frente a los criterios acordados, desviaciones y aprobación | Un “apto” aparece sin los criterios |
Resumen de publicaciones de BSI Independientemente identifica los mismos dos propósitos de prueba. Consulte el documento completo aplicable para la prueba en sí; esta hoja de trabajo no reproduce su procedimiento.
Lea las condiciones del proceso como un conjunto completo
Un valor de temperatura sin tiempo de exposición y disposición de contacto es difícil de interpretar. Pregunte qué fue calentado, dónde ocurrió el contacto, cómo se soportó la muestra y si se utilizó un disipador de calor especificado. Estas preguntas ayudan a determinar si el informe representa la operación de ensamblaje propuesta. No autorizan sustituir un arreglo no probado.
Mantenga registros de aleaciones y flux con las condiciones térmicas. Un cambio de producción en materiales o equipos debería activar una comparación documentada con el proceso calificado. El proveedor puede justificar la aplicabilidad continua, o puede recomendar validaciones adicionales. Evite tratar un informe antiguo como una aprobación permanente para cada cambio futuro en el ensamblaje.
Distingua la evidencia de humedecimiento de una fotografía atractiva
Solicite el método de examen declarado y el resultado reportado real. Una fotografía puede ayudar a mostrar el área inspeccionada y las características superficiales obvias, pero no puede proporcionar una condición de prueba omitida. Si el criterio de aceptación se refiere a un área definida, pregunte cómo se identificó y evaluó esa área. Si el informe solo indica “soldadura buena”, solicite el criterio que lo hizo bueno.
No infiera la metalurgia terminal a partir del color superficial. Registre el acabado declarado por el fabricante y confirme que los terminales probados utilizan ese acabado. Cuando el proveedor considere un detalle del material como confidencial, solicite una identificación controlada adecuada o una declaración escrita de aplicabilidad en lugar de inventar la composición faltante a partir de la apariencia.
Inspeccione todo el interruptor después de la exposición al calor
Una revisión útil de resistencia al calor pregunta qué propiedades del componente fueron verificadas antes y después del acondicionamiento. Dependiendo de la especificación aplicable, la evidencia relevante puede incluir movimiento del actuador, retención del terminal, función del contacto u otros exámenes eléctricos requeridos. El informe debe identificar las verificaciones realmente realizadas; el comprador no debe añadir verificaciones no realizadas a su conclusión.
Compare esta evidencia con la revisión del informe de robustez terminal. La carga mecánica del terminal y el calor de soldadura investigan diferentes esfuerzos. Un terminal robusto aún puede requerir límites de calor de ensamblaje, y la tolerancia al calor por sí sola no autoriza tirar o doblar una terminación durante la instalación del arnés.
Tenga en cuenta el almacenamiento y el manejo de componentes
Aclare si las muestras probadas representan terminales recién fabricados o la condición de almacenamiento esperada en el montaje. Mantenga la fecha de embalaje, instrucciones de almacenamiento y trazabilidad junto con los registros de inspección de entrada. Si el stock almacenado se comporta de manera diferente durante el ensamblaje, investigue esa diferencia en lugar de aumentar automáticamente la temperatura o extender el tiempo de contacto.
Una investigación práctica compara lotes afectados y no afectados, verifica los registros del proceso, conserva muestras representativas no utilizadas y solicita orientación al proveedor. También debe examinar si el problema observado se relaciona con humedecimiento, contaminación, daño por manipulación u otra opción de terminal diferente. Esto evita cambiar varias variables a la vez y perder la capacidad de identificar la causa.
Considere la retrabajo como una cuestión de aprobación separada
Una exposición inicial en el ensamblaje no establece una capacidad ilimitada de retrabajo. Pregunte si las instrucciones del fabricante abordan el recalentamiento, la soldadura repetida o el reemplazo, y si la calificación incluyó esas condiciones. Cuando no se documente una tolerancia, obtenga orientación antes de añadir ciclos de retrabajo a la instrucción de producción.
Registre las operaciones de retrabajo por lote y estación al investigar daños. Un componente puede parecer aceptable después del ensamblaje mientras que una verificación funcional omitida deja incertidumbre sobre su estado. La respuesta adecuada es completar la inspección especificada y resolver la desviación del proceso, en lugar de confiar solo en la apariencia visual.
Ejemplo de una decisión de compra
Considere un hipotético fabricante de paneles que recibe dos documentos. El primero lista una familia de productos, una temperatura de hierro y “aprobado.” El segundo nombra el dibujo exacto del terminal, separa los dos propósitos de prueba, registra las condiciones de exposición e incluye los resultados de los exámenes requeridos. Ningún documento debe ser aceptado únicamente porque sea más largo. El segundo ofrece la información necesaria para una comparación de ingeniería; el primero requiere aclaración.
Suponga que el segundo informe cubre un acabado de terminal diferente al interruptor cotizado. Marque esa diferencia como no resuelta. Solicite una explicación escrita que vincule el resultado con la versión solicitada, o solicite la evidencia correcta. No copie silenciosamente el acabado probado en la orden de compra si nunca se ofreció. Esto protege tanto la especificación del comprador como el alcance declarado del proveedor.
Una disposición útil indica “aceptado para el proceso de ensamblaje identificado,” “se requiere evidencia adicional,” o “desajuste de configuración.” Indique la razón y el revisor responsable. Esto es más accionable que una etiqueta de cumplimiento no calificada porque el equipo de producción puede ver exactamente qué proceso y componente fueron evaluados.
Prepare una consulta que pueda ser respondida
Envíe a ONPOW el código completo del interruptor, cantidad, método de conexión previsto, información sobre aleación de soldadura y flux, período de almacenamiento esperado, exposición de ensamblaje propuesta y criterios de inspección requeridos. Incluya cualquier estándar del cliente y su edición. Solicite instrucciones de manejo actuales, informes aplicables y confirmación de la terminación suministrada.
Mantenga la evidencia aprobada junto con el dibujo y las instrucciones de ensamblaje. Cuando cambie una opción de terminal o proceso de producción, reabra la revisión de aplicabilidad. Para el lado del laboratorio, el lista de verificación del alcance de acreditación explica por qué solo el nombre de un laboratorio no establece que el método particular esté dentro de su alcance.
Preguntas frecuentes
¿Una aprobación de soldabilidad establece resistencia al calor de soldadura?
No. Los dos propósitos requieren su propia evidencia aplicable. Revise el método declarado, las condiciones y el resultado para cada uno en lugar de extender una declaración de paso único a ambas propiedades.
¿Se puede utilizar para este modelo una temperatura de otro interruptor?
Utilice las instrucciones exactas del fabricante y un proceso de ensamblaje aprobado. Un terminal, carcasa o disposición diferente puede quedar fuera de la evidencia, incluso cuando los interruptores parecen similares.
¿Es suficiente una fotografía de muestra soldada para la aprobación de compra?
Está respaldando la evidencia de identificación. El informe aún necesita trazabilidad de muestras, condiciones de prueba, criterios de aceptación y los resultados de examen requeridos antes de que un revisador de ingeniería pueda evaluar la aplicabilidad.
¿Qué se debe solicitar si el informe suministrado cubre otro acabado de terminal?
Solicite el informe correcto o una explicación de aplicabilidad controlada al proveedor. Mantenga la diferencia abierta hasta que el revisor responsable acepte la evidencia para la configuración solicitada.
Información adicional
La transferencia de calor explica por qué la exposición en ensamblaje implica tiempo y la ruta de calor del componente. Esta lección no establece un proceso de soldadura ni la resistencia al calor de ONPOW.
Energía térmica y transferencia de calor | Química de secundaria | Khan Academy — Khan Academy