
Un rapporto di saldabilità di un pulsante dovrebbe stabilire se la finitura terminale specificata può essere bagnata dal processo di saldatura previsto. Un rapporto sulla resistenza al calore di saldatura risponde a una domanda separata: se il componente tollera l'esposizione al calore dell'assemblaggio definito. Gli acquirenti dovrebbero richiedere entrambi quando la loro applicazione richiede entrambi, quindi confrontare il campione, l'opzione del terminale, le condizioni del processo e i criteri di accettazione con l'interruttore ordinato. Una dichiarazione generica che un interruttore è.
Questa guida spiega come revisionare le prove del fornitore per i pulsanti di pannello di controllo industriale. Non prescrive una temperatura universale del ferro, un tempo di permanenza o una tolleranza di rielaborazione. Queste impostazioni richiedono le istruzioni esatte del produttore e un processo di assemblaggio convalidato.
Ciò che stabiliscono effettivamente i due test
Il Scopo della IEC 60068-2-20:2021 separa la saldabilità e la resistenza al calore di saldatura per dispositivi con terminali. Include metodi con bagno di saldatura e ferro da saldatura. Il suo riepilogo pubblico indirizza anche i test di saldatura di dispositivi a montaggio superficiale ad un'altra norma. Un rapporto dovrebbe quindi identificare la costruzione del dispositivo rilevante e il metodo, piuttosto che allegare un numero di norma relativo alla saldatura a ogni tipo di terminale.
Per la revisione degli acquisti, mantieni le due conclusioni su linee separate. Un terminale che si bagna soddisfacentemente sotto un insieme di condizioni non stabilisce automaticamente che l'assemblaggio circostante sopravviva a un'esposizione diversa al calore. Al contrario, un involucro intatto dopo il riscaldamento non stabilisce la qualità della superficie bagnata dalla saldatura. Chiedi al laboratorio o al fornitore di identificare le prove che supportano ogni affermazione.
Inizia con la configurazione esatta del terminale
Registra il codice completo dell'ordine, la revisione del disegno, l'opzione del terminale e il lotto di produzione prima di confrontare i risultati. Includi fotografie del terminale e qualsiasi identificazione della finitura o placcatura fornita. Un nome di famiglia di prodotto può coprire diversi stili di connessione, e un test su uno stile potrebbe non coprire la versione acquistata.
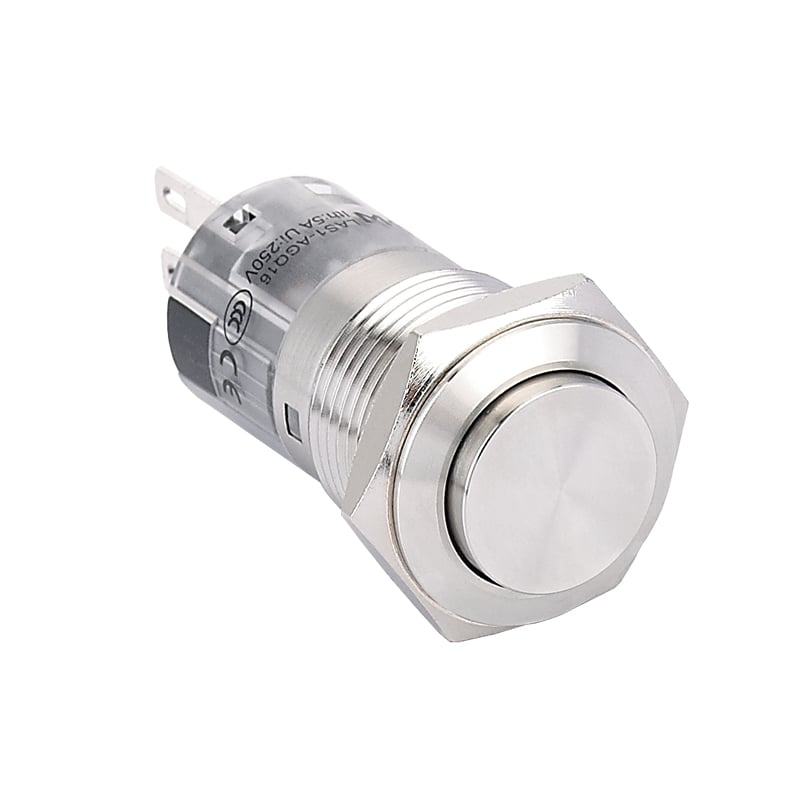
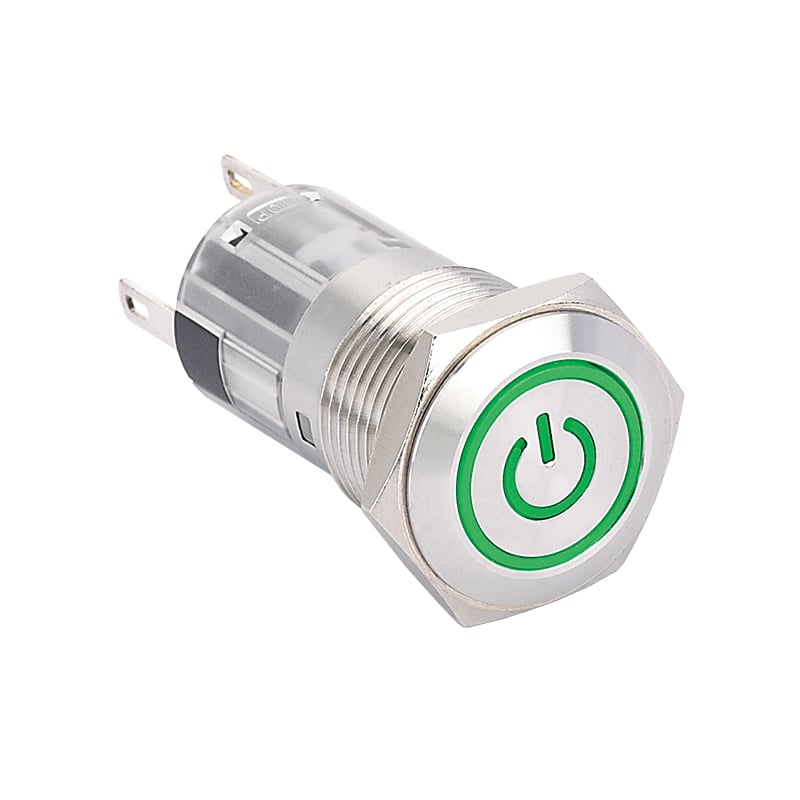
Il Pagina prodotto LAS1-AGQ16H-11E/S fornisce un'identità concreta del prodotto ONPOW da usare in una richiesta tecnica. Le fotografie qui identificano prodotti reali del catalogo. Non stabiliscono che questi campioni specifici abbiano subito un test di saldatura o possiedano una composizione di placcatura specificata. Richiedi il disegno attuale e le istruzioni per il codice d'ordine effettivo.
Se il processo di connessione è ancora indeciso, confronta prima screw and solder push button terminals. La presente revisione inizia dopo che è stata selezionata una terminazione a saldare; il suo scopo è l'accettazione delle evidenze, non la selezione dello stile di connessione.
Costruisci un foglio di lavoro per la revisione del rapporto
Utilizzare il seguente modulo di valutazione dell'acquirente per individuare le informazioni mancanti prima di approvare la realizzazione di un campione. Si tratta di un quadro di riferimento per le richieste di informazioni, non di un insieme aggiuntivo di criteri di conformità IEC. Il metodo e i limiti numerici di accettazione devono essere ricavati dalla specifica applicabile e dal processo approvato.
| Campo di revisione | Cosa richiedere | Motivo per sospendere l'approvazione |
|---|---|---|
| Identità del campione | Codice completo dell'interruttore, opzione dei terminali, disegno e lotto | È stata fornita soltanto una fotografia della famiglia di prodotti |
| Scopo della prova | Distinguere le conclusioni sulla saldabilità da quelle sulla resistenza al calore | Una conclusione viene utilizzata per dedurre l'altra |
| Metodo | Edizione della norma e procedura selezionata con bagno o saldatore | L'attrezzatura di prova o la procedura non sono specificate |
| Sistema di saldatura | Lega, flussante e preparazione pertinente | Le evidenze si basano su una chimica di assemblaggio non identificata |
| Esposizione termica | Temperatura controllata, durata e configurazione del contatto | È stato registrato soltanto il valore di temperatura impostato sul display della stazione di saldatura |
| Precondizionamento | Cronologia di conservazione ed eventuale condizionamento specificato | Si utilizzano campioni nuovi per giustificare scorte conservate di cui non si conoscono le condizioni |
| Esame | Osservazioni richieste sulla superficie, meccaniche ed elettriche | Le fotografie sostituiscono le misurazioni richieste |
| Disposizione | Risultati rispetto ai criteri concordati, deviazioni e approvazione | Un “pass” appare senza i criteri |
Panoramica delle pubblicazioni BSI Individua indipendentemente i due scopi del test. Consulta il documento completo applicabile per il test stesso; questa scheda non riproduce la sua procedura.
Leggi le condizioni del processo come un insieme completo
Un valore di temperatura senza tempo di esposizione e disposizione di contatto è difficile da interpretare. Chiedi cosa è stato riscaldato, dove si è verificato il contatto, come è stato supportato il campione e se l’allestimento utilizzava un dissipatore di calore specificato. Queste domande aiutano a determinare se il rapporto rappresenta l’operazione di assemblaggio proposta. Non autorizzano a sostituire una disposizione non testata.
Mantieni registri di lega e flusso con le condizioni termiche. Un cambiamento di produzione nei materiali o nelle attrezzature dovrebbe attivare un confronto documentato con il processo qualificato. Il fornitore potrebbe essere in grado di giustificare la continued applicabilità, o potrebbe raccomandare ulteriori convalide. Evita di considerare un rapporto vecchio come approvazione permanente per ogni futuro cambiamento di assemblaggio.
Distinguere le prove di adesione da una fotografia attraente
Richiedi il metodo di esame dichiarato e il risultato effettivamente riportato. Una fotografia può aiutare a mostrare l’area ispezionata e le caratteristiche superficiali ovvie, ma non può fornire una condizione di test omessa. Se il criterio di accettazione riguarda un’area definita, chiedi come è stata identificata e valutata quell’area. Se il rapporto riporta solo “saldatura buona”, richiedi il criterio che l’ha resa tale.
Non dedurre la metallurgia del terminale dal colore superficiale. Registra la finitura dichiarata dal produttore e conferma che i terminali testati utilizzano quella finitura. Quando il fornitore considera un dettaglio del materiale come riservato, richiedi un’adeguata identificazione controllata o una dichiarazione scritta di applicabilità invece di inventare la composizione mancante dall’aspetto.
Ispeziona l'interruttore completo dopo l'esposizione al calore
Una revisione utile della resistenza al calore chiede quali proprietà del componente sono state controllate prima e dopo il condizionamento. A seconda della specifica applicabile, le prove rilevanti possono includere il movimento dell’attuatore, la ritenzione del terminale, la funzione di contatto o altri esami elettrici richiesti. Il rapporto dovrebbe identificare i controlli effettivamente eseguiti; l’acquirente non dovrebbe aggiungere controlli non eseguiti alla sua conclusione.
Confronta queste prove con quelle separate revisione del rapporto di robustezza del terminale. Il carico meccanico sui terminali e il calore di saldatura comportano sollecitazioni differenti. Un terminale robusto può comunque richiedere limiti di temperatura durante l'assemblaggio, e la sola resistenza al calore non autorizza a tirare o piegare una terminazione durante l'installazione del cablaggio.
Considera lo stoccaggio e la manipolazione dei componenti
Chiarire se i campioni testati rappresentano terminali di nuova produzione oppure la condizione di conservazione prevista al momento dell'assemblaggio. Conservare la data di confezionamento, le istruzioni di stoccaggio e la tracciabilità insieme ai registri di ispezione in ingresso. Se le scorte immagazzinate si comportano diversamente durante l'assemblaggio, analizzare tale differenza anziché aumentare automaticamente la temperatura o prolungare il tempo di contatto.
Un'indagine pratica confronta i lotti interessati con quelli non interessati, verifica i registri di processo, conserva campioni inutilizzati rappresentativi e richiede indicazioni al fornitore. Dovrebbe inoltre verificare se il problema osservato riguarda la bagnabilità, la contaminazione, i danni da manipolazione o una diversa variante del terminale. In questo modo si evita di modificare più variabili contemporaneamente e di perdere la possibilità di individuare la causa.
Tratta il rielaborato come una domanda di approvazione separata
Un'esposizione iniziale durante l'assemblaggio non dimostra una capacità illimitata di rilavorazione. Chiedere se le istruzioni del produttore contemplano il riscaldamento ripetuto, le saldature successive o la sostituzione e se la qualifica ha incluso tali condizioni. Se non è documentato alcun margine consentito, richiedere indicazioni prima di aggiungere cicli di rilavorazione alle istruzioni di produzione.
Durante l'indagine sui danni, registrare le operazioni di rilavorazione per lotto e postazione. Un componente può apparire accettabile dopo l'assemblaggio, mentre l'omissione di un controllo funzionale lascia dubbi sulle sue condizioni. La risposta appropriata consiste nel completare l'ispezione prevista e risolvere la deviazione di processo, anziché affidarsi esclusivamente all'aspetto visivo.
Esempio di decisione di acquisto
Si consideri il caso ipotetico di un assemblatore di quadri che riceve due documenti. Il primo elenca una famiglia di prodotti, una temperatura del saldatore e la dicitura “superato”. Il secondo indica il disegno esatto del terminale, distingue le due finalità dei test, registra le condizioni di esposizione e include i risultati delle verifiche richieste. Nessuno dei due documenti dovrebbe essere accettato soltanto perché è più lungo. Il secondo fornisce le informazioni necessarie per un confronto tecnico; il primo richiede chiarimenti.
Supponiamo che il secondo rapporto riguardi una finitura del terminale diversa da quella dell'interruttore citato nell'offerta. Contrassegnare tale differenza come non risolta. Richiedere una spiegazione scritta che colleghi il risultato alla versione ordinata oppure richiedere la documentazione corretta. Non riportare tacitamente nell'ordine di acquisto la finitura testata se non è mai stata offerta. Questo tutela sia le specifiche dell'acquirente sia l'ambito dichiarato dal fornitore.
Una decisione finale utile dovrebbe riportare una delle seguenti diciture: “accettato per il processo di assemblaggio identificato”, “richieste ulteriori prove” oppure “configurazione non corrispondente”. Indicare la motivazione e il responsabile della revisione. Ciò è più operativo di una generica dichiarazione di conformità, perché il team di produzione può identificare esattamente il processo e il componente valutati.
Prepara una richiesta che possa essere risposta
Inviare a ONPOW il codice completo dell'interruttore, la quantità, il metodo di collegamento previsto, le informazioni sulla lega per saldatura e sul flussante, il periodo di stoccaggio previsto, le condizioni di esposizione proposte durante l'assemblaggio e i criteri di ispezione richiesti. Includere qualsiasi norma del cliente e la relativa edizione. Richiedere le istruzioni aggiornate per la manipolazione, i rapporti applicabili e la conferma della terminazione fornita.
Conservare la documentazione approvata insieme al disegno e alle istruzioni di assemblaggio. Quando cambia una variante del terminale o un processo di produzione, riaprire la verifica di applicabilità. Per quanto riguarda il laboratorio, la lista di controllo dell'ambito di accreditamento spiega perché il solo nome di un laboratorio non dimostra che il metodo specifico rientri nel suo ambito di accreditamento.
Domande frequenti
Una verifica di saldabilità superata stabilisce la resistenza al calore di saldatura?
No. I due scopi richiedono ciascuno le proprie prove applicabili. Esamina il metodo, le condizioni e il risultato dichiarati per ciascuno invece di estendere un'istruzione di passaggio a entrambe le proprietà.
È possibile utilizzare una temperatura da un altro interruttore per questo modello?
Utilizzare le istruzioni esatte del produttore e un processo di assemblaggio approvato. Un terminale, un alloggiamento o una disposizione diversi potrebbero non rientrare nelle prove, anche quando gli interruttori sembrano simili.
Una fotografia di un campione saldato è sufficiente per l'approvazione all'acquisto?
Supporta le prove di identificazione. Il rapporto necessita ancora di tracciabilità del campione, condizioni di prova, criteri di accettazione e i risultati di esame richiesti prima che un revisore ingegneristico possa valutare l'applicabilità.
Cosa si dovrebbe richiedere se il rapporto fornito riguarda una diversa finitura del terminale?
Richiedere il rapporto corretto o una spiegazione controllata di applicabilità dal fornitore. Mantenere aperta la differenza fino a quando il revisore responsabile non accetta le evidenze per la configurazione ordinata.
Approfondimenti
Il trasferimento di calore spiega perché l'esposizione durante l'assemblaggio dipende dal tempo e dal percorso di trasmissione del calore attraverso il componente. Questa spiegazione non definisce un processo di saldatura né stabilisce la resistenza al calore di ONPOW.
Energia termica e trasferimento di calore | Chimica delle scuole medie | Khan Academy — Khan Academy