

La preparación del recorte del panel de botones pulsadores es el trabajo de inspección y acabado que deja una abertura especificada lista para el interruptor solicitado. Un agujero puede tener el diámetro nominal correcto pero aún ser inadecuado debido a rebabas, distorsión, defectos en el recubrimiento o una cara de sellado irregular. Utilice el dibujo del producto aprobado para definir la abertura, luego inspeccione el panel terminado y ambos lados del borde antes del ensamblaje. No agrande el agujero a través del tacto, utilice la tuerca de retención para aplanar el metal dañado, ni asuma que la clasificación de protección frontal del interruptor compensa una mala calidad en el trabajo del panel.
Comience con el requisito del panel terminado
La instrucción de fabricación debe identificar el botón exacto, la revisión del dibujo aplicable y la condición en la que las dimensiones son aceptadas. Un agujero sin terminar y un agujero acabado recubierto no son necesariamente la misma geometría. La pintura u otros procesos de acabado pueden cambiar la condición del borde y la abertura disponible, mientras que raspar posteriormente puede quitar la protección o dejar una superficie de sellado irregular.
Una descripción general como un botón de diecinueve milímetros no es una especificación completa del agujero. Algunos productos requieren una característica de antirotación, una forma particular de la abertura u otros detalles del dibujo. Confirme esos requisitos en lugar de suponer que cada cabeza de forma circular encaja en un agujero circular intercambiable. Cuando el dibujo esté incompleto, obtenga aclaraciones antes de liberar el panel para producción.
El Guía de botón de presión montada en panel abarca opciones de instalación más amplias. Este artículo se centra en la calidad de un recorte especificado después de la fabricación. La selección del diámetro, el grosor permitido y el par de apriete de montaje siguen siendo decisiones separadas con sus propios límites documentados.
Identifique dónde el panel se encuentra con el ensamblaje
Revise la zona de asiento frontal, el borde de la abertura y la zona de sujeción trasera. Cada uno puede afectar el ajuste o el ensamblaje. Una proyección en el frente puede impedir un asentamiento uniforme. Un borde de abertura afilado o dañado puede interferir con la inserción o el manejo. Una rebaba trasera puede distorsionar el apriete o crear un borde inseguro cerca del cableado y el acceso para mantenimiento.
Para un ensamblaje sellado, identifique la interfaz de sellado prevista en las instrucciones del fabricante. No infiera la colocación de la junta solo a partir de una fotografía del producto. Algunos ensamblajes contienen una junta suministrada en una posición definida; otros tienen arreglos diferentes. Una arandela adicional o una junta improvisada puede cambiar la pila de sujeción y puede aplicar presión donde no estaba prevista.
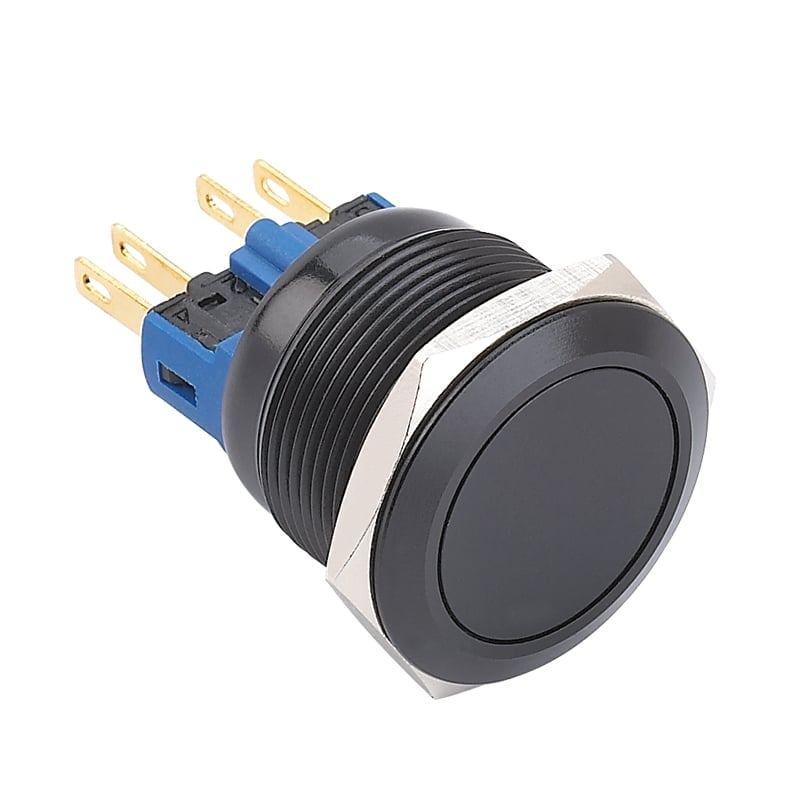
El Página del producto LAS1GQ-11E/L/S proporciona un ejemplo relevante de botón metálico roscado. Utilice su dibujo aprobado actual para la configuración solicitada. La imagen del producto establece la construcción visible, mientras que el dibujo del panel y las instrucciones de ensamblaje establecen cómo debe ajustarse esa construcción.
Distingua la eliminación de rebabas del retrabajo dimensional
El rebaje elimina proyecciones no deseadas en el borde. No debe convertirse en una ampliación descontrolada, en un avellanado o en una remodelación del agujero. Quitar demasiado material puede reducir el soporte, cambiar el área de asiento o crear una geometría que ya no coincida con el dibujo. Un chaflán visualmente ordenado no está automáticamente permitido en una interfaz de sellado.
Elija un método de fabricación y acabado adecuado al material del panel, proceso de recubrimiento y condición de borde especificada. El punzonado, taladrado, corte láser y mecanizado pueden dejar defectos diferentes. El plan de proceso debe identificar qué debe inspeccionarse después del método elegido. No copie una instrucción de acabado de un material diferente sin verificar su efecto en las dimensiones y la superficie final.
Si el agujero ya es demasiado grande, está distorsionado o en la posición incorrecta, deténgase para una disposición aprobada. El acabado manual adicional no puede restaurar material faltante. Asimismo, apretar el botón contra un agujero defectuoso no crea una reparación aceptable. El retrabajo debe estar autorizado, controlado y re-inspeccionado; donde no esté disponible una reparación conforme, reemplace el panel en lugar de ocultar el defecto bajo un bisel.
Inspeccione ambos lados antes del ensamblaje
Realice la inspección mientras el panel sea accesible y antes de que el cableado dificulte la vista trasera. Utilice iluminación adecuada y métodos de inspección que no expongan los dedos a bordes afilados. Verifique la presencia de labios elevados, astillas adheridas, proyecciones cortantes, distorsión local y residuos alrededor de toda la circunferencia. Inspeccione las características de localización requeridas con la misma atención que la apertura principal.
Mida las dimensiones finales relevantes con un equipo adecuado y un método definido. Registre los resultados reales en comparación con el dibujo en lugar de escribir ajustes después de empujar un botón de muestra en el agujero. Una prueba de inserción forzada puede rayar el cilindro, desplazar un sello o esconder un problema de tolerancia. También dice poco sobre si la siguiente ensambladura en producción encajará.
Para los requisitos generales de seguridad de herramientas, consulte la Guía de equipos de trabajo y maquinaria de la SST. El estado de la herramienta y un método de trabajo adecuado son parte de una fabricación segura. Esa guía no define las tolerancias de orificios ONPOW ni autoriza un chaflán en particular; esos requisitos deben provenir de los documentos de ingeniería aprobados.
Utilice una lista de verificación práctica para la aceptación del recorte
La siguiente tabla es cualitativa y debe completarse con el dibujo real y los criterios del proceso. Evita deliberadamente alturas de rebaba universales, radios de borde o límites de aspereza. Esos números dependen del diseño especificado y no deben tomarse de un componente no relacionado.
| Área de inspección | Qué establecer | Acción cuando no se cumple el requisito |
|---|---|---|
| Geometría de la apertura terminada | El tamaño, forma y características de localización requeridas coinciden con el dibujo | Sostenga el panel para su reelaboración o reemplazo aprobado |
| Área de asiento frontal | Superficie plana, limpia y compatible con el sello y bisel especificados | Resuelva defectos de distorsión, residuos o recubrimientos antes del ensamblaje |
| Borde de la apertura | Sin proyecciones inaceptables ni remoción de material no controlada | Aplique solo el proceso de acabado aprobado y vuelva a inspeccionar |
| Área de sujeción trasera | Soporte adecuado sin astillas atrapadas ni material elevado | Eliminar defectos bajo la instrucción del proceso y volver a verificar |
| Condición del recubrimiento | El acabado de los bordes y las dimensiones cumplen con la especificación del panel | Obtener una disposición aprobada para la reparación o retrabajo del recubrimiento |
| Limpieza | No quedan chips conductores sueltos ni residuos abrasivos | Limpiar e inspeccionar el panel antes del ensamblaje eléctrico |
Registrar la etapa de inspección y la persona responsable para que el equipo de montaje sepa si está recibiendo un panel terminado y aceptado o una pieza en espera de retrabajo. Las fotografías de un defecto ayudan a la comunicación, pero no reemplazan las mediciones donde las dimensiones determinan la aceptación. Conservar la disposición aprobada con cualquier panel retrabajado.
Proteja la cara de sellado durante el acabado
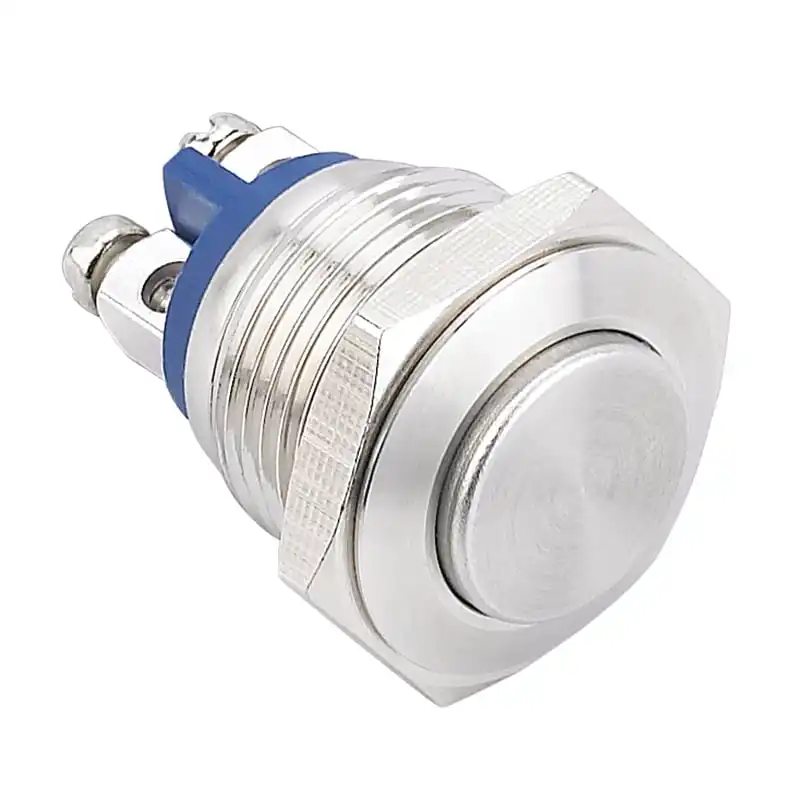
Una superficie de sellado no debe usarse como una zona de trabajo abrasiva conveniente. Seguir la dirección de acabado especificada y proteger las áreas adyacentes recubiertas o acabadas. Eliminar los residuos sin introducir productos químicos que no hayan sido aprobados para el acabado del panel y los materiales de sellado. Un limpiador que hace que el metal desnudo luzca atractivo puede ser inadecuado para un polímero o recubrimiento cercano.
No dejar chips sueltos dentro de una caja de control. Los residuos conductores generan problemas más allá de la apariencia del recorte y pueden migrar a terminales o equipos. Completar el mecanizado, desbarbado y limpieza antes de instalar componentes sensibles siempre que el proceso lo permita. Si el retrabajo en un panel ensamblado es inevitable, usar un procedimiento de protección y limpieza específicamente aprobado.
El Página estándar IEC 60529 identifica el estándar para el marco del código de protección. No certifica un panel completo ensamblado bajo condiciones arbitrarias. La IP65 versus IP67 sealing guide explica por qué la reclamación de protección del producto y la instalación terminada deben considerarse juntas. Trate la junta, el panel y la disposición de montaje como una combinación documentada.
Verifique el grosor y el apriete por separado
Una vez que la apertura pase la inspección, confirme que la pila de montaje total está dentro del rango permitido del producto pedido. Incluya el panel, el recubrimiento y cualquier accesorio o junta documentada según lo requiera la instrucción de ensamblaje. Un corte limpio no compensa una participación inadecuada de rosca o una pila de arandelas no aprobada.
Utiliza el guía de grosor del panel y apilamiento de montaje para esta comprobación axial separada. Mantenga su registro de aceptación distinto de la inspección del agujero. Si un botón no se asienta, identifique si la obstrucción proviene de la geometría de la apertura, la posición de la junta, el grosor de la pila o la componente incorrecta antes de aplicar más fuerza.
Luego siga la instrucción aprobada para apretar la tuerca. La guía de torque de la tuerca de montaje aborda el proceso de ensamblaje. Nunca aumente el esfuerzo de apriete para aplanar un panel deformado o para hacer pasar un barril por un agujero ajustado. Un ensamblaje que requiere tal fuerza debe volver a la inspección con su causa registrada.
Controle los cambios en la producción y los paneles de reemplazo
Un cambio en la herramienta de corte, proveedor, grosor del material o proceso de recubrimiento puede afectar la apertura final incluso cuando el dibujo nominal permanece sin cambios. Defina qué cambios requieren una inspección renovada o una revisión de ensamblaje de muestra. Mantenga la aceptación del proceso vinculada al producto terminado, en lugar de asumir que una dimensión de agujero en bruto previamente exitosa sigue siendo suficiente indefinidamente.
Para paneles de reemplazo, utilice la revisión aprobada actual y verifique que el botón de reemplazo no haya cambiado. Cabezas similares pueden tener diferentes detalles de construcción trasera o de localización. Compare las identidades completas de las piezas antes de perforar o limar. El personal de mantenimiento no debe descubrir una discrepancia solo después de que se haya retirado el panel original y la producción esté en espera.
Envíe a ONPOW el código completo del botón, material y acabado del panel, revisión del dibujo y fotografías al solicitar asistencia para ajuste. Proporcione resultados medidos del agujero terminado y la pila de montaje propuesta. Solicite las condiciones de corte y ensamblaje requeridas en lugar de una garantía genérica de que el interruptor es impermeable. Una solicitud clara basada en el dibujo ayuda a resolver dudas de ajuste y sellado antes de que se dañen las piezas.
Preguntas frecuentes
¿Es suficiente el diámetro nominal correcto del agujero?
No. La abertura terminada también debe cumplir los requisitos especificados de forma, bordes, superficie y montaje. Las rebabas, las deformaciones y los defectos del recubrimiento pueden impedir un ajuste adecuado, incluso cuando una medición del diámetro parece aceptable.
¿Deben achaflanarse todos los recortes para pulsadores?
No lo asuma así. Aplique solo el tratamiento de borde permitido por el panel aprobado y las instrucciones del producto. Un chaflán no controlado puede alterar la interfaz de soporte o sellado y puede requerir revisión técnica.
¿Puede la tuerca de retención aplanar una rebaba elevada?
No debe usarse como herramienta de reparación. Sostenga el panel, elimine el defecto mediante un proceso aprobado y vuelva a inspeccionarlo. Aprietes sobre material atrapado pueden ocultar una superficie de sujeción inadecuada.
¿Hace aceptable una apertura irregular un botón IP67?
No. Una clasificación de protección del componente no excusa una interfaz de montaje defectuosa. Confirme la junta especificada, el estado del panel, la pila de montaje y el proceso de ensamblaje, luego valide la instalación terminada según sea necesario.
Información adicional
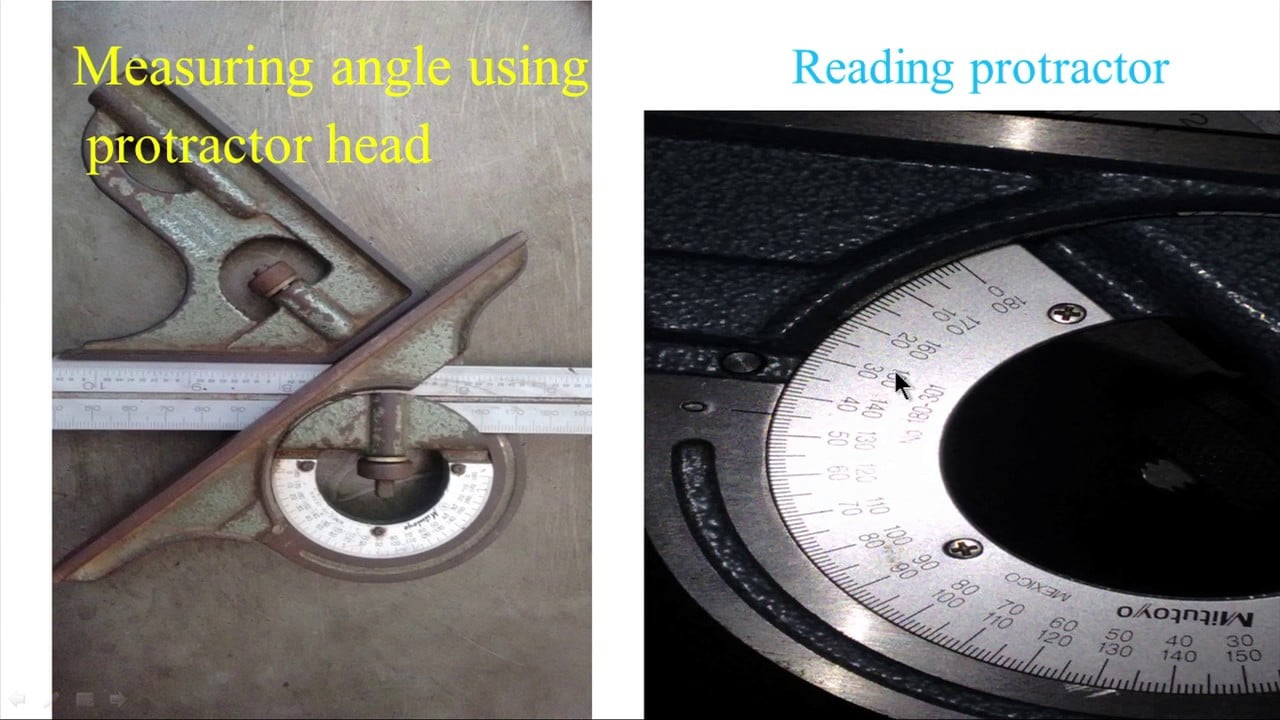
Lección de metrología dimensional universitaria sobre herramientas de medición. Complementa la inspección de apertura terminada; no define las tolerancias de recorte de ONPOW ni el tratamiento de bordes.
Linear measuring instruments – 2 (Combination set, Vernier calipers) — nptelhrd



