

Przygotowanie wycięcia panelu pod przycisk to prace inspekcyjne i wykończeniowe, które przygotowują określone otwarcie do zamówionego przełącznika. Otwór może mieć poprawną nominalną średnicę, ale nadal być nieodpowiedni z powodu zadziorów, odkształceń, defektów powłoki lub nierównej powierzchni uszczelniającej. Użyj zatwierdzonego rysunku produktu do zdefiniowania otworu, a następnie sprawdź gotowy panel i obie strony krawędzi przed montażem. Nie powiększaj otworu na podstawie dotyku, użyj nakrętki mocującej do wyrównania uszkodzonego metalu lub nie zakładaj, że klasa ochrony przed wnikaniem wody przełącznika rekompensuje słabą jakość wykonania panelu.
Rozpocznij od wymagań dotyczących gotowego panelu
Instrukcja produkcyjna powinna określić dokładny przycisk, odpowiednią rewizję rysunku oraz warunki, w których wymiary są akceptowalne. Surowe wycięcie i wykończone otwarcie powlekane niekoniecznie mają tę samą geometrię. Malowanie lub inne procesy wykończeniowe mogą zmienić stan krawędzi i dostępne otwarcie, podczas gdy późniejsze skrobanie może usunąć ochronę lub pozostawić nierówną powierzchnię uszczelniającą.
Ogólny opis, taki jak przycisk dziewiętnastomilimetrowy, nie jest pełną specyfikacją otworu. Niektóre produkty wymagają funkcji antyobrotowej, określonego kształtu otworu lub innych szczegółów rysunku. Potwierdź te wymagania zamiast zakładania, że każda głowica o okrągłym wyglądzie pasuje do wymiennego otworu kołowego. Gdy rysunek jest niekompletny, uzyskaj wyjaśnienie przed zatwierdzeniem panelu do produkcji.
Ten panełowy przewodnik przycisków obejmuje szerszy wybór instalacji. Ten artykuł koncentruje się na jakości określonego wycięcia po produkcji. Wybór średnicy, dopuszczalna grubość stosu i moment dokręcania mocowania pozostają odrębnymi decyzjami z własnymi udokumentowanymi limitami.
Zidentyfikuj miejsce, w którym panel styka się z zespołem
Przejrzyj przednią część osadzenia, krawędź otworu i tylny obszar zaciskowy. Każdy z nich może wpływać na dopasowanie lub montaż. Wypukłość na przedniej stronie może zapobiec równemu osadzeniu. Ostra lub uszkodzona krawędź otworu może utrudniać włożenie lub obsługę. Zadzior z tyłu może odkształcać zacisk lub tworzyć niebezpieczną krawędź w pobliżu okablowania i dostępu do konserwacji.
Dla zespołu uszczelnionego, zidentyfikuj zamierzony interfejs uszczelniający na podstawie instrukcji producenta. Nie wyciągaj wniosków o umiejscowieniu uszczelki wyłącznie na podstawie zdjęcia produktu. Niektóre zespoły zawierają dostarczoną uszczelkę w określonej pozycji; inne mają różne układy. Dodatkowa podkładka lub improwizowana uszczelka mogą zmienić stos zaciskowy i wywierać nacisk w miejscach, gdzie nie był on przewidziany.
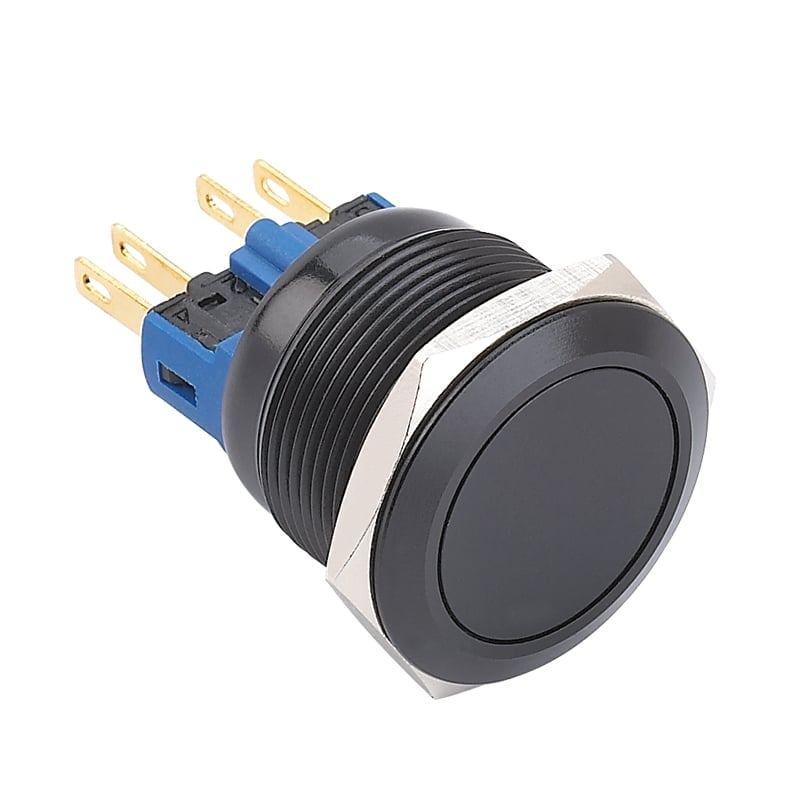
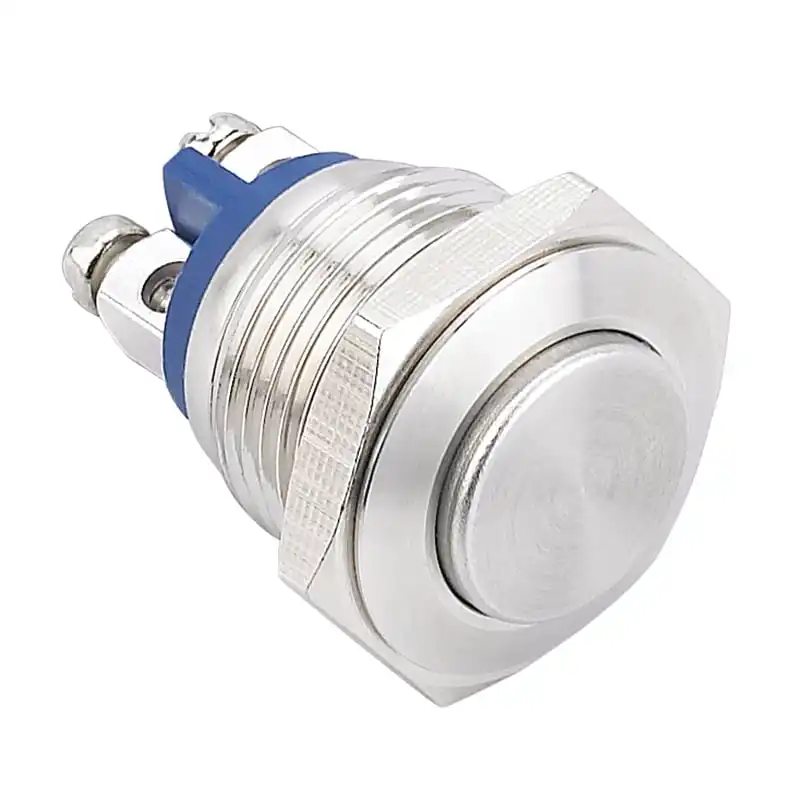
Ten LAS1GQ-11E/L/S Przedstawia odpowiedni przykład metalowego przycisku z gwintem. Użyj jego aktualnego zatwierdzonego rysunku dla zamówionej konfiguracji. Obraz produktu określa widoczną konstrukcję, podczas gdy rysunek panelu i instrukcja montażu określają, jak ta konstrukcja ma pasować.
Rozróżnij usuwanie zadziorów od wymiarowej korekty
Usuwanie zadziorów eliminuje niepożądane wystające krawędzie. Nie powinno to prowadzić do niekontrolowanego powiększania, wcięć czy zmiany kształtu otworu. Usunięcie zbyt dużej ilości materiału może osłabić podparcie, zmienić obszar osadzenia lub stworzyć geometrię niezgodną z rysunkiem. Estetyczny fazowany krawędź nie jest automatycznie dozwolony na interfejsie uszczelniającym.
Wybierz metodę produkcji i wykończenia odpowiednią do materiału panelu, procesu powlekania i określonych warunków krawędzi. Wypalanie, wiercenie, cięcie laserowe i obróbka mogą pozostawiać różne defekty. Plan procesu powinien określić, co musi być sprawdzone po wybranej metodzie. Nie kopiuj instrukcji wykończenia z innego materiału bez sprawdzenia jej wpływu na wymiary i końcową powierzchnię.
Jeśli otwór jest już za duży, odkształcony lub w niewłaściwym miejscu, zatrzymaj się i uzyskaj zatwierdzoną decyzję. Dalsze ręczne wykończenie nie przywróci brakującego materiału. Podobnie, dokręcanie przycisku do uszkodzonego otworu nie tworzy akceptowalnej naprawy. Naprawa musi być zatwierdzona, kontrolowana i ponownie sprawdzona; gdy nie jest dostępna zgodna naprawa, wymień panel zamiast ukrywać defekt pod obudową.
Skontroluj obie strony przed montażem
Przeprowadź inspekcję, gdy panel jest dostępny i przed podłączeniem okablowania, które utrudnia widoczność tylnej części. Używaj odpowiedniego oświetlenia i metod inspekcji, które nie narażają palców na ostre krawędzie. Sprawdź wystające brzegi, przyczepione odłupki, ostre wypustki, lokalne odkształcenia i pozostałości wokół całego obwodu. Inspekcję wymagalnych elementów mocujących przeprowadź tak dokładnie, jak główne otwarcie.
Zmierz odpowiednie wymiary wykończone za pomocą odpowiedniego sprzętu i określonej metody. Zapisz rzeczywiste wyniki w odniesieniu do rysunku, a nie wpisuj dopasowań po wciśnięciu jednego przycisku próbnego w otwór. Wymuszone próbne wprowadzenie może zarysować tuleję, przesunąć uszczelkę lub ukryć problem tolerancji. Ma to również niewiele wspólnego z tym, czy następny montaż w produkcji będzie pasował.
W celu ogólnych wymagań dotyczących bezpieczeństwa narzędzi, skonsultuj się z wytycznymi dotyczącymi sprzętu roboczego i maszyn HSE. Stan narzędzia i odpowiednia metoda pracy są częścią bezpiecznego wytwarzania. Te wytyczne nie określają tolerancji otworów ONPOW ani nie zatwierdzają konkretnego fazowania; te wymagania muszą pochodzić z zatwierdzonych dokumentów inżynieryjnych.
Użyj praktycznego listu kontrolnego akceptacji wycięcia
Poniższa tabela jest jakościowa i musi być uzupełniona zgodnie z rzeczywistym rysunkiem i kryteriami procesu. Celowo unika ona uniwersalnych wysokości zadziorów, promieni krawędzi lub limitów chropowatości. Te wartości zależą od określonego projektu i nie mogą być zaczerpnięte z niepowiązanego komponentu.
| Obszar inspekcji | Co ustalić | Działanie w przypadku niespełnienia wymagań |
|---|---|---|
| Geometria wykończonego otworu | Rozmiar, kształt i wymagane cechy pozycjonujące odpowiadają rysunkowi | Przytrzymaj panel do zatwierdzonego przeróbki lub wymiany |
| Przednia strefa osadzenia | Płaska, czysta powierzchnia kompatybilna z określoną uszczelką i ramką | Rozwiąż deformacje, pozostałości lub defekty powłoki przed montażem |
| Krawędź otworu | Brak nieakceptowalnych występów lub niekontrolowanego usuwania materiału | Stosuj wyłącznie zatwierdzony proces wykończenia i ponownie sprawdź |
| Obszar mocowania tylnego | Odpowiednie podparcie bez uwięzionych wiórów lub podniesionego materiału | Usuń defekty zgodnie z instrukcją procesu i ponownie sprawdź |
| Stan powłoki | Zabezpieczenie wykończonych krawędzi i wymiary spełniają specyfikację panelu | Uzyskać zatwierdzenie dotyczące naprawy powłoki lub dyspozycję ponownego wykonania |
| Czystość | Brak luźnych wiórów przewodzących lub pozostałości materiałów ściernych | Oczyścić i sprawdzić panel przed montażem elektrycznym |
Zarejestrować etap inspekcji oraz osobę odpowiedzialną, aby zespół montażowy wiedział, czy otrzymuje gotowy, zaakceptowany panel, czy część oczekującą na przeróbkę. Zdjęcia wad pomagają w komunikacji, ale nie zastępują pomiarów tam, gdzie o akceptacji decydują wymiary. Zachować zatwierdzoną dyspozycję wraz z każdym przerobionym panelem.
Chroń powierzchnię uszczelniającą podczas wykończenia
Powierzchnia uszczelniająca nie powinna być używana jako dogodne miejsce do obróbki ściernej. Postępować zgodnie z określonym kierunkiem wykończenia i chronić sąsiednie pokryte lub wykończone obszary. Usunąć zanieczyszczenia bez wprowadzania chemikaliów, które nie zostały zatwierdzone dla wykończenia panelu i materiałów uszczelniających. Środek czyszczący, dzięki któremu surowy metal wygląda atrakcyjnie, może być nieodpowiedni dla znajdującego się w pobliżu polimeru lub powłoki.
Nie pozostawiać luźnych wiórów wewnątrz szafy sterowniczej. Przewodzące zanieczyszczenia tworzą problemy wykraczające poza wygląd wycięcia i mogą przedostać się do zacisków lub sprzętu. Zakończyć obróbkę skrawaniem, gratowanie i czyszczenie przed zainstalowaniem wrażliwych komponentów, jeśli tylko proces na to pozwala. Jeśli przeróbka zmontowanego panelu jest nieunikniona, należy zastosować specjalnie zatwierdzoną procedurę ochrony i czyszczenia.
Ten Strona normy IEC 60529 określa normę dla struktury kodu ochrony. Nie certyfikuje ona kompletnego panelu zmontowanego w dowolnych warunkach. Dokument IP65 versus IP67 sealing guide wyjaśnia, dlaczego deklaracja ochrony produktu i ukończona instalacja muszą być rozpatrywane łącznie. Traktować uszczelkę, panel i układ montażowy jako udokumentowane połączenie.
Sprawdź grubość i zacisk osobno
Po pozytywnym przejściu kontroli otworu należy potwierdzić, że całkowity stos montażowy mieści się w dopuszczalnym zakresie określonym dla zamówionego produktu. Należy uwzględnić panel, powłokę oraz wszelkie udokumentowane akcesoria lub uszczelki, zgodnie z instrukcją montażu. Czysty otwór nie rekompensuje niewystarczającego zazębienia gwintu ani niezatwierdzonego układu podkładek.
Użyj przewodnika po grubości panelu i konfiguracji warstw montażowych w ramach tej odrębnej kontroli osiowej. Protokół jej akceptacji należy przechowywać oddzielnie od wyników kontroli otworu. Jeśli przycisk nie osadza się prawidłowo, przed zastosowaniem większej siły należy ustalić, czy przeszkoda wynika z geometrii otworu, położenia uszczelki, grubości stosu montażowego czy zastosowania niewłaściwego komponentu.
Następnie należy postępować zgodnie z zatwierdzoną instrukcją dokręcania nakrętki. Dokument przewodnik po momencie dokręcania nakrętki montażowej opisuje proces montażu. Nigdy nie należy zwiększać siły dokręcania w celu wyprostowania odkształconego panelu ani przepchnięcia korpusu przycisku przez zbyt ciasny otwór. Zespół wymagający użycia takiej siły należy ponownie poddać kontroli, odnotowując przyczynę problemu.
Kontroluj zmiany produkcyjne i wymienne panele
Zmiana narzędzia tnącego, dostawcy, grubości materiału lub procesu nakładania powłoki może wpłynąć na końcowe wymiary otworu, nawet jeśli nominalny rysunek techniczny pozostaje bez zmian. Należy określić, które zmiany wymagają ponownej kontroli lub przeglądu montażu próbnego. Akceptację procesu należy powiązać z gotowym produktem, zamiast zakładać, że wcześniej uzyskany prawidłowy wymiar surowego otworu będzie wystarczający bezterminowo.
W przypadku paneli zamiennych należy korzystać z aktualnej zatwierdzonej wersji dokumentacji i sprawdzić, czy konstrukcja zamiennego przycisku nie uległa zmianie. Podobnie wyglądające głowice mogą mieć inną konstrukcję tylnej części lub inne elementy pozycjonujące. Przed wierceniem lub piłowaniem należy porównać pełne oznaczenia identyfikacyjne części. Personel konserwacyjny nie powinien odkrywać niezgodności dopiero po zdemontowaniu oryginalnego panelu, gdy produkcja oczekuje na wznowienie pracy.
Zwracając się do ONPOW z prośbą o pomoc w dopasowaniu, należy przesłać pełny kod przycisku, materiał i wykończenie panelu, wersję rysunku technicznego oraz fotografie. Należy również podać zmierzone wymiary gotowego otworu i proponowany stos montażowy. Zamiast ogólnego zapewnienia, że przełącznik jest wodoodporny, należy poprosić o określenie wymaganych parametrów otworu i warunków montażu. Precyzyjne zapytanie oparte na rysunku technicznym pomaga rozstrzygnąć kwestie dopasowania i uszczelnienia, zanim dojdzie do uszkodzenia części.
Często zadawane pytania
Czy prawidłowa nominalna średnica otworu jest wystarczająca?
Nie. Gotowy otwór musi również spełniać określone wymagania dotyczące kształtu, krawędzi, powierzchni i montażu. Zadziory, odkształcenia i wady powłoki mogą uniemożliwić prawidłowe dopasowanie, nawet jeśli pomiar średnicy wskazuje na wartość mieszczącą się w dopuszczalnych granicach.
Czy wszystkie wycięcia pod przyciski należy sfazować?
Nie zakładaj tego. Stosuj tylko obróbkę krawędzi dopuszczalną przez zatwierdzony panel i instrukcje produktu. Niekontrolowany fazowanie może zmienić wsparcie lub interfejs uszczelniający i może wymagać przeglądu inżynieryjnego.
Czy nakrętka mocująca może spłaszczyć podniesiony zadzior?
Nie powinno się tego używać jako narzędzia naprawczego. Trzymaj panel, usuń defekt za pomocą zatwierdzonego procesu i ponownie go sprawdź. Dokręcanie nad uwięzionym materiałem może ukryć nieodpowiednią powierzchnię zaciskową.
Czy przycisk IP67 umożliwia akceptowalne wykonanie otworu wstępnego?
Nie. Klasyfikacja ochrony komponentu nie usprawiedliwia wadliwego interfejsu montażowego. Potwierdź określoną uszczelkę, stan panelu, stos montażowy oraz proces montażu, a następnie zweryfikuj końcową instalację zgodnie z wymaganiami.
Dalsza lektura
Materiał dydaktyczny uniwersytecki dotyczący metrologii wymiarowej i przyrządów pomiarowych. Uzupełnia kontrolę gotowego otworu, ale nie określa tolerancji otworów montażowych ONPOW ani sposobu obróbki krawędzi.
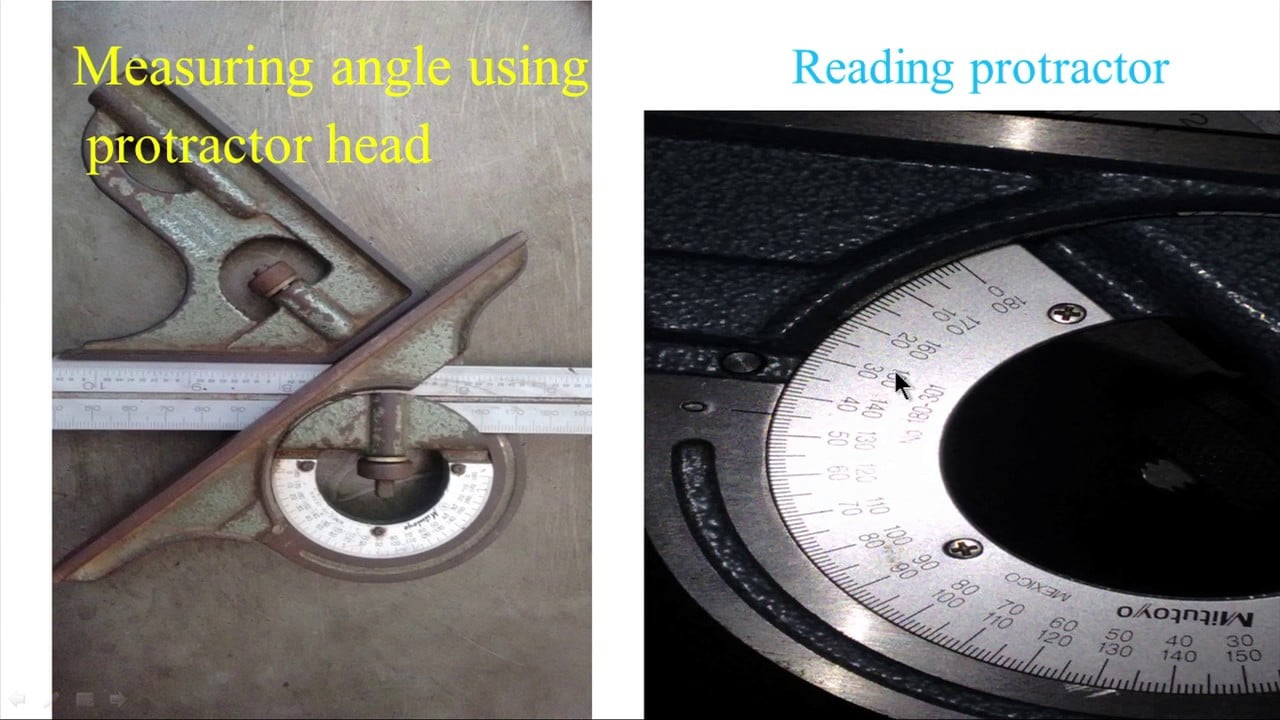
Linear measuring instruments – 2 (Combination set, Vernier calipers) — nptelhrd



