

La préparation de la découpe du panneau à bouton-poussoir est le travail d'inspection et de finition qui rend une ouverture spécifiée prête pour l'interrupteur commandé. Un trou peut avoir le diamètre nominal correct mais rester inadapté en raison de bavures, déformations, défauts de revêtement ou d'une surface de scellement irrégulière. Utilisez le dessin du produit approuvé pour définir l'ouverture, puis inspectez le panneau fini et les deux côtés du bord avant l'assemblage. Ne pas agrandir le trou à l'aide du toucher, utiliser l'écrou de retenue pour aplatir le métal endommagé, ou supposer que la classification de protection frontale d'un interrupteur compense une mauvaise fabrication du panneau.
Commencez par l'exigence du panneau fini
L'instruction de fabrication doit identifier précisément le bouton, la révision du dessin applicable et l'état dans lequel les dimensions sont acceptées. Un trou brut perforé et une ouverture finie revêtue ne sont pas nécessairement de la même géométrie. La peinture ou d'autres processus de finition peuvent modifier l'état du bord et l'ouverture disponible, tandis que le grattage ultérieur peut enlever la protection ou laisser une surface de scellement irrégulière.
Une description générale comme un bouton de dix-neuf millimètres n'est pas une spécification complète du trou. Certains produits nécessitent une fonction anti-rotation, une forme d'ouverture particulière ou d'autres détails du dessin. Confirmez ces exigences plutôt que de supposer que chaque tête ronde s'adapte à un trou circulaire interchangeable. Lorsque le dessin est incomplet, obtenez des clarifications avant de libérer le panneau pour la production.
Le guide de bouton-poussoir monté sur panneau couvre des choix d'installation plus larges. Cet article se concentre sur la qualité d'une découpe spécifiée après fabrication. La sélection du diamètre, la tolérance d'épaisseur autorisée et le couple de montage restent des décisions séparées avec leurs propres limites documentées.
Identifiez où le panneau rencontre l'assemblage
Passez en revue la zone d'assise frontale, le bord de l'ouverture et la zone de serrage arrière. Chacun peut affecter la fixation ou l'assemblage. Une projection à l'avant peut empêcher un assise uniforme. Un bord d'ouverture tranchant ou endommagé peut gêner l'insertion ou la manipulation. Une bavure arrière peut déformer le serrage ou créer un bord dangereux près du câblage et de l'accès à la maintenance.
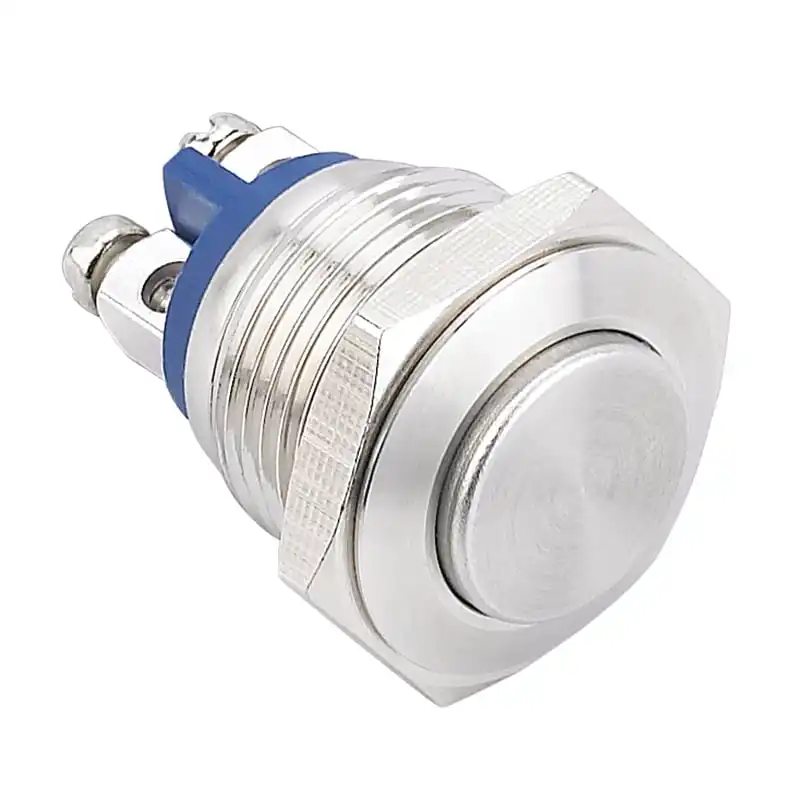
Pour un assemblage étanche, identifiez l'interface de scellement prévue à partir des instructions du fabricant. Ne pas déduire la position du joint uniquement d'une photographie du produit. Certains assemblages contiennent un joint fourni en position définie ; d'autres ont des arrangements différents. Une rondelle supplémentaire ou un joint improvisé peut modifier la pile de serrage et exercer une pression à un endroit non prévu.
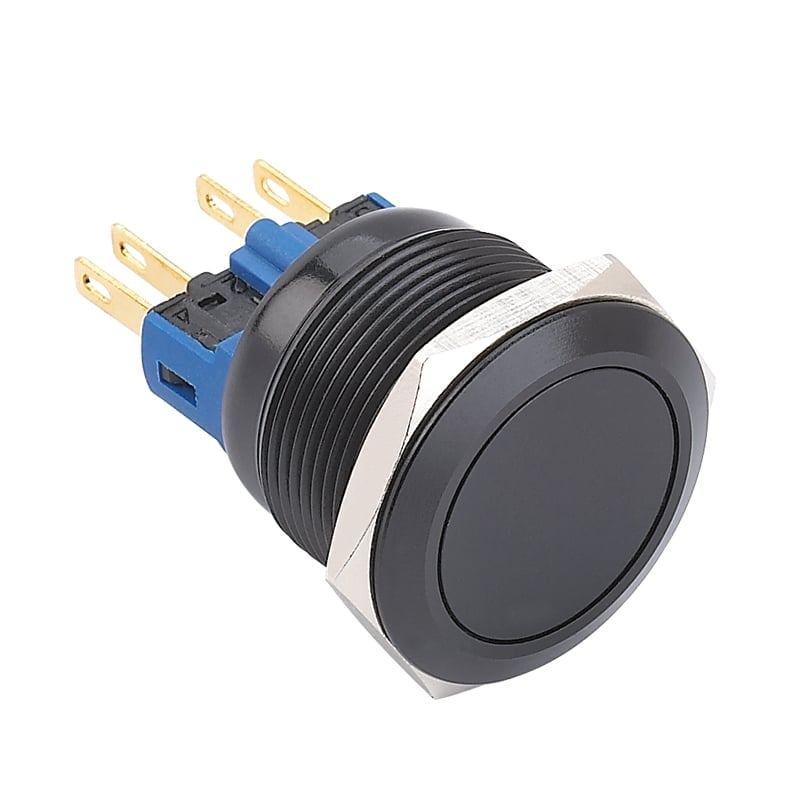
Le page produit LAS1GQ-11E/L/S fournit un exemple pertinent de bouton en métal fileté. Utilisez son dessin actuel approuvé pour la configuration commandée. L'image du produit établit la construction visible, tandis que le dessin du panneau et l'instruction d'assemblage déterminent comment cette construction doit s'ajuster.
Distinguez l'élimination des bavures du re-travail dimensionnel
Le débrutage élimine les projections de bord indésirables. Il ne doit pas devenir une enlargement incontrôlée, un perçage de contre-pointe ou une reshaping de l'ouverture. Enlever trop de matière peut réduire le support, modifier la zone d'assise ou créer une géométrie qui ne correspond plus au dessin. Un chanfrein visuellement soigné n'est pas automatiquement autorisé à une interface de scellement.
Choisissez une méthode de fabrication et de finition adaptée au matériau du panneau, au processus de revêtement et à l'état de bord spécifié. Le poinçonnage, le perçage, la découpe laser et l'usinage peuvent laisser différents défauts. Le plan de processus doit identifier ce qui doit être inspecté après la méthode choisie. Ne pas copier une instruction de finition d'un matériau différent sans vérifier son effet sur les dimensions et la surface finale.
Si le trou est déjà trop grand, déformé ou mal positionné, arrêtez-vous pour une disposition approuvée. Une finition manuelle supplémentaire ne peut pas restaurer le matériau manquant. De même, serrer le bouton contre une ouverture défectueuse ne crée pas une réparation acceptable. La re-traitement doit être autorisé, contrôlé et réinspecté ; lorsqu'une réparation conforme n'est pas disponible, remplacez le panneau plutôt que de dissimuler le défaut sous un cadre.
Inspectez les deux côtés avant l'assemblage
Effectuez l'inspection lorsque le panneau est accessible et avant que le câblage ne rende l'arrière difficile à voir. Utilisez un éclairage approprié et des méthodes d'inspection qui n'exposent pas les doigts à des bords tranchants. Vérifiez la présence de lèvres relevées, d'éclats attachés, de projections tranchantes, de déformations locales et de résidus autour de tout le périmètre. Inspectez les caractéristiques de localisation requises aussi soigneusement que l'ouverture principale.
Mesurez les dimensions finies pertinentes avec un équipement approprié et une méthode définie. Enregistrez les résultats réels par rapport au dessin plutôt que d’écrire des ajustements après avoir appuyé sur un seul bouton d’échantillon dans le trou. Une insertion d’essai forcée peut rayer le cylindre, déplacer un joint ou masquer un problème de tolérance. Cela en dit également peu sur la compatibilité de la prochaine assemblée en production.
Pour les exigences générales de sécurité des outils, consultez le Guide sur l’équipement de travail et la machinerie HSE. L’état de l’outil et une méthode de travail appropriée font partie de la fabrication sûre. Ce guide ne définit pas les tolérances de trou ONPOW ni n’autorise un chanfrein particulier ; ces exigences doivent provenir des documents d’ingénierie approuvés.
Utilisez une liste de contrôle pratique pour l'acceptation des découpes
Le tableau suivant est qualitatif et doit être complété avec le dessin réel et les critères du processus. Il évite délibérément les hauteurs de bavures universelles, les rayons d’arête ou les limites de rugosité. Ces chiffres dépendent du design spécifié et ne doivent pas être empruntés à un composant non lié.
| Zone d’inspection | Ce qu'il faut établir | Action lorsque l’exigence n’est pas respectée |
|---|---|---|
| Géométrie de l’ouverture finie | La taille, la forme et les caractéristiques de localisation requises correspondent au dessin | Maintenez le panneau pour une reprise ou un remplacement approuvé |
| Zone d’assise frontale | Surface plate, propre, compatible avec le joint et le cadre spécifiés | Résoudre les déformations, résidus ou défauts de revêtement avant l’assemblage |
| Bord de l’ouverture | Aucune projection inacceptable ou retrait de matière non contrôlé | Appliquez uniquement le processus de finition approuvé et inspectez à nouveau |
| Zone de fixation arrière | Support approprié sans éclats piégés ni matière levée | Éliminez les défauts selon les instructions du processus et vérifiez à nouveau |
| État du revêtement | Protection des bords finis et dimensions conformes à la spécification du panneau | Obtenir une réparation ou une reprise de revêtement approuvée |
| Propreté | Aucun fragment conducteur ou résidu abrasif lâche ne doit rester | Nettoyer et inspecter le panneau avant l'assemblage électrique |
Enregistrer l'étape d'inspection et la personne responsable afin que l'équipe d'assemblage sache si elle reçoit un panneau fini accepté ou une pièce en attente de reprise. Des photographies d'un défaut facilitent la communication, mais ne remplacent pas les mesures où les dimensions déterminent l'acceptation. Conserver la disposition approuvée avec tout panneau repris.
Protégez la face de scellement lors de la finition
Une surface d'étanchéité ne doit pas être utilisée comme zone de travail abrasive pratique. Suivre la direction de finition spécifiée et protéger les zones adjacentes revêtues ou finies. Enlever les débris sans introduire de produits chimiques non approuvés pour la finition du panneau et les matériaux d'étanchéité. Un nettoyant qui rend le métal nu attrayant peut être inapproprié pour un polymère ou un revêtement à proximité.
Ne pas laisser de fragments conducteurs à l'intérieur d'une enceinte de contrôle. Les débris conducteurs posent des problèmes au-delà de l'apparence de la découpe et peuvent migrer vers les bornes ou l'équipement. Effectuer la machine, le débranchement et le nettoyage complets avant l'installation de composants sensibles chaque fois que le processus le permet. Si une reprise sur un panneau assemblé est inévitable, utiliser une procédure de protection et de nettoyage spécifiquement approuvée.
Le Page de la norme IEC 60529 identifie le cadre de la norme pour le code de protection. Elle ne certifie pas un panneau complet assemblé dans des conditions arbitraires. La Guide de scellement IP65 versus IP67 explique pourquoi la revendication de protection du produit et l'installation finie doivent être considérées ensemble. Traiter le joint, le panneau et le montage comme une combinaison documentée.
Vérifiez séparément l'épaisseur et le serrage
Une fois que l'ouverture passe l'inspection, confirmez que la pile de montage totale est conforme à la plage autorisée du produit commandé. Incluez le panneau, le revêtement et tout accessoire ou joint documenté selon les instructions d'assemblage. Une découpe propre ne compense pas un engagement de filetage insuffisant ou une pile de rondelles non approuvée.
Utilisez guide d'épaisseur du panneau et de la pile de montage pour cette vérification axiale séparée. Gardez son enregistrement d'acceptation distinct de l'inspection du trou. Si un bouton ne se fixe pas, identifiez si l'obstruction provient de la géométrie de l'ouverture, de la position du joint, de l'épaisseur de la pile ou du mauvais composant avant d'appliquer plus de force.
Ensuite, suivez l'instruction approuvée de serrage de l'écrou. La guide de couple de l'écrou de montage aborde le processus d'assemblage. Ne jamais augmenter l'effort de serrage pour aplatir un panneau déformé ou pour faire passer un barillet dans un trou serré. Un assemblage nécessitant une telle force doit retourner à l'inspection avec sa cause enregistrée.
Contrôlez les changements de production et les panneaux de remplacement
Un changement d'outil de coupe, de fournisseur, d'épaisseur de matériau ou de processus de revêtement peut affecter l'ouverture finale même lorsque le dessin nominal reste inchangé. Définissez quels changements nécessitent une nouvelle inspection ou une revue d'assemblage d'échantillon. Maintenez l'acceptation du processus liée au produit fini, plutôt que de supposer qu'une dimension de trou brut précédemment réussie reste suffisante indéfiniment.
Pour les panneaux de remplacement, utilisez la révision approuvée en cours et vérifiez que le bouton de remplacement n'a pas changé. Des têtes similaires peuvent avoir une construction arrière ou des détails de positionnement différents. Comparez l'identité complète des pièces avant de percer ou de limer. Le personnel de maintenance ne doit pas découvrir une incompatibilité seulement après que le panneau original a été retiré et que la production attend.
Envoyez à ONPOW le code complet du bouton, le matériau et la finition du panneau, la révision du dessin et des photographies lors de la demande d'assistance pour l'ajustement. Fournissez les résultats mesurés du trou fini et la pile de montage proposée. Demandez les conditions de découpe et d'assemblage requises plutôt qu'une assurance générique que l'interrupteur est étanche. Une demande claire basée sur un dessin aide à résoudre les questions d'ajustement et d'étanchéité avant que les pièces ne soient endommagées.
Foire aux questions
Le diamètre nominal du trou correct suffit-il ?
Non. L'ouverture finie doit également répondre aux exigences spécifiées en matière de forme, de bords, d'état de surface et d'assemblage. Les bavures, les déformations et les défauts de revêtement peuvent empêcher un ajustement correct, même lorsqu'une mesure du diamètre semble acceptable.
Chaque découpe pour bouton-poussoir doit-elle être chanfreinée ?
Ne le supposez pas. Appliquez uniquement le traitement de bord autorisé par le panneau et les instructions du produit approuvés. Un chanfrein non contrôlé peut modifier l'interface de support ou d'étanchéité et peut nécessiter une révision technique.
L'écrou de fixation peut-il aplatir une bavure saillante ?
Il ne doit pas être utilisé comme outil de réparation. Maintenez le panneau, éliminez le défaut par un procédé approuvé et inspectez-le à nouveau. Le serrage sur un matériau piégé peut masquer une surface de serrage inappropriée.
Un bouton IP67 rend-il une ouverture brute acceptable ?
Non. Une cote de protection du composant ne justifie pas une interface de montage défectueuse. Confirmez le joint spécifié, l'état du panneau, la pile de montage et le processus d'assemblage, puis validez l'installation finie selon les besoins.
Pour approfondir vos connaissances
Leçon de métrologie dimensionnelle universitaire sur les outils de mesure. Complète l'inspection de l'ouverture finie ; ne définit pas les tolérances de découpe ONPOW ni le traitement des bords.
Instruments de mesure linéaire – 2 (Set combiné, Calibres Vernier) — nptelhrd



