

Voorbereiding uitsnijding pushknoppaneel is het inspectie- en afwerkingswerk dat een bepaalde opening gereedmaakt voor de bestelde schakelaar. Een gat kan de juiste nominale diameter hebben, maar toch ongeschikt zijn door bramen, vervorming, coatingfouten of een ongelijkmatig afdichtingsvlak. Gebruik de goedgekeurde producttekening om de opening te definiëren, en inspecteer vervolgens het afgewerkte paneel en beide zijden van de rand vóór montage. Vergroot het gat niet op gevoel, gebruik de bevestigingsmoer om beschadigd metaal plat te drukken, of ga er niet van uit dat de frontbeschermingsclassificatie van een schakelaar compenseert voor slechte vakmanschap van het paneel.
Begin met de vereisten voor het afgewerkte paneel
De fabricage-instructie moet het exacte knop, de relevante tekeningrevision en de toestand waarin afmetingen worden geaccepteerd, aangeven. Een rauwe geperforeerde opening en een gecoate afgewerkte opening zijn niet noodzakelijk dezelfde geometrie. Verf of andere afwerkingsprocessen kunnen de randconditie en de beschikbare opening veranderen, terwijl daaropvolgende schrapen bescherming kunnen verwijderen of een onregelmatig afdichtingsoppervlak kunnen achterlaten.
Een algemene beschrijving zoals een negentien-millimeter knop is geen volledige specificatie van het gat. Sommige producten vereisen een anti-rotatiefunctie, een bepaalde openingvorm of andere tekeningdetails. Bevestig die vereisten in plaats van ervan uit te gaan dat elk ronde kop in een verwisselbaar cirkelvormig gat past. Waar de tekening onvolledig is, verkrijg verduidelijking voordat u het paneel vrijgeeft voor productie.
De paneelmontage voor drukknopgeleiding beslaat bredere installatiekeuzes. Dit artikel richt zich op de kwaliteit van een bepaalde uitsnijding na fabricage. Diameterkeuze, de toegestane dikte-ophoping en montagekoppel blijven aparte beslissingen met hun eigen gedocumenteerde limieten.
Identificeer waar het paneel de montage ontmoet
Bekijk het voorste zitgedeelte, de rand van de opening en het achterste klemgebied. Elk kan de passing of montage beïnvloeden. Een uitsteeksel aan de voorkant kan een gelijke zit voorkomen. Een scherpe of beschadigde rand van de opening kan interfereren met invoer of handling. Een achterbram kan de klemwerking vervormen of een onveilige rand nabij bedrading en onderhoudstoegang creëren.
Voor een afgesloten montage, identificeer de bedoelde afdichtingsinterface op basis van de instructies van de fabrikant. Leid de plaatsing van de pakking niet uitsluitend af van een productfoto. Sommige assemblages bevatten een meegeleverde afdichting in een bepaalde positie; andere hebben verschillende regelingen. Een extra wasknop of geïmproviseerde afdichting kan de klemstapel veranderen en druk uitoefenen waar dat niet de bedoeling was.
De Productpagina van LAS1GQ-11E/L/S biedt een relevant voorbeeld van een metalen knop met schroefdraad. Gebruik de huidige goedgekeurde tekening voor de bestelde configuratie. De productafbeelding bepaalt de zichtbare constructie, terwijl de tekening van het paneel en de montage-instructie bepalen hoe die constructie bedoeld is te passen.
Maak onderscheid tussen bramen verwijderen en dimensionale herwerking
Bramen verwijderen ontdoet de rand van ongewenste uitsteeksels. Het mag niet leiden tot uncontrolled vergroting, verzinking of hervorming van de opening. Te veel materiaal verwijderen kan de ondersteuning verminderen, de zitplaats veranderen of een geometrie creëren die niet meer overeenkomt met de tekening. Een visueel nette afschuining is niet automatisch toegestaan bij een afdichtingsinterface.
Kies een fabricage- en afwerkingsmethode die geschikt is voor het paneelmateriaal, het coatingproces en de gespecificeerde randconditie. Ponsen, boren, laser snijden en bewerken kunnen verschillende defecten achterlaten. Het procesplan moet aangeven wat na de gekozen methode moet worden geïnspecteerd. Kopieer geen afwerkingsinstructie van een ander materiaal zonder de invloed op afmetingen en het uiteindelijke oppervlak te controleren.
Als het gat al te groot, vervormd of op de verkeerde plek is, stop dan voor een goedgekeurde oplossing. Verdere handmatige afwerking kan ontbrekend materiaal niet herstellen. Evenzo, het aandraaien van de knop tegen een defect gat creëert geen acceptabele reparatie. Herwerking moet worden geautoriseerd, gecontroleerd en opnieuw geïnspecteerd; waar een conforme reparatie niet beschikbaar is, vervang dan het paneel in plaats van het defect te verbergen onder een rand.
Inspecteer beide zijden vóór montage
Voer de inspectie uit terwijl het paneel toegankelijk is en voordat bedrading het achtergedeelte moeilijk zichtbaar maakt. Gebruik geschikte verlichting en inspectiemethoden die geen vingers blootstellen aan scherpe randen. Controleer op verhoogde lippen, bevestigde splinters, scherpe uitsteeksels, lokale vervormingen en residu rondom de volledige omtrek. Inspecteer de vereiste positioneringskenmerken zo zorgvuldig als de hoofdopening.
Meet de relevante afgewerkte afmetingen met geschikt gereedschap en een gedefinieerde methode. Noteer de werkelijke resultaten ten opzichte van de tekening in plaats van paspassingen te noteren nadat één monsterknop in het gat is gedrukt. Een krachtig proefinvoeren kan de behuizing krassen, een afdichting verschuiven of een tolerantievraag verbergen. Het zegt ook weinig over of de volgende assemblage in productie zal passen.
Voor algemene gereedschap-veiligheidseisen, raadpleeg de HSE werkgereedschap en machine-richtlijnen. Gereedschapconditie en een geschikte werkwijze maken deel uit van veilige fabricage. Die richtlijnen definiëren geen ONPOW-gat-toleranties of autoriseren een bepaalde afschuining; die vereisten moeten komen van de goedgekeurde technische documenten.
Gebruik een praktische checklist voor het accepteren van uitsnijdingen
De volgende tabel is kwalitatief en moet worden ingevuld met de werkelijke tekening en procescriteria. Het vermijdt opzettelijk universele bramenhoogtes, randstraal of ruwheidslimieten. Die cijfers hangen af van het gespecificeerde ontwerp en mogen niet worden geleend van een niet-gerelateerd onderdeel.
| Inspectiegebied | Wat moet worden vastgesteld | Actie wanneer aan de vereiste niet wordt voldaan |
|---|---|---|
| Afwerking van de opening | Grootte, vorm en vereiste positioneringskenmerken komen overeen met de tekening | Houd het paneel voor goedgekeurde herwerking of vervanging |
| Voorzijde zitvlak | Vlak, schoon oppervlak dat compatibel is met de gespecificeerde afdichting en rand | Los defecten op in vervorming, residu of coating vóór montage |
| Rand van de opening | Geen onacceptabele uitsteeksels of oncontroleerbaar materiaalverwijdering | Pas alleen de goedgekeurde afwerking toe en inspecteer opnieuw |
| Achterste klemgebied | Geschikt ondersteuning zonder opgesloten splinters of verhoogd materiaal | Verwijder defecten onder de procesinstructie en controleer opnieuw |
| Coatingconditie | Afgewerkte randbescherming en afmetingen voldoen aan de paneelspecificatie | Verkrijg een goedgekeurde coatingreparatie of herwerkingsbesluit |
| Netheid | Geen losse geleidend chips of schurende residu achterblijven | Reinig en inspecteer het paneel vóór elektrische montage |
Noteer de inspectiefase en verantwoordelijke persoon zodat het assemblageteam weet of het een afgewerkt geaccepteerd paneel ontvangt of een onderdeel dat wacht op herwerking. Foto's van een defect helpen de communicatie, maar vervangen geen metingen waarbij afmetingen de acceptatie bepalen. Bewaar het goedgekeurde besluit met elk herwerkt paneel.
Bescherm het afdichtingsvlak tijdens het afwerken
Een afdichtingsoppervlak mag niet worden gebruikt als een handig schuurgebied. Volg de gespecificeerde afwerkingsrichting en bescherm aangrenzende gecoate of afgewerkte gebieden. Verwijder vuil zonder chemicaliën te gebruiken die niet zijn goedgekeurd voor de afwerking van het paneel en de afdichtingsmaterialen. Een reiniger die blank metaal aantrekkelijk laat lijken, kan ongeschikt zijn voor een nabijgelegen polymeer of coating.
Laat geen losse chips achter in een bedieningskast. Geleidende puin veroorzaakt problemen die verder gaan dan het uiterlijk van de uitsparing en kan migreren naar klemmen of apparatuur. Voltooi bewerking, afbramen en reinigen voordat gevoelige componenten worden geïnstalleerd, indien het proces dat toelaat. Als herwerking van een gemonteerd paneel onvermijdelijk is, gebruik dan een specifiek goedgekeurde beschermings- en reinigingsprocedure.
De IEC 60529 standaardpagina identificeert het standaardkader voor het beschermingscode. Het certificeert geen volledig paneel dat onder willekeurige omstandigheden is gemonteerd. De afdichtingsgids voor IP65 versus IP67 legt uit waarom de beschermingsclaim van het product en de voltooide installatie samen moeten worden beschouwd. Behandel de afdichting, het paneel en de montagemethode als een gedocumenteerde combinatie.
Controleer dikte en klemmen apart
Zodra de opening door de inspectie is gekomen, bevestig dat de totale montagemontage binnen het toegestane bereik van het bestelde product ligt. Neem het paneel, de coating en eventuele gedocumenteerde accessoires of afdichtingen op zoals de assemblage-instructie vereist. Een schone uitsnede compenseert niet voor onvoldoende draadvergrendeling of een niet-goedgekeurde ringstack.
Gebruik de paneeldikte en montage-stapgids voor deze aparte axiale controle. Houd het acceptatierapport ervan gescheiden van de gatinspectie. Als een knop niet goed zit, identificeer dan of de obstructie afkomstig is van de openinggeometrie, een afdichtingspositie, de dikte van de stapel of het verkeerde onderdeel voordat u meer kracht uitoefent.
Volg vervolgens de goedgekeurde instructie voor het aandraaien van de moer. De montagemoer-koppelgids behandelt het assemblageproces. Verhoog nooit de aandraaimoment om een vervormd paneel vlak te trekken of een barrel door een strakke opening te duwen. Een assemblage die zulke kracht vereist, moet terug naar de inspectie met de oorzaak geregistreerd.
Controleer productie wijzigingen en vervangende panelen
Een verandering in snijgereedschap, leverancier, materiaaldikte of coatingproces kan de uiteindelijke opening beïnvloeden, zelfs wanneer de nominale tekening ongewijzigd blijft. Bepaal welke veranderingen een hernieuwde inspectie of een beoordeling van een monstersamenstelling vereisen. Houd procesacceptatie gekoppeld aan het eindproduct, in plaats van aan te nemen dat een eerder succesvolle ruwe-gatmaat voldoende blijft voor onbepaalde tijd.
Gebruik voor vervangingspanelen de huidige goedgekeurde revisie en verifieer dat de vervangingsknop niet is gewijzigd. Soortgelijke koppen kunnen verschillende achterconstructies of positioneringsdetails hebben. Vergelijk volledige onderdeelidentiteiten voordat u boort of vijlt. Onderhoudspersoneel mag geen mismatch ontdekken pas nadat het originele paneel is verwijderd en de productie wacht.
Stuur ONPOW de volledige knopcode, paneelmateriaal en afwerking, tekeningrevisie en foto's wanneer u om pasvormhulp vraagt. Geef gemeten resultaten van de voltooide opening en de voorgestelde montagemontage. Vraag naar de vereiste uitsnede en assemblagecondities in plaats van een algemene garantie dat de schakelaar waterdicht is. Een duidelijke op tekening gebaseerde aanvraag helpt bij het oplossen van pasvorm- en afdichtingsvragen voordat onderdelen beschadigd raken.
Veelgestelde vragen
Is de juiste nominale gatdiameter voldoende?
Nee. De afgewerkte opening moet ook voldoen aan de gespecificeerde eisen voor vorm, randafwerking, oppervlak en montage. Bramen, vervormingen en coatingdefecten kunnen een correcte passing verhinderen, zelfs wanneer één diametermeting aanvaardbaar lijkt.
Moet elke uitsparing voor een drukknop worden afgeschuind?
Neem dat niet aan. Pas alleen de randbehandeling toe die is toegestaan door het goedgekeurde paneel en de productinstructies. Een oncontroleerbare afschuining kan de ondersteuning of afdichtingsinterface veranderen en kan een technische beoordeling vereisen.
Kan de borgmoer een opstaande braam vlakdrukken?
Het mag niet worden gebruikt als reparatiegereedschap. Houd het paneel vast, verwijder het defect via een goedgekeurd proces en inspecteer het opnieuw. Aandraaien over ingesloten materiaal kan een ongeschikte klemvlak verbergen.
Maakt een IP67-knop een ruwe opening acceptabel?
Nee. Een beschermingclassificatie voor het onderdeel ontslaat niet van een defecte montagestructuur. Bevestig de gespecificeerde afdichting, de toestand van het paneel, de montagemontage en het assemblageproces, en valideer de voltooide installatie zoals vereist.
Meer leren
Universitaire les over dimensionale metrologie voor meetgereedschap. Vult de inspectie van de voltooide opening aan; definieert niet de toleranties voor ONPOW uitsnede of randafwerking.
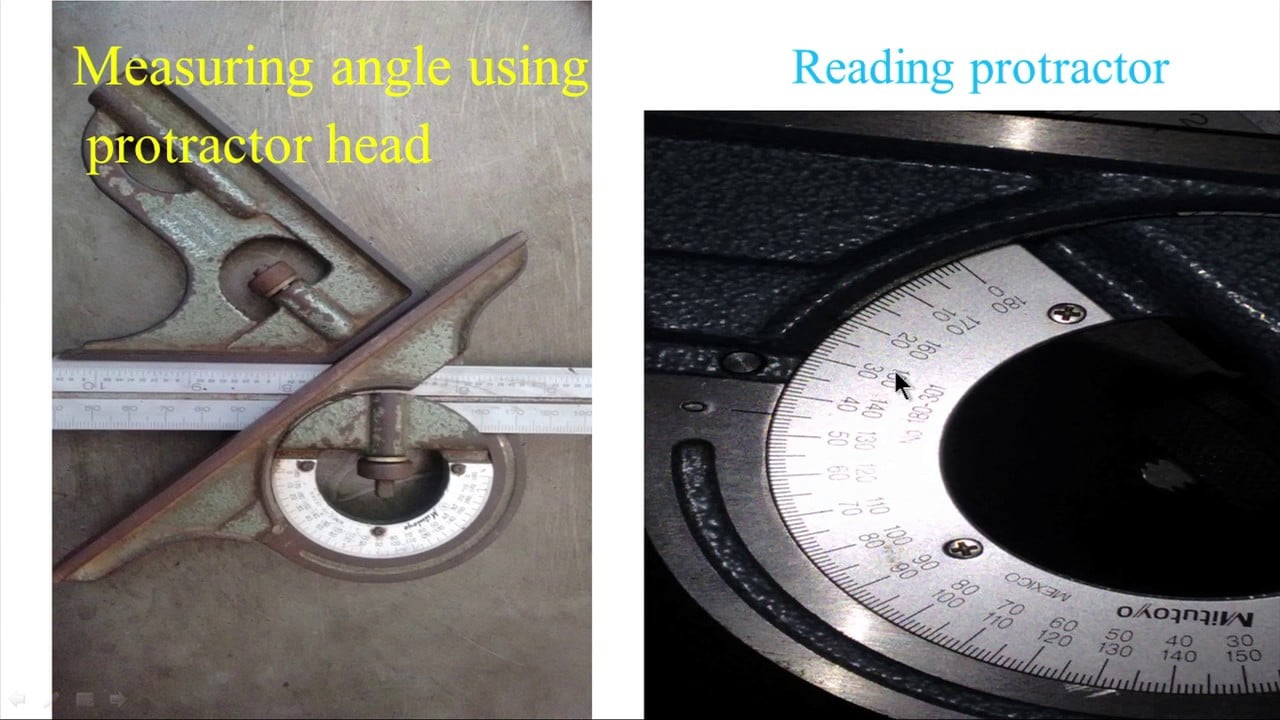
Lineaire meetinstrumenten – 2 (combinatieset, noniusmaat) — nptelhrd



