

Persiapan potongan panel tombol dorong adalah pekerjaan inspeksi dan penyelesaian yang membuat sebuah lubang tertentu siap untuk saklar yang dipesan. Sebuah lubang bisa memiliki diameter nominal yang benar namun tetap tidak cocok karena burrs, distorsi, cacat lapisan atau permukaan segel yang tidak rata. Gunakan gambar produk yang disetujui untuk mendefinisikan lubang, lalu inspeksi panel jadi dan kedua sisi tepi sebelum perakitan. Jangan memperbesar lubang dengan sentuhan, gunakan mur penahan untuk meratakan logam yang rusak, atau anggap bahwa tingkat perlindungan depan saklar mengimbangi kualitas pengerjaan panel yang buruk.
Mulai dengan kebutuhan panel jadi
Instruksi pembuatan harus mengidentifikasi tombol yang tepat, revisi gambar yang berlaku dan kondisi di mana dimensi diterima. Lubang yang dipukul mentah dan lubang jadi yang dilapisi tidak selalu memiliki geometri yang sama. Cat atau proses penyelesaian lain dapat mengubah kondisi tepi dan lubang yang tersedia, sementara penggarukan berikutnya dapat menghilangkan perlindungan atau meninggalkan permukaan segel yang tidak rata.
Deskripsi umum seperti tombol sembilan belas milimeter tidak lengkap sebagai spesifikasi lubang. Beberapa produk memerlukan fitur anti-rotasi, bentuk lubang tertentu atau detail gambar lainnya. Pastikan persyaratan tersebut daripada mengasumsikan bahwa setiap kepala bulat cocok dengan lubang bulat yang dapat dipertukarkan. Jika gambar tidak lengkap, dapatkan klarifikasi sebelum melepaskan panel untuk produksi.
The Panduan tombol dorong yang dipasang di panel mencakup pilihan instalasi yang lebih luas. Artikel ini berfokus pada kualitas potongan tertentu setelah pembuatan. Pemilihan diameter, tumpukan ketebalan yang diizinkan dan torsi pemasangan tetap sebagai keputusan terpisah dengan batasan yang terdokumentasi.
Identifikasi di mana panel bertemu dengan rakitan
Tinjau area dudukan depan, tepi lubang dan area penjepitan belakang. Masing-masing dapat mempengaruhi kecocokan atau perakitan. Proyeksi di bagian depan dapat mencegah penempatan yang rata. Tepi lubang yang tajam atau rusak dapat mengganggu penyisipan atau penanganan. Burr belakang dapat mengubah bentuk penjepitan atau menciptakan tepi yang tidak aman dekat dengan kabel dan akses pemeliharaan.
Untuk rakitan tertutup, identifikasi antarmuka segel yang dimaksud dari petunjuk pabrik. Jangan menyimpulkan penempatan gasket hanya dari foto produk. Beberapa rakitan mengandung segel yang disediakan dalam posisi tertentu; yang lain memiliki pengaturan berbeda. Washer tambahan atau segel improvisasi dapat mengubah tumpukan penjepitan dan mungkin menempatkan tekanan di tempat yang tidak dimaksudkan.
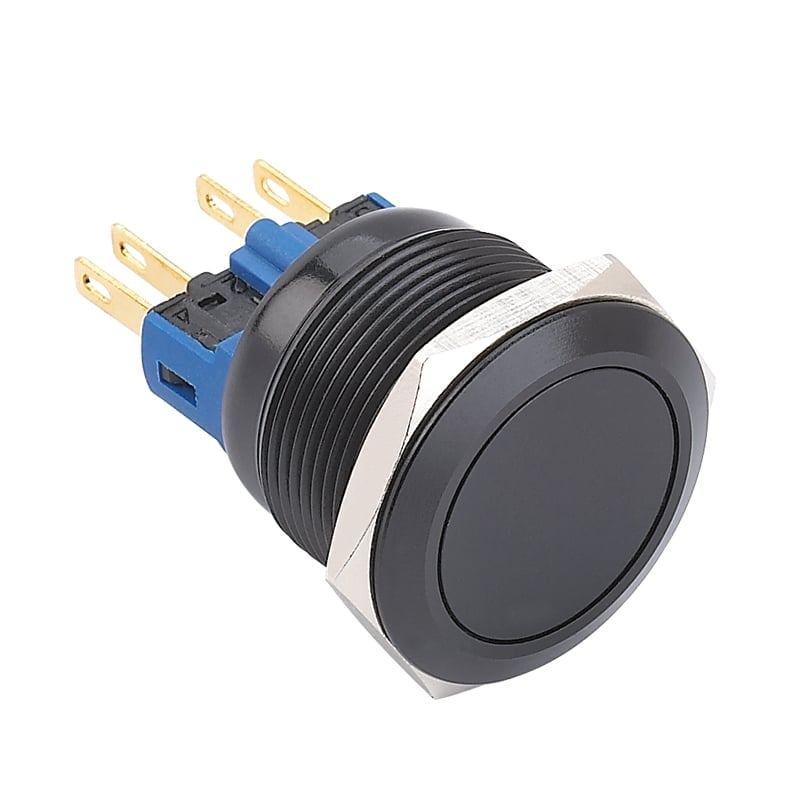
The Halaman produk LAS1GQ-11E/L/S memberikan contoh tombol logam berulir yang relevan. Gunakan gambar yang disetujui saat ini untuk konfigurasi yang dipesan. Gambar produk menetapkan konstruksi yang terlihat, sementara gambar panel dan instruksi perakitan menentukan bagaimana konstruksi tersebut harus dipasang.
Bedakan penghilangan burr dari pengerjaan ulang dimensi
Penghilangan burr menghilangkan proyeksi tepi yang tidak diinginkan. Seharusnya tidak menjadi pembesaran yang tidak terkendali, pengeboran balik atau pembentukan ulang lubang. Menghilangkan terlalu banyak bahan dapat mengurangi dukungan, mengubah area dudukan atau menciptakan geometri yang tidak lagi sesuai gambar. Chamfer yang tampak rapi secara visual tidak otomatis diizinkan di antarmuka segel.
Pilih metode pembuatan dan penyelesaian yang sesuai dengan bahan panel, proses pelapisan dan kondisi tepi yang ditentukan. Pukulan, pengeboran, pemotongan laser dan pemesinan dapat meninggalkan cacat yang berbeda. Rencana proses harus mengidentifikasi apa yang harus diperiksa setelah metode yang dipilih. Jangan menyalin instruksi penyelesaian dari bahan yang berbeda tanpa memeriksa pengaruhnya terhadap dimensi dan permukaan akhir.
Jika lubang sudah terlalu besar, terdistorsi atau berada di posisi yang salah, hentikan untuk disposisi yang disetujui. Penyelesaian manual lebih lanjut tidak dapat mengembalikan bahan yang hilang. Demikian pula, mengencangkan tombol terhadap lubang yang rusak tidak menciptakan perbaikan yang dapat diterima. Perbaikan ulang harus diotorisasi, dikontrol dan diperiksa kembali; jika perbaikan yang sesuai tidak tersedia, ganti panel daripada menyembunyikan cacat di bawah bezel.
Periksa kedua sisi sebelum perakitan
Lakukan inspeksi saat panel dapat diakses dan sebelum pengkabelan membuat bagian belakang sulit dilihat. Gunakan pencahayaan dan metode inspeksi yang sesuai yang tidak mengekspos jari ke tepi tajam. Periksa adanya bibir yang menonjol, serpihan yang menempel, proyeksi tajam, distorsi lokal, dan residu di sekitar seluruh lingkaran. Inspeksi fitur penempatan yang diperlukan dengan hati-hati seperti pada bukaan utama.
Ukur dimensi akhir yang relevan dengan peralatan yang sesuai dan metode yang terdefinisi. Catat hasil aktual terhadap gambar daripada menulis kecocokan setelah menekan satu tombol sampel ke dalam lubang. Percobaan penyisipan yang paksa dapat menggores tabung, menggeser segel, atau menyembunyikan masalah toleransi. Itu juga sedikit memberi tahu apakah perakitan berikutnya dalam produksi akan cocok.
Untuk persyaratan keselamatan alat umum, konsultasikan Panduan peralatan kerja dan mesin HSE. Kondisi alat dan metode kerja yang sesuai adalah bagian dari fabrikasi yang aman. Panduan tersebut tidak mendefinisikan toleransi lubang ONPOW atau mengesahkan chamfer tertentu; persyaratan tersebut harus berasal dari dokumen rekayasa yang disetujui.
Gunakan daftar periksa penerimaan potongan yang praktis
Tabel berikut bersifat kualitatif dan harus dilengkapi dengan gambar dan kriteria proses yang sebenarnya. Secara sengaja menghindari batas tinggi burr, radius tepi, atau batas kekasaran yang bersifat umum. Angka-angka tersebut bergantung pada desain yang ditentukan dan tidak boleh diambil dari komponen yang tidak terkait.
| Area inspeksi | Apa yang harus dipastikan | Tindakan jika persyaratan tidak terpenuhi |
|---|---|---|
| Geometri bukaan yang selesai | Ukuran, bentuk, dan fitur penempatan yang diperlukan sesuai gambar | Pegang panel untuk pengerjaan ulang atau penggantian yang disetujui |
| Area duduk depan | Permukaan datar dan bersih yang kompatibel dengan segel dan bezel yang ditentukan | Atasi distorsi, residu, atau cacat pelapisan sebelum perakitan |
| Tepi bukaan | Tidak ada proyeksi yang tidak dapat diterima atau penghilangan material yang tidak terkendali | Terapkan hanya proses finishing yang disetujui dan inspeksi ulang |
| Area penjepitan belakang | Dukungan yang sesuai tanpa serpihan terjebak atau bahan yang terangkat | Hapus cacat sesuai instruksi proses dan periksa kembali |
| Kondisi pelapisan | Perlindungan tepi selesai dan dimensi memenuhi spesifikasi panel | Dapatkan disposisi perbaikan pelapisan yang disetujui atau pengerjaan ulang |
| Kebersihan | Tidak ada serpihan konduktif yang longgar atau residu abrasif yang tersisa | Bersihkan dan inspeksi panel sebelum perakitan listrik |
Catat tahap inspeksi dan orang yang bertanggung jawab agar tim perakitan tahu apakah menerima panel selesai yang diterima atau bagian yang menunggu pengerjaan ulang. Foto cacat membantu komunikasi, tetapi tidak menggantikan pengukuran di mana dimensi menentukan penerimaan. Simpan disposisi yang disetujui dengan panel yang telah diperbaiki.
Lindungi permukaan segel selama penyelesaian
Permukaan penyegel tidak boleh digunakan sebagai area kerja abrasif yang nyaman. Ikuti arah penyelesaian yang ditentukan dan lindungi area yang dilapisi atau selesai di sekitarnya. Hapus debris tanpa memperkenalkan bahan kimia yang belum disetujui untuk finishing dan bahan segel panel. Pembersih yang membuat logam mentah terlihat menarik mungkin tidak cocok untuk polimer atau pelapis di dekatnya.
Jangan meninggalkan serpihan longgar di dalam kotak kontrol. Debris konduktif menimbulkan masalah di luar penampilan lubang potong dan dapat bermigrasi ke terminal atau peralatan. Selesaikan proses pemesinan, deburring, dan pembersihan sebelum komponen sensitif dipasang kapan pun proses memungkinkan. Jika pengerjaan ulang pada panel yang sudah dirakit tidak dapat dihindari, gunakan prosedur perlindungan dan pembersihan yang secara khusus disetujui.
The Halaman standar IEC 60529 mengidentifikasi standar untuk kerangka kode perlindungan. Ini tidak mengesahkan panel lengkap yang dirakit di bawah kondisi sewenang-wenang. Yang cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits menjelaskan mengapa klaim perlindungan produk dan instalasi jadi harus dipertimbangkan bersama. Perlakukan segel, panel, dan pengaturan pemasangan sebagai kombinasi yang didokumentasikan.
Periksa ketebalan dan penjepitan secara terpisah
Setelah bukaan melewati inspeksi, konfirmasi bahwa tumpukan pemasangan total berada dalam rentang yang diizinkan dari produk yang dipesan. Sertakan panel, pelapis, dan aksesori atau segel yang didokumentasikan sesuai dengan instruksi perakitan. Potongan bersih tidak menggantikan keterlibatan ulir yang tidak memadai atau tumpukan washer yang tidak disetujui.
Gunakan panduan ketebalan panel dan susunan pemasangan untuk pemeriksaan aksial terpisah ini. Jaga catatan penerimaannya terpisah dari inspeksi lubang. Jika tombol tidak duduk, identifikasi apakah hambatan berasal dari geometri bukaan, posisi segel, ketebalan tumpukan, atau komponen yang salah sebelum menerapkan kekuatan lebih.
Kemudian ikuti instruksi pengencangan mur yang disetujui. The panduan torsi mur pemasangan mengatur proses perakitan. Jangan pernah meningkatkan usaha pengencangan untuk menarik panel yang melengkung menjadi datar atau memaksa tabung melalui lubang yang ketat. Perakitan yang membutuhkan kekuatan seperti itu harus kembali ke inspeksi dengan penyebabnya dicatat.
Kontrol perubahan produksi dan panel pengganti
Perubahan alat potong, pemasok, ketebalan bahan, atau proses pelapisan dapat mempengaruhi bukaan akhir meskipun gambar nominal tetap tidak berubah. Tentukan perubahan mana yang memerlukan inspeksi ulang atau tinjauan perakitan sampel. Jaga penerimaan proses terkait dengan produk jadi, daripada menganggap dimensi lubang mentah yang sebelumnya berhasil tetap cukup tanpa batas waktu.
Untuk panel pengganti, gunakan revisi yang disetujui saat ini dan verifikasi bahwa tombol pengganti tidak berubah. Kepala yang serupa mungkin memiliki konstruksi belakang atau detail penempatan yang berbeda. Bandingkan identitas bagian lengkap sebelum pengeboran atau pengamplasan. Staf pemeliharaan seharusnya tidak menemukan ketidaksesuaian hanya setelah panel asli dilepas dan produksi menunggu.
Kirim ONPOW kode tombol lengkap, bahan dan finishing panel, revisi gambar, dan foto saat meminta bantuan kecocokan. Berikan hasil lubang jadi yang terukur dan tumpukan pemasangan yang diusulkan. Minta kondisi potongan dan perakitan yang diperlukan daripada jaminan umum bahwa saklar tahan air. Permintaan berbasis gambar yang jelas membantu menyelesaikan pertanyaan kecocokan dan penyegelan sebelum bagian rusak.
Pertanyaan yang sering diajukan
Apakah diameter lubang nominal yang benar sudah cukup?
Tidak. Bukaan akhir juga harus memenuhi persyaratan bentuk, tepi, permukaan, dan perakitan yang telah ditentukan. Gerinda, perubahan bentuk, dan cacat lapisan pelindung dapat menyebabkan ketidaksesuaian pemasangan, meskipun satu hasil pengukuran diameter tampak memenuhi standar.
Apakah semua lubang untuk tombol tekan harus diberi chamfer?
Jangan berasumsi begitu. Terapkan hanya perlakuan tepi yang diizinkan oleh panel dan instruksi produk yang disetujui. Chamfer yang tidak terkendali dapat mengubah antarmuka dukungan atau penyegelan dan mungkin memerlukan tinjauan rekayasa.
Dapatkah mur penahan meratakan tonjolan geram yang terangkat?
Ini tidak boleh digunakan sebagai alat perbaikan. Pegang panel, hapus cacat melalui proses yang disetujui dan periksa kembali. Mengencangkan di atas bahan yang terjebak dapat menyembunyikan permukaan penjepit yang tidak sesuai.
Apakah tombol IP67 membuat lubang kasar menjadi dapat diterima?
Tidak. Tingkat perlindungan komponen tidak membenarkan adanya cacat pada antarmuka pemasangan. Pastikan jenis segel yang ditentukan, kondisi panel, susunan komponen pemasangan, dan proses perakitan, kemudian lakukan validasi pada instalasi akhir sesuai persyaratan.
Pembelajaran lebih lanjut
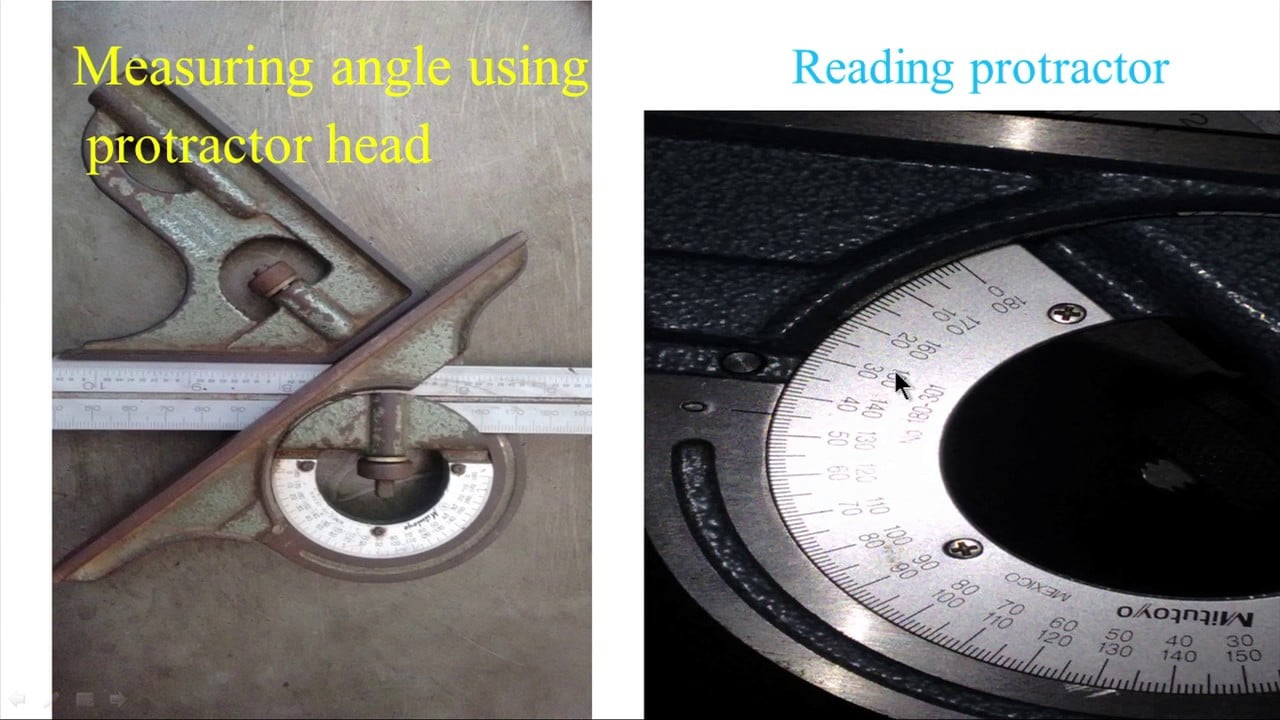
Pelajaran metrologi dimensi universitas tentang alat pengukur. Melengkapi inspeksi bukaan jadi; tidak mendefinisikan toleransi potongan ONPOW atau perlakuan tepi.
Linear measuring instruments – 2 (Combination set, Vernier calipers) — nptelhrd



