

La preparazione del taglio del pannello pulsante è il lavoro di ispezione e finitura che rende una apertura specificata pronta per l'interruttore ordinato. Un foro può avere il diametro nominale corretto ma essere comunque inadatto a causa di bave, deformazioni, difetti nel rivestimento o una faccia di tenuta irregolare. Usa il disegno del prodotto approvato per definire l'apertura, quindi ispeziona il pannello finito e entrambe le facce del bordo prima dell'assemblaggio. Non ingrandire il foro a tatto, usa il dado di fissaggio per appiattire il metallo danneggiato, o presumere che il grado di protezione frontale dell'interruttore compensi una scarsa lavorazione del pannello.
Inizia con il requisito del pannello finito
L'istruzione di fabbricazione dovrebbe identificare esattamente il pulsante, la revisione del disegno applicabile e la condizione in cui le dimensioni sono accettate. Un foro punzonato grezzo e un'apertura finita rivestita non sono necessariamente la stessa geometria. La vernice o altri processi di finitura possono modificare la condizione del bordo e l'apertura disponibile, mentre successivi raschiamenti possono rimuovere la protezione o lasciare una superficie di tenuta irregolare.
Una descrizione generale come un pulsante da diciannove millimetri non è una specifica completa del foro. Alcuni prodotti richiedono una funzione antirotazione, una forma di apertura particolare o altri dettagli del disegno. Conferma tali requisiti invece di presumere che ogni testa di forma rotonda si adatti a un foro circolare intercambiabile. Quando il disegno è incompleto, ottieni chiarimenti prima di rilasciare il pannello per la produzione.
Il guida per i pulsanti a pannello copre scelte di installazione più ampie. Questo articolo si concentra sulla qualità di un taglio specificato dopo la fabbricazione. La selezione del diametro, lo spessore consentito e la coppia di montaggio rimangono decisioni separate con i propri limiti documentati.
Identifica dove il pannello incontra l'assemblaggio
Esamina l'area di seduta frontale, il bordo dell'apertura e l'area di serraggio posteriore. Ognuno può influenzare la vestibilità o l'assemblaggio. Una sporgenza sulla parte frontale può impedire un sedimento uniforme. Un bordo di apertura affilato o danneggiato può interferire con l'inserimento o la manipolazione. Una bava posteriore può deformare il serraggio o creare un bordo non sicuro vicino ai cablaggi e all'accesso per la manutenzione.
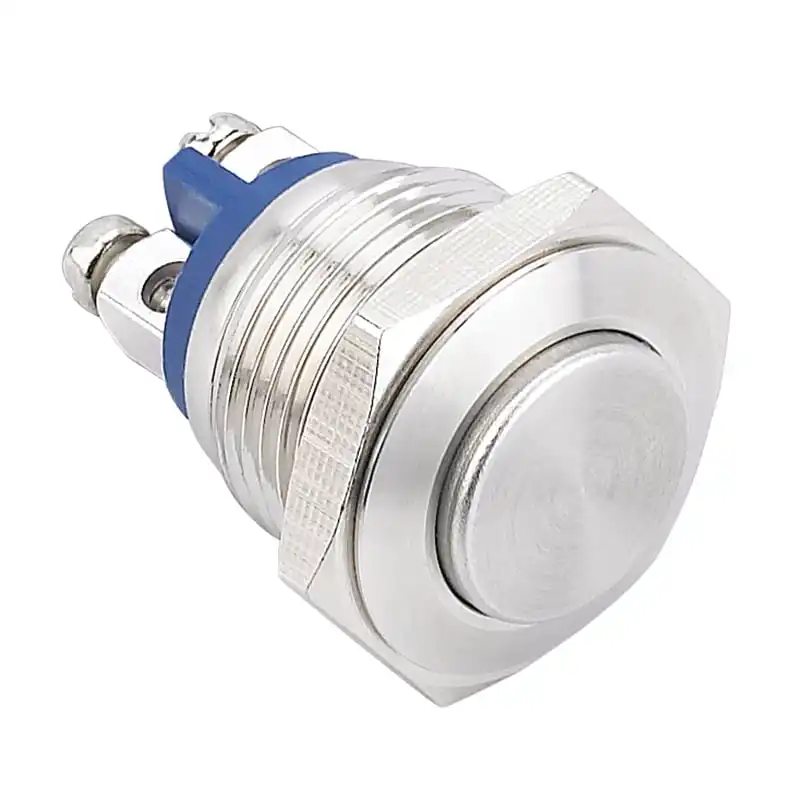
Per un assemblaggio sigillato, identifica l'interfaccia di tenuta prevista dalle istruzioni del produttore. Non dedurre la posizione della guarnizione solo da una fotografia del prodotto. Alcuni assemblaggi contengono una guarnizione fornita in una posizione definita; altri hanno disposizioni diverse. Una rondella extra o una guarnizione improvvisata può modificare la pila di serraggio e può esercitare pressione dove non era prevista.
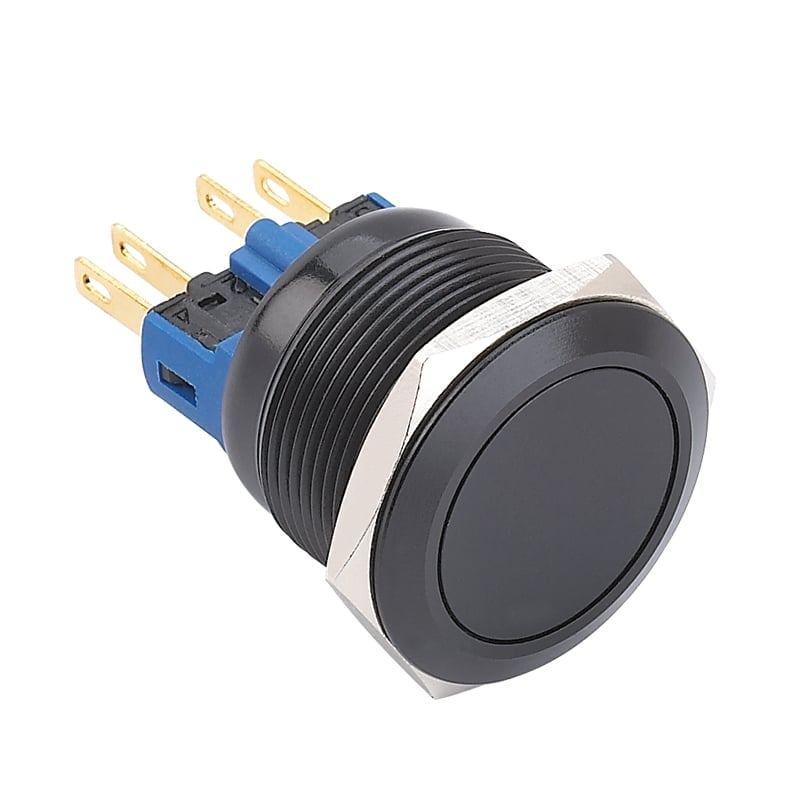
Il Pagina del prodotto LAS1GQ-11E/L/S fornisce un esempio pertinente di pulsante in metallo filettato. Usa il suo disegno approvato attuale per la configurazione ordinata. L'immagine del prodotto stabilisce la costruzione visibile, mentre il disegno del pannello e le istruzioni di assemblaggio stabiliscono come quella costruzione deve adattarsi.
Distinguere la rimozione delle bave dalla rifinitura dimensionale
La sbavatura rimuove le proiezioni indesiderate dal bordo. Non dovrebbe diventare un ingrandimento incontrollato, un controforatura o una riforma dell'apertura. Rimuovere troppo materiale può ridurre il supporto, modificare l'area di seduta o creare una geometria che non corrisponde più al disegno. Un angolo smussato visivamente ordinato non è automaticamente consentito in un'interfaccia di tenuta.
Scegli un metodo di fabbricazione e finitura appropriato al materiale del pannello, al processo di rivestimento e alla condizione di bordo specificata. Punzonatura, foratura, taglio laser e lavorazione possono lasciare difetti diversi. Il piano di processo dovrebbe identificare cosa deve essere ispezionato dopo il metodo scelto. Non copiare un'istruzione di finitura da un materiale diverso senza verificare il suo effetto sulle dimensioni e sulla superficie finale.
Se il foro è già sovradimensionato, deformato o in posizione errata, interrompi con una disposizione approvata. La finitura manuale ulteriore non può ripristinare materiale mancante. Allo stesso modo, stringere il pulsante contro un'apertura difettosa non crea una riparazione accettabile. La rifinitura deve essere autorizzata, controllata e riesaminata; dove una riparazione conforme non è disponibile, sostituisci il pannello piuttosto che nascondere il difetto sotto un anello di copertura.
Ispeziona entrambe le facce prima dell'assemblaggio
Eseguire l'ispezione mentre il pannello è accessibile e prima che il cablaggio renda difficile vedere la parte posteriore. Utilizzare un'illuminazione adeguata e metodi di ispezione che non espongano le dita a bordi taglienti. Controllare la presenza di labbra rialzate, schegge attaccate, proiezioni taglienti, distorsioni locali e residui lungo tutta la circonferenza. Ispezionare attentamente le caratteristiche di posizionamento richieste come per l'apertura principale.
Misurare le dimensioni finite rilevanti con attrezzature adeguate e un metodo definito. Registrare i risultati effettivi rispetto al disegno piuttosto che scrivere tolleranze dopo aver inserito un campione nel foro. Un tentativo di inserimento forzato può graffiare il barilotto, spostare una guarnizione o nascondere un problema di tolleranza. Dice anche poco sulla compatibilità della prossima assemblaggio in produzione.
Per i requisiti generali di sicurezza degli strumenti, consultare la guida HSE sugli attrezzature di lavoro e macchinari. La condizione dello strumento e un metodo di lavoro appropriato sono parte della fabbricazione sicura. Quella guida non definisce le tolleranze dei fori ONPOW né autorizza un particolare smusso; tali requisiti devono provenire dai documenti di ingegneria approvati.
Utilizza una lista di controllo pratica per l'accettazione del taglio
La tabella seguente è qualitativa e deve essere completata con il disegno effettivo e i criteri di processo. Evita deliberatamente altezze di bave universali, raggi di bordo o limiti di rugosità. Questi numeri dipendono dal progetto specificato e non devono essere presi in prestito da un componente non correlato.
| Area di ispezione | Cosa stabilire | Azione quando il requisito non è soddisfatto |
|---|---|---|
| Geometria dell'apertura finita | Dimensioni, forma e caratteristiche di posizionamento richieste corrispondono al disegno | Bloccare il pannello per la rifinitura o la sostituzione approvata |
| Area di seduta frontale | Superficie piatta, pulita e compatibile con la guarnizione e il vetro di rivestimento specificati | Risolvere distorsioni, residui o difetti di rivestimento prima dell'assemblaggio |
| Bordo dell'apertura | Nessuna proiezione inaccettabile o rimozione di materiale incontrollata | Applicare solo il processo di finitura approvato e ispezionare nuovamente |
| Area di bloccaggio posteriore | Supporto adeguato senza schegge intrappolate o materiale rialzato | Rimuovere i difetti secondo l'istruzione di processo e ricontrollare |
| Condizione della verniciatura | Protezione dei bordi finita e dimensioni conformi alle specifiche del pannello | Ottenere una disposizione approvata di riparazione o rifacimento della verniciatura |
| Pulizia | Nessun frammento conduttivo sciolto o residuo abrasivo rimasto | Pulire e ispezionare il pannello prima dell'assemblaggio elettrico |
Registrare la fase di ispezione e la persona responsabile in modo che il team di assemblaggio sappia se sta ricevendo un pannello finito e accettato o una parte in attesa di rifacimento. Le fotografie di un difetto aiutano la comunicazione, ma non sostituiscono le misurazioni dove le dimensioni determinano l'accettazione. Conservare la disposizione approvata con qualsiasi pannello rifatto.
Proteggi la faccia di tenuta durante la finitura
Una superficie di tenuta non dovrebbe essere usata come area di lavoro abrasiva comoda. Seguire la direzione di finitura specificata e proteggere le aree verniciate o finite adiacenti. Rimuovere i detriti senza introdurre sostanze chimiche non approvate per la finitura del pannello e i materiali di sigillatura. Un detergente che rende attraente il metallo nudo potrebbe essere inadatto per un polimero o una vernice vicini.
Non lasciare frammenti sciolti all’interno di un contenitore di controllo. I detriti conduttivi creano problemi oltre l’aspetto del taglio e possono migrare nei terminali o nelle apparecchiature. Completare la lavorazione, la sbavatura e la pulizia prima di installare componenti sensibili, ogni volta che il processo lo consente. Se il rifacimento di un pannello assemblato è inevitabile, utilizzare una procedura di protezione e pulizia specificamente approvata.
Il Pagina dello standard IEC 60529 identifica lo standard per il quadro di codifica di protezione. Non certifica un pannello completo assemblato in condizioni arbitrarie. Il Guida alla sigillatura IP65 versus IP67 spiega perché la richiesta di protezione del prodotto e l'installazione finita devono essere considerate insieme. Tratta la guarnizione, il pannello e la disposizione di montaggio come una combinazione documentata.
Controlla spessore e serraggio separatamente
Una volta che l'apertura supera l'ispezione, confermare che l'intero insieme di montaggio rientri nell'intervallo consentito dal prodotto ordinato. Includere il pannello, il rivestimento e qualsiasi accessorio o guarnizione documentata come richiesto dalle istruzioni di assemblaggio. Un taglio pulito non compensa un'adeguata presa del filetto o una pila di rondelle non approvata.
Utilizzare il guida allo spessore del pannello e alla pila di montaggio per questo controllo assiale separato. Mantenere il suo record di accettazione distinto dall'ispezione del foro. Se un pulsante non si inserisce, identificare se l'ostacolo deriva dalla geometria dell'apertura, dalla posizione della guarnizione, dallo spessore della pila o dal componente sbagliato prima di applicare più forza.
Quindi seguire le istruzioni approvate per il serraggio del dado. Il guida al torque del dado di montaggio affronta il processo di assemblaggio. Mai aumentare la forza di serraggio per appiattire un pannello deformato o forzare un barile attraverso un foro stretto. Un assemblaggio che richiede tale forza dovrebbe tornare all'ispezione con la causa registrata.
Controlla le modifiche di produzione e i pannelli di ricambio
Un cambiamento nello strumento di taglio, fornitore, spessore del materiale o processo di rivestimento può influenzare l'apertura finale anche quando il disegno nominale rimane invariato. Definire quali cambiamenti richiedono una nuova ispezione o una revisione dell'assemblaggio campione. Mantenere l'accettazione del processo collegata al prodotto finito, piuttosto che presumere che una dimensione del foro grezzo precedentemente riuscita rimanga sufficiente indefinitamente.
Per i pannelli di ricambio, utilizzare la revisione approvata corrente e verificare che il pulsante di ricambio non sia cambiato. Teste simili possono avere costruzioni posteriori o dettagli di posizionamento diversi. Confrontare le identità complete dei pezzi prima di forare o limare. Il personale di manutenzione non dovrebbe scoprire una discrepanza solo dopo che il pannello originale è stato rimosso e la produzione è in attesa.
Inviare a ONPOW il codice completo del pulsante, il materiale e la finitura del pannello, la revisione del disegno e le fotografie quando si richiede assistenza per l'adattamento. Fornire risultati di fori finiti misurati e l'insieme di montaggio proposto. Chiedere le condizioni di taglio e assemblaggio richieste piuttosto che una garanzia generica che l'interruttore sia impermeabile. Una richiesta chiara basata sul disegno aiuta a risolvere questioni di adattamento e sigillatura prima che i pezzi vengano danneggiati.
Domande frequenti
La dimensione nominale corretta del foro è sufficiente?
No. L'apertura finita deve inoltre soddisfare i requisiti specificati relativi a forma, bordi, superficie e assemblaggio. Bave, deformazioni e difetti del rivestimento possono impedire un corretto accoppiamento, anche quando una misurazione del diametro sembra essere accettabile.
È necessario smussare tutti i ritagli per i pulsanti?
Non presumere di sì. Applica solo il trattamento dei bordi consentito dal pannello approvato e dalle istruzioni del prodotto. Un angolo smussato non controllato può modificare l'interfaccia di supporto o sigillatura e potrebbe richiedere una revisione ingegneristica.
Il dado di fissaggio può appiattire una bava sporgente?
Non dovrebbe essere usata come strumento di riparazione. Tenere il pannello, rimuovere il difetto tramite un processo approvato e ispezionarlo di nuovo. Il serraggio su materiale intrappolato può nascondere una superficie di bloccaggio inadatta.
Un pulsante IP67 rende accettabile un'apertura grossolana?
No. La classificazione di protezione del componente non scusa un'interfaccia di montaggio difettosa. Confermare la guarnizione specificata, lo stato del pannello, l'insieme di montaggio e il processo di assemblaggio, quindi convalidare l'installazione finita come richiesto.
Approfondimenti
Lezione di metrologia dimensionale universitaria sugli strumenti di misurazione. Complementa l'ispezione dell'apertura finita; non definisce le tolleranze di taglio ONPOW o il trattamento dei bordi.
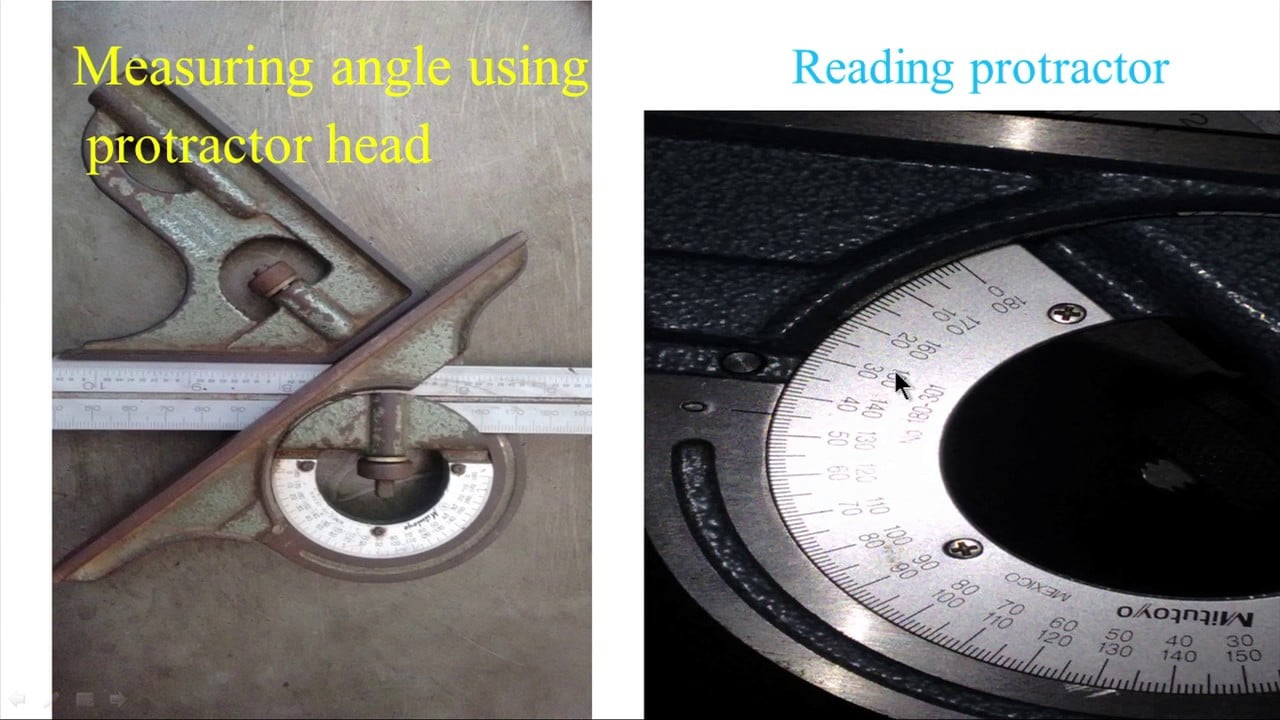
Strumenti di misurazione lineare – 2 (Set combinato, calibro Vernier) — nptelhrd



