

Die Vorbereitung des Ausschnitts für das Push-Button-Panel ist die Inspektions- und Fertigungsarbeit, die eine vorgegebene Öffnung für den bestellten Schalter bereitstellt. Ein Loch kann den korrekten Nenn-Durchmesser haben, dennoch ungeeignet sein aufgrund von Graten, Verformungen, Beschichtungsfehlern oder einer ungleichmäßigen Abdichtfläche. Verwenden Sie die genehmigte Produktzeichnung, um die Öffnung zu definieren, und inspizieren Sie dann die fertige Platte sowie beide Seiten des Randes vor der Montage. Vergrößern Sie das Loch nicht durch Tasten, verwenden Sie die Befestigungsmutter, um beschädigtes Metall zu glätten, oder gehen Sie nicht davon aus, dass die Schutzklasse des Schalters die schlechte Verarbeitung der Platte ausgleicht.
Beginnen Sie mit der Anforderung an die Fertigplatte
Die Fertigungsanweisung sollte den genauen Schalter, die gültige Zeichnungsrevision und die Bedingungen, unter denen Maße akzeptiert werden, angeben. Ein rohes gestanztes Loch und eine beschichtete fertige Öffnung sind nicht zwangsläufig geometrisch identisch. Lackierungen oder andere Oberflächenbehandlungen können die Randbeschaffenheit und die verfügbare Öffnung verändern, während nachfolgendes Schaben den Schutz entfernen oder eine unregelmäßige Abdichtfläche hinterlassen kann.
Eine allgemeine Beschreibung wie ein neunzehn Millimeter großer Knopf ist keine vollständige Lochspezifikation. Einige Produkte erfordern eine Anti-Dreh-Mechanik, eine bestimmte Öffnungsform oder andere Zeichnungsdetails. Bestätigen Sie diese Anforderungen, anstatt anzunehmen, dass jeder runde Kopf in ein austauschbares kreisförmiges Loch passt. Wenn die Zeichnung unvollständig ist, holen Sie eine Klärung ein, bevor Sie die Platte für die Produktion freigeben.
Die Panelmontierter Druckknopf-Leitring Deckt breitere Installationsmöglichkeiten ab. Dieser Artikel konzentriert sich auf die Qualität eines bestimmten Ausschnitts nach der Fertigung. Durchmesserwahl, die zulässige Dickenstapelung und Befestigungskraft bleiben separate Entscheidungen mit eigenen dokumentierten Grenzen.
Identifizieren Sie, wo die Platte auf die Baugruppe trifft
Überprüfen Sie den vorderen Sitzbereich, den Rand des Ausschnitts und den hinteren Klemmbereich. Jeder kann die Passform oder Montage beeinflussen. Ein Vorsprung an der Vorderseite kann eine gleichmäßige Sitzfläche verhindern. Ein scharfer oder beschädigter Rand des Ausschnitts kann das Einsetzen oder Handling beeinträchtigen. Ein hinterer Grat kann die Klemmung verzerren oder eine unsichere Kante in der Nähe von Verkabelung und Wartungszugang schaffen.
Für eine versiegelte Baugruppe identifizieren Sie die beabsichtigte Dichtungsstelle anhand der Herstelleranweisungen. Schließen Sie die Gummidichtung nicht nur aus einem Produktfoto auf die Platzierung. Einige Baugruppen enthalten eine mitgelieferte Dichtung in einer definierten Position; andere haben unterschiedliche Anordnungen. Eine zusätzliche Unterlegscheibe oder eine improvisierte Dichtung kann die Klemmstapelung verändern und Druck an Stellen ausüben, die nicht vorgesehen sind.
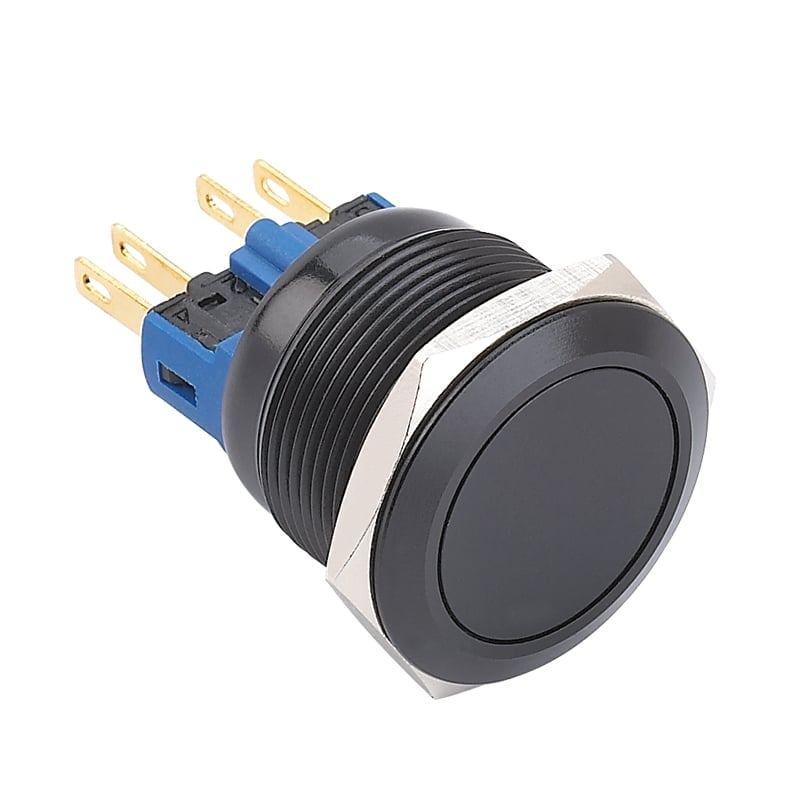
Die Produktseite für LAS1GQ-11E/L/S Bietet ein relevantes Beispiel für ein metallisches Knopfgewinde. Verwenden Sie die aktuell genehmigte Zeichnung für die bestellte Konfiguration. Das Produktbild zeigt die sichtbare Konstruktion, während die Panelzeichnung und die Montageanleitung zeigen, wie diese Konstruktion passen soll.
Unterscheiden Sie zwischen Gratentfernung und dimensionaler Nachbearbeitung
Entgraten entfernt unerwünschte Kantenprotrusionen. Es sollte nicht zu einer unkontrollierten Vergrößerung, Senkung oder Umformung des Ausschnitts führen. Das Entfernen von zu viel Material kann die Unterstützung verringern, die Sitzfläche verändern oder eine Geometrie erzeugen, die nicht mehr mit der Zeichnung übereinstimmt. Ein optisch sauberer Fasenwinkel ist nicht automatisch bei einer Dichtungsstelle erlaubt.
Wählen Sie eine Fertigungs- und Oberflächenbehandlungsmethode, die zum Material der Platte, dem Beschichtungsprozess und der angegebenen Randbeschaffenheit passt. Stanzen, Bohren, Laserschneiden und Bearbeiten können unterschiedliche Fehler hinterlassen. Der Prozessplan sollte festlegen, was nach der gewählten Methode inspiziert werden muss. Kopieren Sie keine Oberflächenbehandlungsanweisung eines anderen Materials, ohne deren Auswirkungen auf Maße und Oberflächenbeschaffenheit zu prüfen.
Wenn das Loch bereits zu groß, verzerrt oder an der falschen Stelle ist, stoppen Sie mit einer genehmigten Entscheidung. Weitere manuelle Nachbearbeitungen können fehlendes Material nicht wiederherstellen. Ebenso schafft das Festziehen des Schalters gegen eine fehlerhafte Öffnung keine akzeptable Reparatur. Nacharbeiten müssen genehmigt, kontrolliert und erneut inspiziert werden; wenn eine konforme Reparatur nicht möglich ist, ersetzen Sie die Platte anstatt den Fehler unter einer Blende zu verbergen.
Inspektion beider Seiten vor der Montage
Führen Sie die Inspektion durch, während das Panel zugänglich ist und bevor die Verkabelung den Rücken schwer sichtbar macht. Verwenden Sie geeignete Beleuchtungs- und Inspektionsmethoden, die keine Finger scharfen Kanten aussetzen. Überprüfen Sie auf erhabene Lippen, angehängte Späne, scharfe Vorsprünge, lokale Verzerrungen und Rückstände um den gesamten Umfang. Inspizieren Sie die erforderlichen Positionierungsmerkmale ebenso sorgfältig wie die Hauptöffnung.
Messen Sie die relevanten fertigen Abmessungen mit geeignetem Gerät und einer definierten Methode. Dokumentieren Sie die tatsächlichen Ergebnisse im Vergleich zur Zeichnung, anstatt Passungen nach dem Einpressen eines Musters in das Loch zu notieren. Ein kraftvoller Probeversuch kann den Barrel zerkratzen, eine Dichtung verschieben oder ein Toleranzproblem verbergen. Es sagt auch wenig darüber aus, ob die nächste Montage in der Produktion passt.
Für allgemeine Sicherheitsanforderungen an Werkzeuge konsultieren Sie die HSE-Arbeitsgeräte- und Maschinenrichtlinien. Der Zustand des Werkzeugs und eine geeignete Arbeitsmethode sind Teil der sicheren Fertigung. Diese Richtlinie definiert keine ONPOW-Lochtoleranzen oder autorisiert einen bestimmten Fasenwinkel; diese Anforderungen müssen aus den genehmigten technischen Dokumenten stammen.
Verwenden Sie eine praktische Checkliste für die Akzeptanz des Ausschnitts
Die folgende Tabelle ist qualitativ und muss mit den tatsächlichen Zeichnungs- und Prozesskriterien ergänzt werden. Sie vermeidet absichtlich universelle Grat-Höhen, Kantenradius oder Rauheitsgrenzen. Diese Werte hängen vom spezifizierten Design ab und dürfen nicht von einer unrelated Komponente übernommen werden.
| Inspektionsbereich | Was zu bestimmen ist | Maßnahmen, wenn die Anforderung nicht erfüllt ist |
|---|---|---|
| Fertige Öffnungsgeometrie | Größe, Form und erforderliche Positionierungsmerkmale entsprechen der Zeichnung | Halten Sie das Panel für genehmigte Nacharbeit oder Austausch bereit |
| Vorderer Sitzbereich | Flache, saubere Oberfläche, die mit dem angegebenen Dichtmittel und Rahmen kompatibel ist | Beheben Sie Verzerrungen, Rückstände oder Beschichtungsfehler vor der Montage |
| Öffnungskante | Keine unzulässigen Vorsprünge oder unkontrollierte Materialentfernung | Nur den genehmigten Endbearbeitungsprozess anwenden und erneut inspizieren |
| Hinterer Klemmbereich | Geeignete Unterstützung ohne eingeschlossene Späne oder erhabenes Material | Defekte gemäß der Prozessanweisung entfernen und erneut überprüfen |
| Beschichtungszustand | Fertige Kantenschutz- und Abmessungen entsprechen den Plattenspezifikationen | Eine genehmigte Beschichtungsreparatur oder Nacharbeitungsdisposition einholen |
| Sauberkeit | Keine losen leitfähigen Chips oder Schleifreste verbleiben | Vor der elektrischen Montage die Platte reinigen und inspizieren |
Den Inspektionsstand und die verantwortliche Person dokumentieren, damit das Montageteam weiß, ob es eine fertig akzeptierte Platte oder ein Teil zur Nacharbeit erhält. Fotos eines Defekts erleichtern die Kommunikation, ersetzen jedoch keine Messungen, bei denen die Abmessungen die Akzeptanz bestimmen. Bewahren Sie die genehmigte Disposition mit jeder nachgearbeiteten Platte auf.
Schützen Sie die Abdichtfläche während der Fertigstellung
Eine Dichtfläche sollte nicht als praktischer Schleifbereich verwendet werden. Folgen Sie der angegebenen Endbearbeitungsrichtung und schützen Sie angrenzende beschichtete oder fertiggestellte Bereiche. Entfernen Sie Schmutz ohne Chemikalien zu verwenden, die für die Plattenoberfläche und Dichtstoffe nicht zugelassen sind. Ein Reiniger, der blankes Metall attraktiv erscheinen lässt, ist möglicherweise ungeeignet für ein benachbartes Polymer oder eine Beschichtung.
Lassen Sie keine losen Chips im Steuergehäuse zurück. Leitfähiger Schmutz verursacht Probleme über das Erscheinungsbild des Ausschnitts hinaus und kann in Terminals oder Geräte wandern. Führen Sie die vollständige Bearbeitung, Entgratung und Reinigung durch, bevor empfindliche Komponenten installiert werden, wann immer der Prozess dies zulässt. Wenn eine Nacharbeit an einer montierten Platte unvermeidlich ist, verwenden Sie eine speziell genehmigte Schutz- und Reinigungsverfahren.
Die IEC 60529 Standardseite identifiziert den Standard für den Schutzcode-Rahmen. Es zertifiziert kein vollständiges montiertes Gehäuse unter beliebigen Bedingungen. Die IP65 versus IP67 Abdichtungsleitfaden Erklärt, warum der Schutzanspruch des Produkts und die fertige Installation zusammen betrachtet werden müssen. Behandeln Sie die Dichtung, das Panel und die Befestigungsanordnung als eine dokumentierte Kombination.
Überprüfen Sie Dicke und Klemmung separat
Sobald die Öffnung die Inspektion besteht, bestätigen Sie, dass der gesamte Montagesatz innerhalb des zulässigen Bereichs des bestellten Produkts liegt. Einschließlich des Panels, der Beschichtung und aller dokumentierten Zubehörteile oder Dichtungen, wie es die Montageanleitung verlangt. Ein sauber ausgeschnittener Ausschnitt kompensiert keine unzureichende Gewindebindung oder einen nicht genehmigten Unterlegscheibenstapel.
Verwenden Sie die Anleitung für Paneldicke und Montageaufbau für diese separate axiale Prüfung. Halten Sie deren Akzeptanzaufzeichnung getrennt von der Lochinspektion. Wenn ein Knopf nicht sitzt, identifizieren Sie, ob die Blockierung durch Geometrie des Ausschnitts, eine Dichtungsposition, die Stapelstärke oder das falsche Bauteil verursacht wird, bevor Sie mehr Kraft anwenden.
Folgen Sie dann der genehmigten Mutteranzugsanweisung. Das Montagemutter-Drehmoment-Leitfaden bezieht sich auf den Montageprozess. Erhöhen Sie niemals die Anzugsenergie, um ein verzogenes Panel flach zu ziehen oder eine Barrel durch ein enges Loch zu zwingen. Eine Montage, die solche Kraft erfordert, sollte mit ihrer Ursache erneut inspiziert werden und diese dokumentiert sein.
Kontrollieren Sie Produktionsänderungen und Ersatzplatten
Eine Änderung des Schneidwerkzeugs, Lieferanten, Materialdicke oder Beschichtungsprozesses kann die endgültige Öffnung beeinflussen, auch wenn die nominale Zeichnung unverändert bleibt. Definieren Sie, welche Änderungen eine erneute Inspektion oder eine Musterbaugruppenüberprüfung erfordern. Halten Sie die Prozessakzeptanz an das Fertigprodukt gebunden, anstatt anzunehmen, dass eine zuvor erfolgreiche Rohlochdimensionierung unbegrenzt ausreicht.
Für Ersatzpaneele verwenden Sie die aktuelle genehmigte Revision und überprüfen Sie, ob der Ersatzknopf sich nicht geändert hat. Ähnliche Köpfe können unterschiedliche Hinterkonstruktionen oder Positionierungsdetails haben. Vergleichen Sie vollständige Teileidentitäten, bevor Sie bohren oder feilen. Wartungspersonal sollte keine Diskrepanz erst nach dem Entfernen des Originalpanels feststellen, während die Produktion wartet.
Senden Sie ONPOW den vollständigen Knopfcode, das Panelmaterial und die Oberflächenbehandlung, die Zeichnungsrevision und Fotos, wenn Sie um Passformhilfe bitten. Geben Sie die gemessenen Ergebnisse des fertigen Lochs und den vorgeschlagenen Montagesatz an. Fragen Sie nach den erforderlichen Ausschnitten und Montagebedingungen, anstatt eine allgemeine Zusicherung zu erhalten, dass der Schalter wasserdicht ist. Eine klare, zeichnungsbasierte Anfrage hilft, Passform- und Dichtungsfragen zu klären, bevor Teile beschädigt werden.
Allgemeine Fragen
Ist der richtige nominale Lochdurchmesser ausreichend?
Nein. Die fertige Öffnung muss außerdem die vorgegebenen Anforderungen an Form, Kanten, Oberfläche und Montage erfüllen. Grate, Verformungen und Beschichtungsfehler können eine ordnungsgemäße Passung verhindern, selbst wenn ein einzelner Durchmesser-Messwert akzeptabel erscheint.
Sollte jede Aussparung für Drucktaster abgeschrägt werden?
Dazu sollte man nicht ausgehen. Wenden Sie nur die vom genehmigten Panel und den Produktanweisungen erlaubte Kantenbearbeitung an. Ein unkontrollierter Fasen kann die Unterstützung oder Dichtungsfläche verändern und eine technische Überprüfung erfordern.
Kann die Haltenuss die erhabene Grate flach drücken?
Es sollte nicht als Reparaturwerkzeug verwendet werden. Halten Sie das Paneel, entfernen Sie den Defekt durch einen genehmigten Prozess und überprüfen Sie es erneut. Das Nachziehen über eingeklemmtes Material kann eine ungeeignete Klemmfläche verbergen.
Macht ein IP67-Knopf eine grobe Öffnung akzeptabel?
Nein. Eine Komponenten-Schutzbewertung entschuldigt keinen fehlerhaften Befestigungsanschluss. Bestätigen Sie die spezifizierte Dichtung, den Zustand der Platte, den Befestigungsstapel und den Montageprozess und validieren Sie die fertige Installation bei Bedarf.
Weiterführende Informationen
Universitäre Schulung in der Messtechnik für Messwerkzeuge. Ergänzt die Inspektion des fertigen Ausschnitts; definiert nicht die Toleranzen für ONPOW-Ausschnitte oder die Kantenbearbeitung.
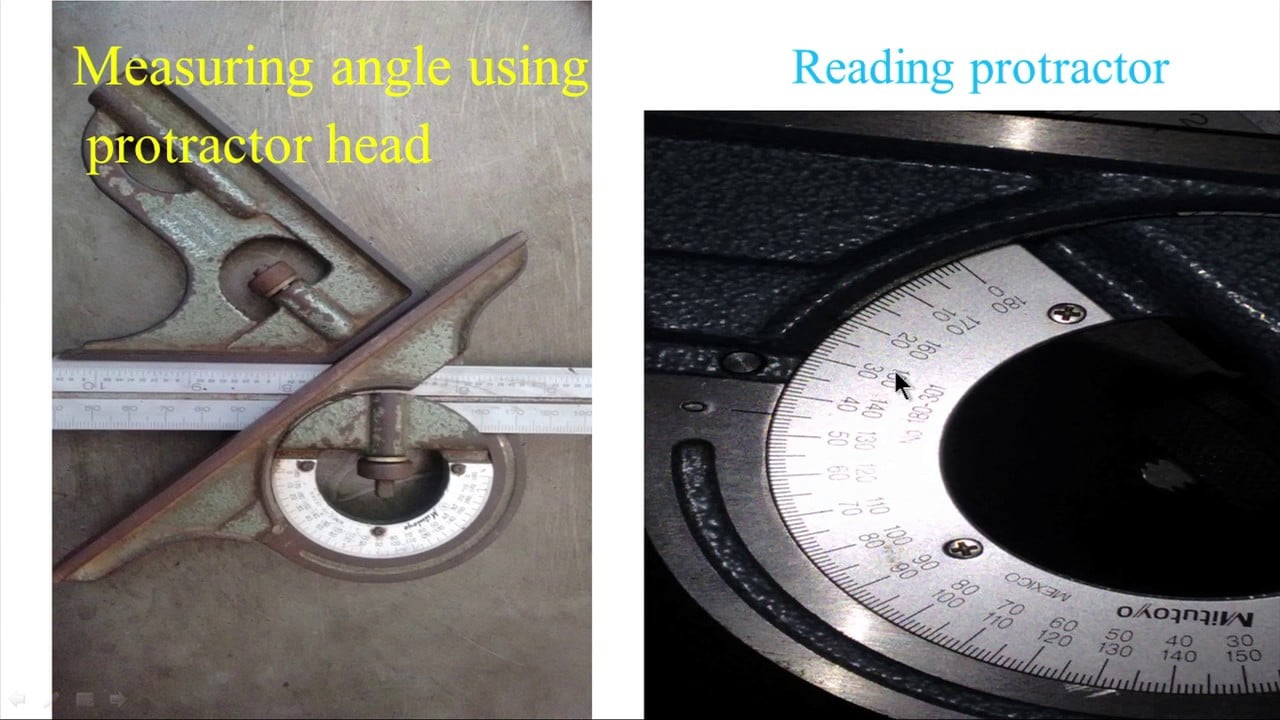
Lineare Messinstrumente – 2 (Kombinationsset, Messschieber) — nptelhrd



